製品寸法のばらつきが大きいとき、平均値だけを比較しても改善すべき場所は分かりません。設備差、ロット差、測定誤差など、ばらつきの発生源を分けて考える必要があります。
この記事では、製造業のサンプルデータを使い、分散成分分析の考え方から平方和、分散成分、寄与率の計算までを順番に解説します。
分散成分分析は、全体のばらつきを要因ごとに分解して評価する方法です。
設備・ロット・作業者・測定誤差など、ばらつきの発生源を評価できます。
平均平方から各要因の分散成分を推定し、全体に占める寄与率を求めます。
寄与率を確認すると、どの要因から改善すべきか判断しやすくなります。
分散成分分析とは?
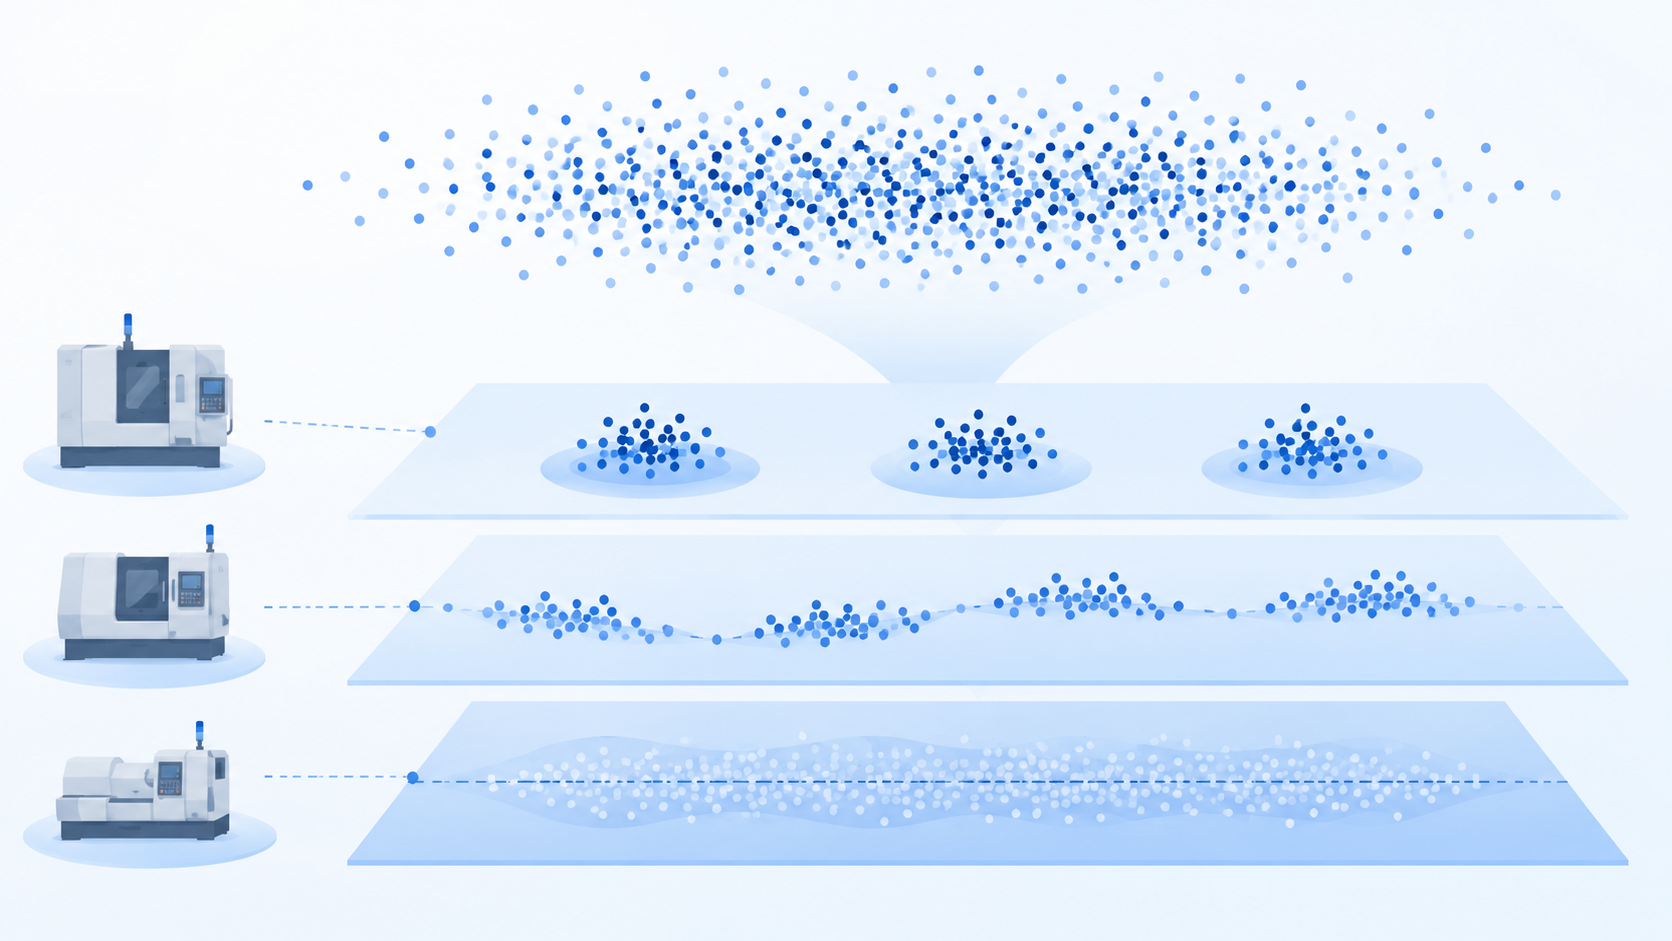
分散成分分析(Variance Components Analysis)とは、製品のばらつきが設備差・ロット差・測定誤差など、どの要因からどれくらい生じているのかを分解して評価する方法です。全体の分散を、要因ごとの分散成分として表します。
分散分析(ANOVA)は、主にグループの平均値に差があるかをF値やp値で評価します。分散成分分析は同じ「変動を分解する」枠組みを利用しながら、各要因がばらつきの何%を占めるかに注目します。
分散成分分析はどんなときに使う?
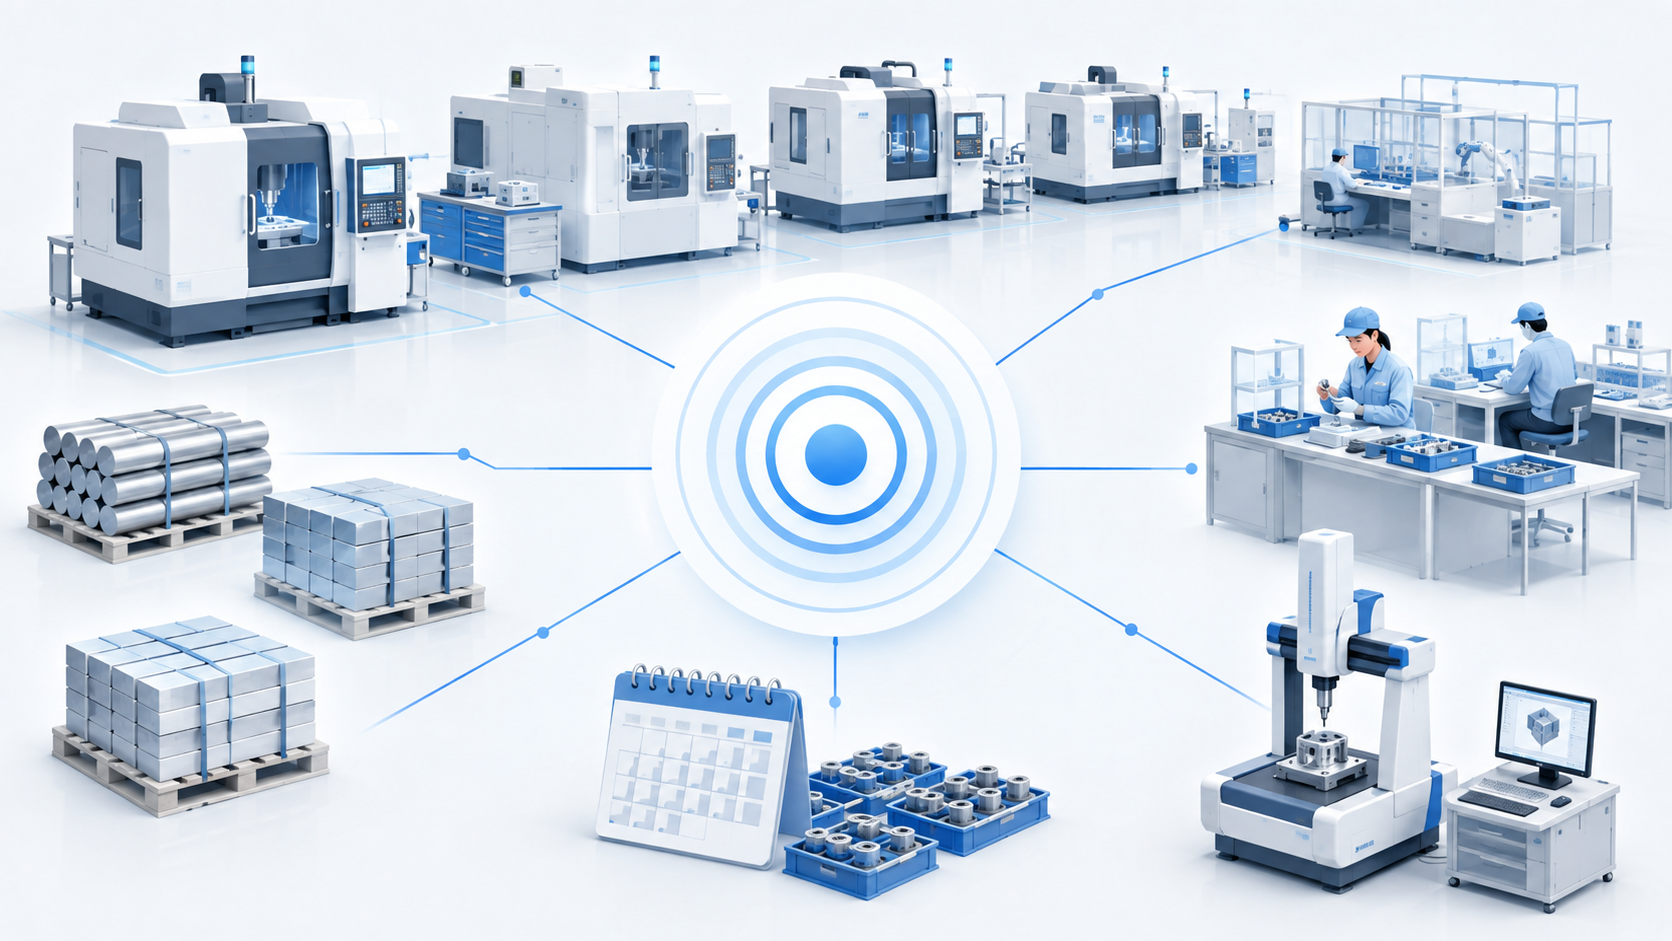
製品寸法のばらつきが大きくても、その原因が設備なのか、材料ロットなのか、同じ条件内のランダムな変動なのかは、全体の標準偏差だけでは判断できません。分散成分分析は、改善対象を絞り込むためにばらつきの内訳を知りたい場面で役立ちます。
| 評価したいばらつき | 製造現場での例 | 確認後のアクション例 |
|---|---|---|
| 設備間 | 複数設備で製造した寸法 | 設定値・治具・校正を確認 |
| ロット間 | 製造ロット・材料ロット | 原料条件・工程履歴を確認 |
| 作業者間 | 作業者ごとの測定・加工 | 手順・教育・標準化を確認 |
| 日間・バッチ間 | 日やバッチをまたぐ製造 | 環境・立上げ条件を確認 |
| 測定誤差 | 同一部品の繰返し測定 | 測定器・測定方法を確認 |
分散成分分析の考え方
観測値のばらつきは、要因によるばらつきと、モデルでは説明しきれない誤差によるばらつきに分けて考えます。設備とロットを扱うなら、全体の分散は次のように表せます。
それぞれのσ2は、その要因から生じるばらつきの大きさです。分散成分を合計すれば全体の分散になり、各成分を全体で割れば寄与率を求められます。
固定効果とランダム効果
固定効果は、設備A・B・Cそのものの平均値を比較したい場合の考え方です。一方、ランダム効果は、多数存在する設備から今回の設備を抽出したと考え、設備という要因全体のばらつきを母集団へ一般化します。
分散成分を推定する対象は、基本的にランダム効果です。同じ「設備」という変数でも、特定設備の差を知りたいのか、設備間ばらつきを知りたいのかによってモデルでの扱いが変わります。
分散分析との違い
分散分析は、主に「条件ごとの平均値に差があるか」を評価します。一方、分散成分分析は「バラつきに差があるか/どの程度の占有率を占めるか」を評価します。それぞれの違いを下表にまとめます。
| 項目 | 分散分析 | 分散成分分析 |
|---|---|---|
| 主な目的 | 平均値の差を評価 | ばらつきの発生源を評価 |
| 主な問い | 平均値に差があるか | どこから何%のばらつきが生じるか |
| 主な結果 | F値・p値 | 分散成分・標準偏差・寄与率 |
| 効果の扱い | 固定効果中心の場合も多い | ランダム効果を含むモデル |
| 共通点 | 平方和と平均平方を使い、観測値の変動を要因と誤差へ分解する | |
完全に別の解析ではなく、どちらも変動を分解する考え方が基礎にあります。平均差を学ぶ場合は一元配置分散分析、複数因子や交互作用を扱う場合は二元配置分散分析もあわせて確認すると理解しやすくなります。
事例:製造工程のばらつきがどこから生じているか調べる
4台の設備から製品を4個ずつ無作為に選び、寸法を測定したとします。設備をランダム効果として、設備間ばらつきと設備内ばらつきを分解します。
Yijは測定値、μは全体平均、Aiは設備によるランダム効果、εijは設備内のランダム誤差です。今回はバランスの取れた一元配置ランダム効果モデルを使います。
| 設備 | 測定1 | 測定2 | 測定3 | 測定4 | 平均(mm) |
|---|---|---|---|---|---|
| 設備A | 49 | 50 | 51 | 50 | 50.0 |
| 設備B | 52 | 53 | 54 | 53 | 53.0 |
| 設備C | 47 | 48 | 49 | 48 | 48.0 |
| 設備D | 50 | 51 | 52 | 51 | 51.0 |
分散成分を求める
① 各設備の平均値を求める
各設備の4測定を合計し、4で割ります。例えば設備Aは(49+50+51+50)÷4=50.0 mmです。
② 全体平均を求める
全16データの合計は808です。したがって、全体平均は次のとおりです。
③ 設備間平方和を求める
各設備の平均が全体平均からどれだけ離れているかを計算します。各設備の測定数n=4を掛けることで、設備平均の差を16個の観測値に対応させます。
= 4 × (0.25+6.25+6.25+0.25) = 52.0
④ 設備内平方和を求める
各測定値と、その測定値が属する設備平均との差を二乗して合計します。設備ごとの計算は次のとおりです。
設備B:(52−53)2+(53−53)2+(54−53)2+(53−53)2=2
設備C:(47−48)2+(48−48)2+(49−48)2+(48−48)2=2
設備D:(50−51)2+(51−51)2+(52−51)2+(51−51)2=2
SS誤差 = 2+2+2+2 = 8.0
全平方和は60.0で、SS全体=SS設備+SS誤差=52.0+8.0と一致します。
⑤ 自由度を求める
設備数a=4、各設備の測定数n=4、総データ数N=16です。設備の自由度はa−1=3、誤差はN−a=12、全体はN−1=15となります。
⑥ 平均平方を求める
MS誤差 = 8.0 ÷ 12 = 0.667
| 変動要因 | 平方和 | 自由度 | 平均平方 | F値 | p値 |
|---|---|---|---|---|---|
| 設備 | 52.000 | 3 | 17.333 | 26.000 | <0.001 |
| 誤差 | 8.000 | 12 | 0.667 | - | - |
| 全体 | 60.000 | 15 | - | - | - |
⑦ 分散成分を求める
MS設備には設備間ばらつきだけでなく、設備内誤差も含まれます。そのため、MS誤差を引いて設備要因の成分を取り出し、各設備の測定数nで割ります。
= (17.333−0.667) ÷ 4 = 4.167 mm2
σ2誤差 = MS誤差 = 0.667 mm2
⑧ 全分散を求める
⑨ 寄与率を求める
誤差の寄与率 = 0.667 ÷ 4.833 × 100 = 13.8%
分散成分の結果を解釈する
| 変動要因 | 分散成分(mm²) | 標準偏差(mm) | 寄与率 |
|---|---|---|---|
| 設備 | 4.167 | 2.041 | 86.2% |
| 誤差 | 0.667 | 0.816 | 13.8% |
| 合計 | 4.833 | 2.198 | 100.0% |
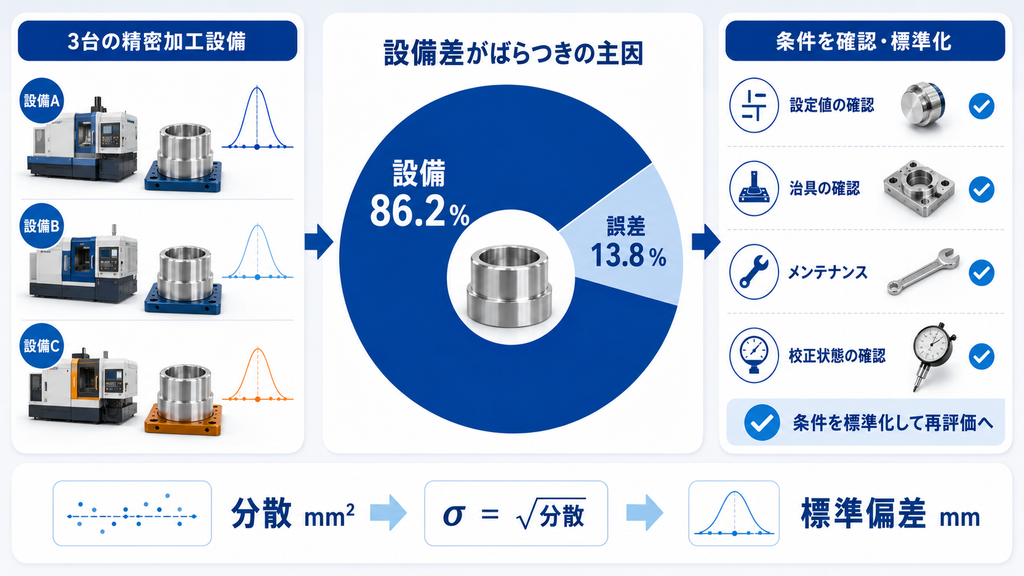
この結果では、製品寸法のばらつきの約86%が設備間の違い、約14%が同じ設備内のランダムなばらつきと推定されます。まず設備ごとの設定値、治具、メンテナンス条件、校正状態を確認し、条件の標準化を進める判断につながります。
分散の単位はmm²ですが、標準偏差は分散成分の平方根なので元の測定単位mmに戻ります。実務では、設備間標準偏差2.041 mmのように標準偏差で示すと、ばらつきの大きさを直感的に共有しやすくなります。
MSA・Gage R&Rとの関係
Gage R&Rも、部品間・測定者間・繰返し誤差・交互作用などへばらつきを分解するため、分散成分分析と深く関係します。測定値のばらつきを工程改善へ使う前に、測定システム自体のばらつきが十分に小さいか確認することが重要です。
Stat Lab Analyticsの公開中の解析手順は、無料統計解析ソフトの手順記事まとめから確認できます。現時点で分散成分分析単独の操作ページは確認できないため、本記事では再現しやすい平均平方法に絞って解説しています。
分散成分分析を使うときの注意点
■ランダム効果として扱う要因を明確にする
特定の水準そのものを比較したいのか、より大きな母集団へばらつきを一般化したいのかを整理します。目的が曖昧だと、固定効果とランダム効果の選択を誤る可能性があります。
■独立性
各測定値や誤差が互いに独立していることが重要です。測定順序やサンプリング方法に時間的な連続性がある場合は、自己相関や工程変化がないか確認します。
統計解析の超基本概念「母集団と標本」についてわかりやすく解説!(最初に読みたい)
■正規性
ランダム効果や残差が、モデルで想定する分布から極端に外れていないかを確認します。外れ値や分布の大きな偏りがある場合は、原因を確認してから結果を解釈します。
データが正規分布に従っているか確認する方法とは?正規性検定の考え方からExcelを使った実践方法までわかりやすく解説!
■バランスの取れていないデータ
水準ごとのサンプル数が異なる場合、今回の単純な平均平方の式では扱いにくくなります。実際の統計ソフトでは、REML(Restricted Maximum Likelihood:制限付き最尤法)などを使って分散成分を推定することが一般的です。
■負の分散成分
平均平方法ではMS設備<MS誤差になると、(MS設備−MS誤差)÷nが負になる場合があります。分散自体は負にならないため、実務では0として扱う方法や、REMLなど別の推定法を使用します。
■サンプル数
水準数や各水準内の測定数が少なすぎると、分散成分の推定は不安定になります。想定するばらつきと実験コストを考え、設備数と繰返し数を計画します。
サンプルサイズ設計は、必要なデータ数を事前に決めるための重要な手法です。有意水準・検出力・効果量との関係や、適切なサンプル数の考え方を図解付きでわかりやすく解説しています。
まとめ
分散成分分析は、全体のばらつきを設備・ロット・作業者・測定誤差などの要因へ分解する方法です。今回のバランスデータでは、平均平方から設備間分散4.167 mm²、誤差分散0.667 mm²を求め、設備の寄与率が86.2%であることを確認しました。
重要なのは、寄与率を計算して終わるのではなく、最も大きいばらつきの発生源から改善対象を具体化することです。設備条件や校正、治具、作業標準などを確認し、対策後に分散成分がどのように変化したかを再評価しましょう。
Stat Lab Analytics(StatLA)
ばらつきの原因を、 実際のデータで 分解してみよう。
データを入力するだけで分散成分分析を実行。
設備差や誤差の分散成分・標準偏差・寄与率を確認できます。
- 登録不要
- 無料
- ブラウザで利用可能
「研究・品質改善で統計解析方法に迷っている」
製造業・医療機器分野で統計解析を実践してきた専門家が、
目的に合わせた解析方法の選定から結果解釈までサポートします。