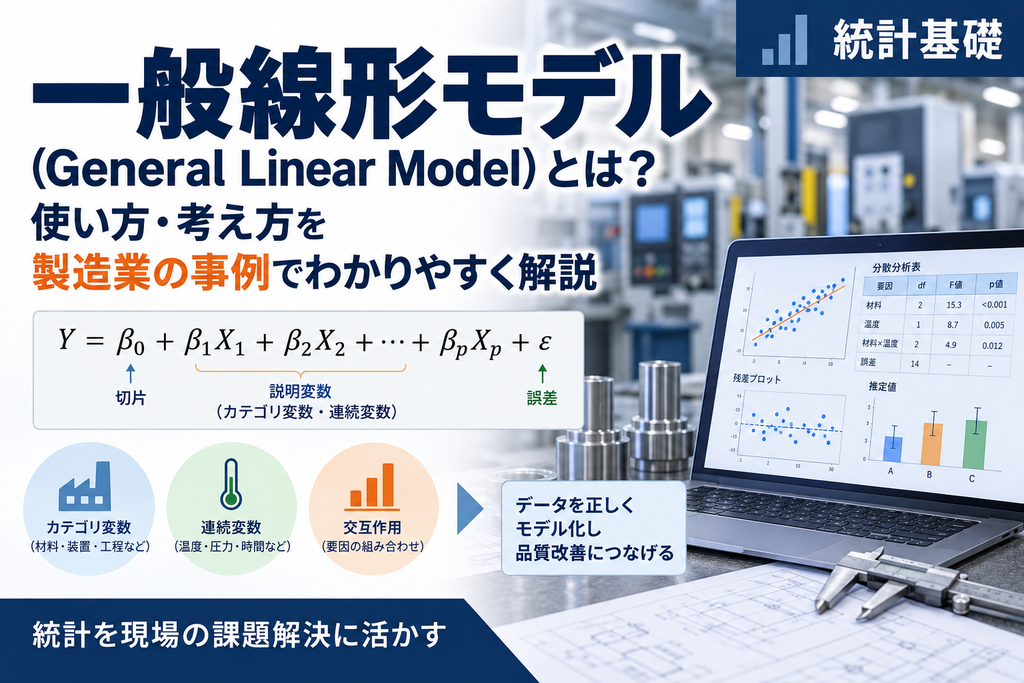
一元配置分散分析では1つの因子、二元配置分散分析では2つの因子が目的変数に与える影響を調べます。しかし製造現場では、材料のようなカテゴリ変数と、加工温度のような連続変数を同時に考慮したい場面も少なくありません。
このような条件を1つの式で表し、それぞれの影響を評価する共通の枠組みが一般線形モデル(General Linear Model)です。この記事では、ANOVAや回帰分析との関係から、製造データを使った解析結果の読み方まで順に解説します。
・一般線形モデルは、複数の説明変数から目的変数を説明する統計モデル
・カテゴリ変数と連続変数を同じモデルで扱うことができる
・一元配置・二元配置分散分析や重回帰分析も、一般線形モデルの枠組みで考えられる
・係数、F値、p値から、各要因の影響の方向・大きさ・統計的有意性を評価できる
一般線形モデルとは?
一般線形モデルは、目的変数を複数の説明変数で説明するモデルです。製品強度を、材料、設備、加工温度などの条件から説明する場面をイメージすると分かりやすいでしょう。
一元配置分散分析、二元配置分散分析、重回帰分析は別々の手法に見えますが、いずれも「目的変数の変化を説明変数で表す」という考え方を共有しています。一般線形モデルは、これらをより一般的な形で表現する枠組みです。
| 解析方法 | 主な説明変数 | 製造業の例 |
|---|---|---|
| 一元配置分散分析 | 1つのカテゴリ変数 | 3台の設備で平均寸法を比較 |
| 二元配置分散分析 | 2つのカテゴリ変数 | 材料と設備の影響を評価 |
| 重回帰分析 | 複数の連続変数 | 温度・圧力から強度を説明 |
| 一般線形モデル | カテゴリ変数と連続変数 | 材料差を評価しながら温度の影響を調整 |
用語の混同に注意
General Linear Modelは「一般線形モデル」、Generalized Linear Modelは「一般化線形モデル」です。どちらもGLMと略されることがありますが別の概念であり、この記事ではGeneral Linear Modelを扱います。
一般線形モデルはどんなときに使う?
一般線形モデルは、カテゴリ変数と連続変数が混在し、複数の条件を同時に考慮したいときに使います。単純な平均比較だけでは切り分けにくい影響を、他の条件を調整しながら評価できる点が特徴です。
■ カテゴリ変数と連続変数を同時に評価したい
材料種類はカテゴリ変数、加工温度は連続変数です。一般線形モデルを使えば、材料による強度差と、温度が1℃変化したときの強度変化を同じモデルで評価できます。
■ 複数の因子の影響を同時に評価したい
品質特性には、設備、材料、作業条件などが同時に影響します。各条件を別々に解析するのではなく、同じモデルに含めることで、それぞれの影響を分けて確認できます。
また、モデルに含める因子の数に制限がないことも特徴です。
■ 他の変数の影響を調整して比較したい
設備Aと設備Bを比較するとき、加工温度にも差があると、単純な平均値比較では設備差と温度差が混ざります。加工温度をモデルに含めれば、温度の影響を考慮したうえで設備差を評価できます。
■ 交互作用を評価したい
材料によって温度の効果が異なる場合は、材料×加工温度の交互作用として表します。一元配置や単純な回帰だけでは扱いにくい条件でも、一般線形モデルなら柔軟にモデルを組めます。
一般線形モデルの考え方
一般線形モデルでは、目的変数を「基準となる値」と「各説明変数の影響」の足し合わせで表します。モデルで説明しきれない個体差や測定ばらつきは、誤差として扱います。
| 記号 | 意味 |
|---|---|
| Y | 目的変数 |
| β0 | 切片:説明変数が基準条件にあるときの値 |
| β1~βp | 各説明変数の係数 |
| X1~Xp | 説明変数 |
| ε | モデルでは説明できない誤差 |
ANOVAとの関係
説明変数の種類や数は異なっても、目的変数の変動を複数の要因で説明する点は共通しています。ANOVAで使う「変動を分解する」という考え方は、一般線形モデルでも変わりません。
カテゴリ変数はどうやって式に入る?
設備A・設備Bのようなカテゴリ変数は、A=1、B=2という順序付きの数値として扱うわけではありません。基準水準を決め、ダミー変数などを使ってモデルに組み込みます。
例えば材料Aを基準にした場合、材料Bの係数は「他の条件が同じとき、材料Bが材料Aよりどの程度高いか・低いか」を表します。
事例:製造条件が製品特性に与える影響を調べる
3種類の材料と加工温度が製品強度に与える影響を調べます。材料はカテゴリ変数、加工温度は連続変数です。さらに、材料によって温度の効き方が異なるかを確認するため、材料×加工温度の交互作用を含めます。
説明変数が共変量含めて3つ以上あるため、今回は一般線形モデルにて因子の効果を見極めます。
| 役割 | 変数 | 種類 |
|---|---|---|
| 目的変数 | 製品強度 | 連続変数 |
| 因子 | 材料A・B・C | カテゴリ変数 |
| 共変量 | 加工温度(℃) | 連続変数 |
| 交互作用 | 材料×加工温度 | 組み合わせ効果 |
使用するデータ
各材料について150~200℃の6条件を測定した、合計18件の架空データです。材料ごとの温度条件をそろえたバランスデータにしています。
| No. | 材料 | 加工温度(℃) | 製品強度 |
|---|---|---|---|
| 1 | A | 150 | 64.2 |
| 2 | A | 160 | 68.1 |
| 3 | A | 170 | 69.7 |
| 4 | A | 180 | 73.4 |
| 5 | A | 190 | 74.5 |
| 6 | A | 200 | 77.6 |
| 7 | B | 150 | 73.5 |
| 8 | B | 160 | 73.3 |
| 9 | B | 170 | 75.4 |
| 10 | B | 180 | 75.8 |
| 11 | B | 190 | 77.8 |
| 12 | B | 200 | 77.4 |
| 13 | C | 150 | 59.6 |
| 14 | C | 160 | 64.2 |
| 15 | C | 170 | 66.4 |
| 16 | C | 180 | 70.8 |
| 17 | C | 190 | 73.9 |
| 18 | C | 200 | 78.4 |
① モデル式を設定する
加工温度は平均値の175℃を基準にして、温度差=加工温度-175とします。中心化しておくと、材料の係数を「175℃における材料差」として読みやすくなります。
② 係数を求める
係数は、実測値とモデルの予測値の差の二乗和が最小になるように求めます。説明変数が増えると連立計算が必要になるため、実務では統計解析ソフトを使用します。
③ 変動を分解する
全変動505.398を、材料、加工温度、交互作用で説明できるモデル変動499.967と、説明できない誤差変動5.431に分けます。今回のモデルの決定係数R²は0.989で、製品強度の変動の約98.9%を説明しています。
④ 自由度・平均平方・F値・p値を求める
各要因の平方和を自由度で割ると平均平方になります。要因の平均平方を誤差の平均平方で割った値がF値で、F値が大きいほど、誤差ばらつきに比べてその要因の影響が大きいと考えます。
p値は、要因に影響がないと仮定したときに、今回以上のF値が得られる確率です。ここでは有意水準を0.05とし、p値が0.05未満なら統計的に有意と判断します。
StatLAで一般線形モデルを解析する
Stat Lab Analyticsには「一般線形モデル(3因子以上)」の解析機能と操作記事があります。現行の操作記事は複数の因子を扱う画面を中心に解説しているため、カテゴリ変数と連続共変量を組み合わせる場合は、使用する列の扱いを確認して解析してください。
一般線形モデルの解析結果を確認する
分散分析表
今回は温度を175℃で中心化し、バランスデータに対してType III平方和を使用しています。材料、加工温度、交互作用のいずれもp値が0.05未満でした。
| 変動要因 | 平方和 SS | 自由度 df | 平均平方 MS | F値 | p値 |
|---|---|---|---|---|---|
| 材料 | 136.341 | 2 | 68.171 | 150.635 | <0.001 |
| 加工温度 | 299.527 | 1 | 299.527 | 661.857 | <0.001 |
| 材料×加工温度 | 64.099 | 2 | 32.050 | 70.819 | <0.001 |
| 誤差 | 5.431 | 12 | 0.453 | - | - |
| 全体 | 505.398 | 17 | - | - | - |
加工温度のF値が大きいことから、強度変動に対して温度が大きく関係していることが分かります。ただし交互作用も有意なので、「すべての材料で温度効果が同じ」とは解釈できません。
係数表
材料Aを基準水準、175℃を温度の基準とした係数表です。カテゴリ変数の係数は基準水準との差、温度の係数は1℃上昇したときの強度変化を表します。
| 項 | 係数 | 標準誤差 | t値 | p値 |
|---|---|---|---|---|
| 切片(材料A・175℃) | 71.250 | 0.275 | 259.433 | <0.001 |
| 材料B-材料A | 4.283 | 0.388 | 11.028 | <0.001 |
| 材料C-材料A | -2.367 | 0.388 | -6.093 | <0.001 |
| 加工温度(材料A) | 0.257 | 0.016 | 15.973 | <0.001 |
| 材料B×加工温度 | -0.161 | 0.023 | -7.098 | <0.001 |
| 材料C×加工温度 | 0.107 | 0.023 | 4.724 | <0.001 |
結果を実務的に解釈する
✅175℃では、材料Bの予測強度は材料Aより4.283高く、材料Cは材料Aより2.367低い結果です。ただしこの材料差は175℃における比較であり、温度が変わると交互作用の影響も加わります。
✅材料Aでは、加工温度が1℃上昇すると製品強度は平均0.257上昇します。材料Bの温度効果は0.257-0.161=約0.095/℃、材料Cでは0.257+0.107=約0.364/℃です。
つまり、低温域では材料Bの強度が高い一方、材料Cは温度上昇による改善幅が大きいと解釈できます。工程条件を決める際はp値だけでなく、係数の大きさ、許容できる温度範囲、コストやばらつきも合わせて判断します。
POINT
統計的に有意であることと、製造上意味のある大きさであることは別です。係数を実際の管理幅や規格、改善コストに置き換えて評価しましょう。
一般線形モデルを使うときの注意点
■線形性
連続説明変数と目的変数の関係が、モデルで想定した直線関係におおむね適合しているか確認します。曲線的な関係がある場合は、二次項や変数変換など別の表現を検討します。
■正規性
モデルの誤差である残差が、おおむね正規分布に従うかを確認します。ヒストグラム、正規確率プロット、正規性検定を補助的に利用します。
■等分散性
予測値の大きさによって、残差のばらつきが極端に変化していないか確認します。残差対予測値プロットが扇形に広がる場合は、等分散性が満たされていない可能性があります。
■独立性
各測定値と残差が互いに独立していることが前提です。同じ製品の繰り返し測定や時系列データでは相関が生じるため、データの取得方法から確認します。
■多重共線性
説明変数同士に非常に強い相関があると、係数の推定が不安定になります。係数の符号や標準誤差が不自然な場合は、相関やVIFを確認します。
■交互作用
交互作用が有意な場合、一方の因子の効果はもう一方の条件によって変わります。主効果のp値だけで結論を出さず、条件別の係数や交互作用プロットを確認します。
関連記事・StatLAで解析する
一般線形モデルの流れを基礎から確認したい場合は、分散分析の基本、一元配置分散分析、二元配置分散分析の操作方法の順に読むと理解しやすくなります。
連続変数を中心としたモデルは重回帰分析の操作方法、結果の判断はp値の考え方、前提確認は正規性検定の操作方法も参考になります。
Stat Lab Analytics(StatLA)
カテゴリ変数と連続変数を、 1つのモデルで 分析してみよう。
データを入力するだけで一般線形モデルを実行。
各要因のF値・p値や、影響の方向と大きさを確認できます。
- 登録不要
- 無料
- ブラウザで利用可能
まとめ
一般線形モデルは、ANOVAや回帰分析を共通の形で表し、カテゴリ変数と連続変数の影響を同時に評価できる枠組みです。一元配置、二元配置と条件が増えても、「目的変数の変動を要因と誤差に分ける」という基本は変わりません。
解析結果では、分散分析表のF値・p値だけでなく、係数が示す影響の方向と大きさを確認します。交互作用がある場合は主効果だけで単純に判断せず、条件ごとの傾きや予測値を製造条件に置き換えて解釈することが重要です。
「研究・品質改善で統計解析方法に迷っている」
製造業・医療機器分野で統計解析を実践してきた専門家が、
目的に合わせた解析方法の選定から結果解釈までサポートします。