製造業では、現行条件を基準として、複数の改善条件の効果を比較したい場面がよくあります。このとき、それぞれの条件に対してt検定を繰り返すと、比較回数が増えるほど偶然「有意差あり」と判定してしまう可能性も高くなります。
そこで、複数の条件を同時に比較する場合には、こうした多重性を考慮した「多重比較法」を使用します。多重比較法にはいくつか種類があり、何と何を比較したいのかによって適した方法が異なります。
例えば、現在使用している加工条件に対して、改善条件A・B・Cを検討しているとします。知りたいのは「現行 vs 改善A」「現行 vs 改善B」「現行 vs 改善C」の違いであり、改善条件同士を比較する必要はありません。
このように、1つの基準条件と複数の条件を比較したい場合に使われる代表的な多重比較法がDunnett法(ダネット法)です。
・Dunnett法は、1つの基準群と複数の比較群を比べる多重比較法です。
・全ペアを比較するTukey法とは、比較する組み合わせが異なります。
・通常のt検定を繰り返さず、基準群を共有する比較の多重性を考慮します。
・統計的な差が、品質上の改善を意味するとは限りません。
現行条件と複数の改善条件を比べたい
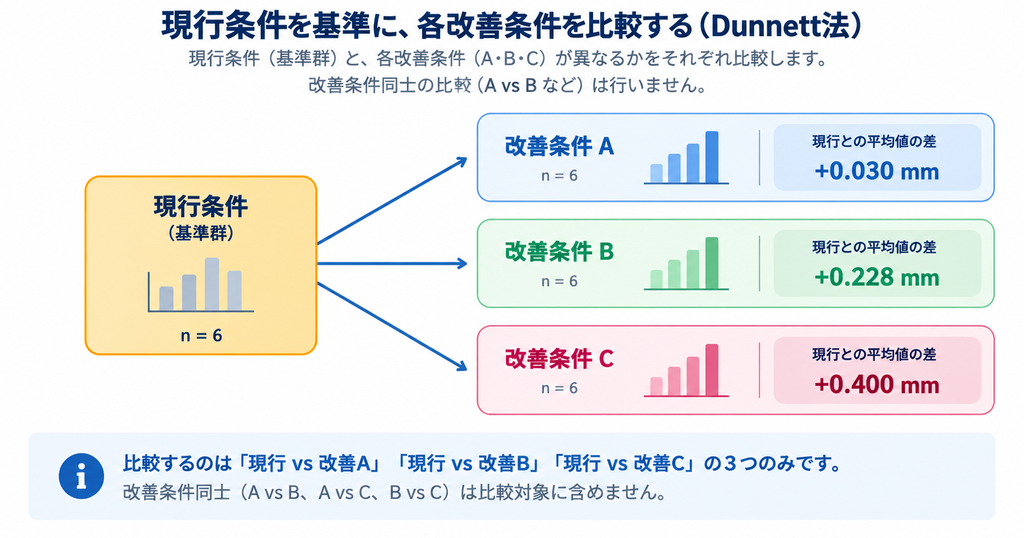
今回の目的は、現行条件を基準群として、改善A・B・Cが現行と異なるかを確認することです。改善Aと改善Bなど、改善条件同士は比較対象に含めません。
3つの比較を通常のt検定で繰り返すと、多重性によって全体として第1種の過誤が増える問題があります。詳しくは、検定の多重性の記事で解説しています。
Dunnett法とは?
Dunnett法は、1つの基準群(対照群・control)と複数の比較群について、平均値の差を評価する多重比較法です。
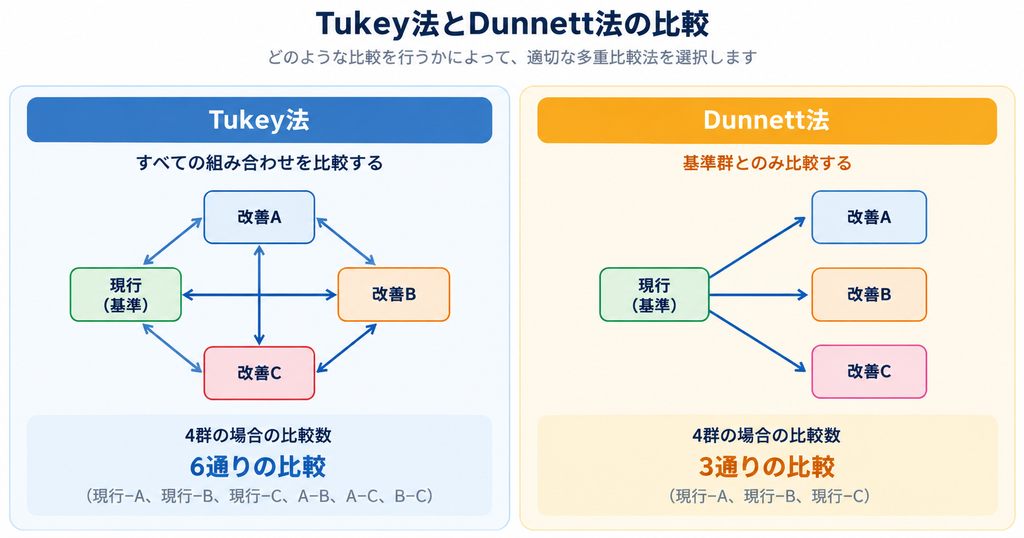
4群を「現行」「改善A」「改善B」「改善C」とすると、Dunnett法で比較するのは、現行 vs A、現行 vs B、現行 vs Cの3つです。すべての比較が同じ基準群を共有する構造を考慮し、多重比較全体の誤判定リスクを調整します。
Tukey法との違い
| 方法 | 比較したい内容 | 4群の場合 |
|---|---|---|
| Tukey法 | すべての群同士 | 6比較 |
| Dunnett法 | 基準群と各群のみ | 3比較 |
選び方の目安
・すべての組み合わせを比較したい場合 → Tukey法
・1つの基準条件とだけ比較したい場合 → Dunnett法
手法は「群の数」ではなく、どの組み合わせを比較したいかによって選択します。
製造業の事例でDunnett法を使ってみる
製品寸法について、現行条件と改善A・B・Cを比較します。知りたいのは「現行条件と各改善条件の平均値が異なるか」です。方向は限定せず、両側、有意水準5%で3つの比較を同時に評価します。平均値差は一貫して改善条件の平均 − 現行条件の平均とします。
① 使用するデータと各条件の平均値
各条件で製品寸法を6回測定しました。たとえば改善Bの平均は301.37 ÷ 6=50.2283 mmです。ほかの条件も同様に平均を求めます。
| No. | 現行 | 改善A | 改善B | 改善C |
|---|---|---|---|---|
| 1 | 50.00 | 50.03 | 50.22 | 50.40 |
| 2 | 50.04 | 50.05 | 50.25 | 50.38 |
| 3 | 49.96 | 50.01 | 50.21 | 50.42 |
| 4 | 50.02 | 50.04 | 50.24 | 50.41 |
| 5 | 49.98 | 50.02 | 50.23 | 50.39 |
| 6 | 50.00 | 50.03 | 50.22 | 50.40 |
| 平均(mm) | 50.0000 | 50.0300 | 50.2283 | 50.4000 |
② 一元配置分散分析から誤差分散を求める
各群のデータがその群の平均からどれだけ散らばるかを合計します。この群内平方和SEを誤差自由度で割ったものが、Dunnett法でも使う共通の誤差分散MSEです。
MSE = SE ÷ dfE = 0.00708333 ÷ 20 = 0.000354167
一元配置分散分析ではF=591.165、p≒1.09×10⁻¹⁹で、4条件の平均に全体として差が見られます。ただし、F検定だけではどの改善条件が現行と異なるかは分かりません。詳しい計算方法は一元配置分散分析の記事も参照してください。事前に現行との比較を計画している場合、ANOVAが有意であることをDunnett法の絶対条件とする必要はありません。
③ 平均値差と標準誤差を求める
各改善条件から現行条件の平均を引くと、平均値差はA=+0.0300、B=+0.2283、C=+0.4000 mmです。次に、この差を群内ばらつきと標本数に照らして評価するため、平均値差の標準誤差を求めます。
= √{0.000354167 × (1/6 + 1/6)} = 0.0108653 mm
④ Dunnett統計量を求める
平均値差を標準誤差で割ると、差がばらつきに比べてどのくらい大きいかを示す統計量になります。丸め誤差を避けるため、計算には表示前の平均とMSEを使用します。
tB = 0.228333… ÷ 0.0108653 = 21.0148
tC = 0.4000 ÷ 0.0108653 = 36.8143
⑤ 両側Dunnett法の臨界値を確認する
3つの通常のt検定をそれぞれ5%で行うと、3比較全体で誤って「差がある」と判定する確率が高まります。Dunnett法は共通の現行条件を使う比較間の相関も考慮します。そのため、通常のt分布の臨界値をそのまま使いません。
今回の臨界値の条件
現行との比較数3、誤差自由度20、両側、有意水準5%、各群n=6。共通の現行群による検定統計量間の相関は0.5です。多変量t分布に基づく95%同時信頼区間の臨界値は約2.541です。
算出方法:SciPyの scipy.stats.dunnett に4群の元データを入力し、alternative='two-sided'、confidence_interval(0.95) を使用しました。信頼区間の片側幅を標準誤差で割って臨界値を照合しています。数値積分のため末尾の桁は実行環境でわずかに変わることがあります。SciPy公式ドキュメント
⑥ 95%同時信頼区間を計算する
3比較全体の信頼水準を95%に保つ区間を、それぞれの平均値差に対して求めます。計算には丸める前のMSEと平均値差を用い、最後に小数第4位まで表示します。
B:0.228333… ± 0.02761 = [0.2007, 0.2559] mm
C:0.4000 ± 0.02761 = [0.3724, 0.4276] mm
区間に0を含めば、その比較について統計的に有意な差を確認できません。0を含まなければ、3比較全体の有意水準5%を考慮しても有意な差があると判断します。今回の3区間はいずれも0を含みません。
⑦ 比較結果を一覧で確認する
| 比較 | 平均値差(mm) | Dunnett統計量 | 95%同時信頼区間(mm) | 判定 |
|---|---|---|---|---|
| 現行 vs 改善A | +0.0300 | 2.7611 | [0.0024, 0.0576] | 有意差あり |
| 現行 vs 改善B | +0.2283 | 21.0148 | [0.2007, 0.2559] | 有意差あり |
| 現行 vs 改善C | +0.4000 | 36.8143 | [0.3724, 0.4276] | 有意差あり |
以上より、この元データでは改善A・B・Cのすべてで現行条件との統計的な差が確認されました。改善Aの差は+0.0300 mmと小さいものの、群内のばらつきが小さいため95%同時信頼区間の下限は0を上回ります。手計算では、このように同時信頼区間から判定を追うと分かりやすくなります。
調整済みp値は通常のt分布のp値ではありません。多変量t分布を用いるソフトで算出できますが、数値積分の設定によって末尾の桁が変わるため、この記事では判定に必要な同時信頼区間を示しました。統計的な差だけで改善効果の大きさや方向は決まりません。寸法の目標値・規格・公差、工程能力やコストと照らして判断します。
Dunnett法を使うときの注意点
✅基準群は解析前に決める
結果を見てから都合のよい群を基準にせず、解析目的に基づいて現行条件などを事前に決めます。
✅全ペアを比較したい場合はTukey法
Dunnett法では改善A vs 改善Bなどを基本的に比較しません。すべての群同士を比較したい場合はTukey法を検討します。
✅ANOVAと同様の前提を確認する
古典的なDunnett法では、観測値の独立性、各群の正規性、等分散性などを確認します。
✅片側・両側は事前に決める
今回は「現行と異なるか」を調べる両側検定です。「現行より大きいか」など方向を限定する場合は、データを見る前に仮説を定めます。
✅統計的有意差と実務的な差を分ける
p値だけでなく、平均差、同時信頼区間、規格、公差、品質影響も合わせて判断します。
まとめ
Dunnett法は、現行条件のような1つの基準群と複数の条件を比較し、改善条件同士の比較が必要ないときに適しています。すべての組み合わせを比較するTukey法とは、答えたい問いが異なります。
今回の製品寸法の例では、現行条件を基準に改善A・B・Cを比較しました。元データから各群平均、一元配置分散分析のMSE、Dunnett統計量、95%同時信頼区間まで求め、3条件とも現行条件と統計的に異なることを確認しました。
統計的に有意であることと、製造上意味のある改善であることは同じではありません。平均値差の大きさや方向に加えて、目標値、規格、公差、工程能力、コストなども含めて判断しましょう。
Stat Lab Analytics(StatLA)
3群以上の平均を、 実際のデータで 比較してみよう。
データを入力するだけで分散分析を実行。
F値やp値、グループ間の違いを確認できます。
- 登録不要
- 無料
- ブラウザで利用可能
「研究・品質改善で統計解析方法に迷っている」
製造業・医療機器分野で統計解析を実践してきた専門家が、
目的に合わせた解析方法の選定から結果解釈までサポートします。