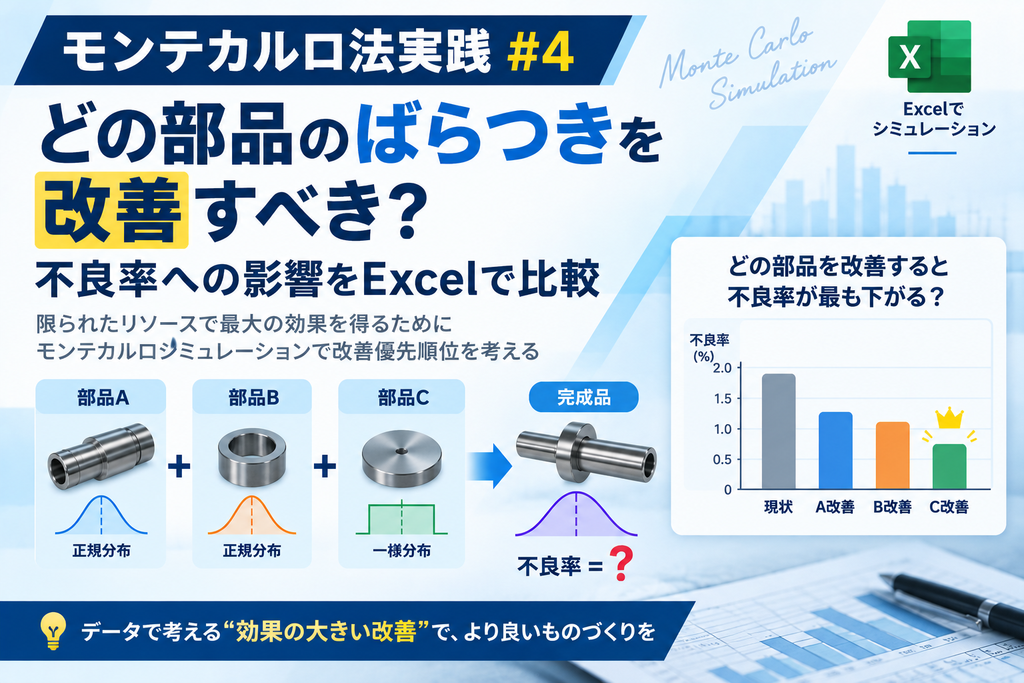
製品の不良率を下げるために、すべての部品や工程を同時に改善できるとは限りません。
複数の部品ばらつきが完成品に影響している場合、どの部品を優先すると最も大きな効果を得られるのでしょうか。
今回は3部品から構成される完成品を例に、各部品のばらつきを1つずつ30%改善し、完成品の標準偏差と上側規格外率をExcelのモンテカルロシミュレーションで比較します。
モンテカルロ法や乱数の基本は、モンテカルロシミュレーション超入門で解説しています。
この記事のポイント
① 現状と3つの改善案を同じ条件で比較
同じ基礎乱数を使い、それぞれ10,000回のモンテカルロシミュレーションを行います。
② 各部品のばらつきを30%改善
正規分布では標準偏差、一様分布では範囲幅を30%小さくして改善効果を比較します。
③ どの部品を改善すべきかをシミュレーションで確認
今回の条件では、分散への寄与が最も大きい部品Cを改善した場合に、最も大きな効果が確認されました。
実務でのポイント
シミュレーション結果だけで優先順位を決めるのではなく、 改善効果・コスト・実現性を合わせて、実際に取り組む改善案を判断します。
今回の事例
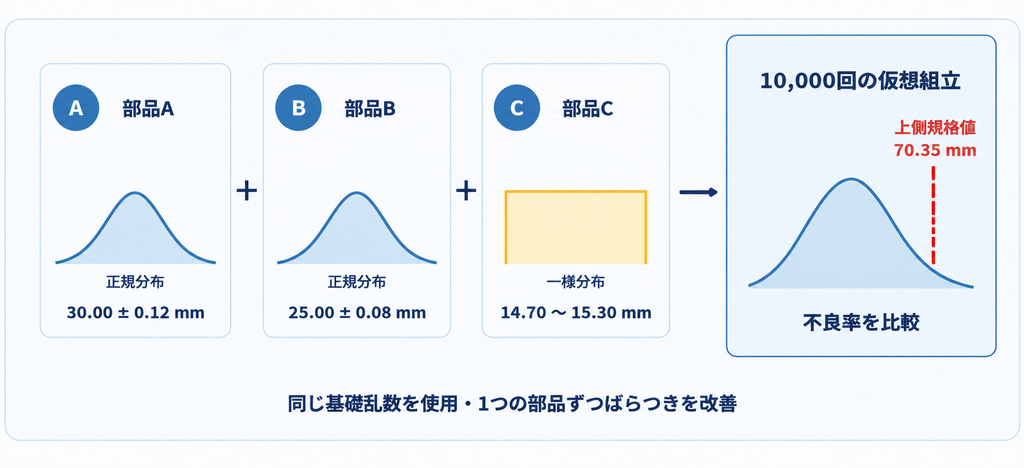
部品A・B・Cを直列に組み合わせたときの、完成品の全長とそのばらつきを評価します。
部品A・Bは正規分布に従い、部品Cは14.70~15.30 mmの範囲で値がほぼ均等に発生する一様分布とします。また、3つの部品は互いに独立していると仮定します。
今回はモンテカルロシミュレーションを使って仮想的な組立を繰り返し、各部品のばらつきが完成品の分布や不良率にどのように影響するかを確認します。
ポイントは、それぞれの部品によって仮定される分布が異なる点です!
| 項目 | 部品A | 部品B | 部品C |
|---|---|---|---|
| 分布 | 正規分布 | 正規分布 | 一様分布 |
| 平均 | 30.00 mm | 25.00 mm | 15.00 mm |
| 標準偏差 | 0.12 mm | 0.08 mm | ― |
| 範囲 | ― | ― | 14.70~15.30 mm |
上側規格値はUSL=70.35 mmとし、Y > 70.35 mmを規格外と判定します。試行回数は10,000回です。
まず現状の不良率をシミュレーションする
3つの基礎乱数を作り、各部品の分布へ変換します。Excelテンプレートでは、平均・標準偏差・最小値・最大値を入力セルから絶対参照しています。
独立を仮定すると、完成品の理論平均は70.00 mmです。分散は各部品の分散を加えて求めます。
部品Cが一様分布であるため、完成品を正規分布と決めつけず、USL超過率は実際のシミュレーション結果から評価します。
3つのばらつき改善案を比較する
改善率を30%とし、1つの部品だけを改善した3条件を作ります。正規分布の部品A・Bでは標準偏差を現状の70%へ、一様分布の部品Cでは範囲幅を現状の70%へ縮小します。
改善案①:部品Aの標準偏差を30%削減
改善案②:部品Bの標準偏差を30%削減
改善案③:部品Cの範囲幅を30%削減
中心15.00 mmを維持すると、改善後の範囲は14.79~15.21 mmです。
ポイント!
現状・A改善・B改善・C改善では、同じZA・ZB・UCを使用します。 これにより、シナリオ間の差を乱数による偶然の違いではなく、改善条件そのものの違いとして比較しやすくなります。
Excelで10,000回の改善効果を比較する
テンプレートは「シミュレーション」と「記事掲載例」の2シート構成です。「シミュレーション」はRAND関数で再計算でき、「記事掲載例」には本文と同じ固定10,000データを保存しています。
青色の入力セルから改善率を10%、20%、30%、50%などへ変更すると、3つの改善案の完成品標準偏差、USL超過数、不良率、現状からの低減率が更新されます。
Excelテンプレート
モンテカルロ法実践 #4|改善案を比較
同じ基礎乱数を使って、現状・A改善・B改善・C改善の4条件を比較できます。 条件を変更すると、不良率や比較グラフまで自動更新されます。
.xlsx形式 | 条件を変更して繰り返し利用できます
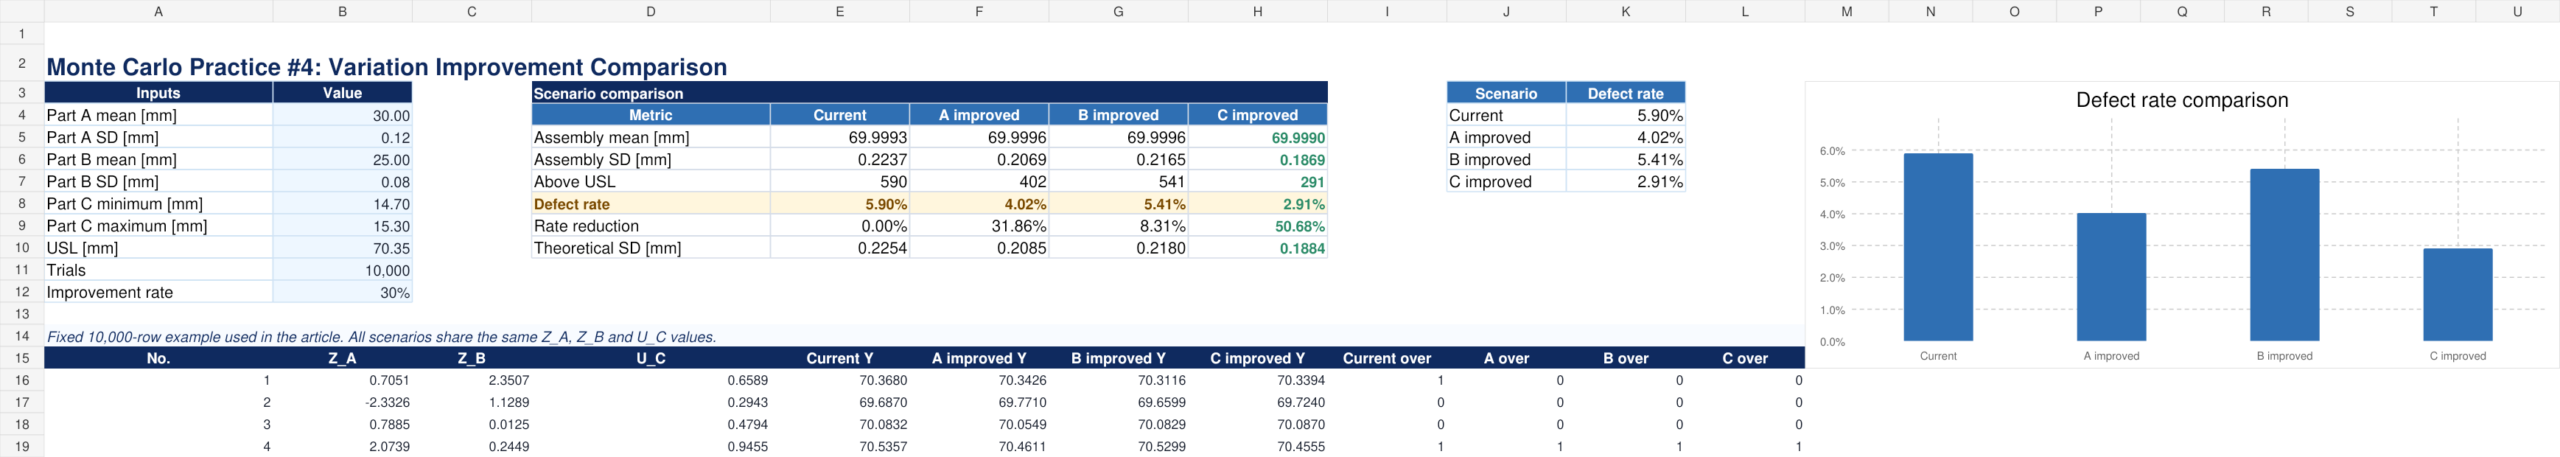
Excelでは、まずZA、ZB、UCを作成し、同じ行の基礎乱数を4つの条件へ使用します。規格外判定は次の式です。
シミュレーション結果を比較する
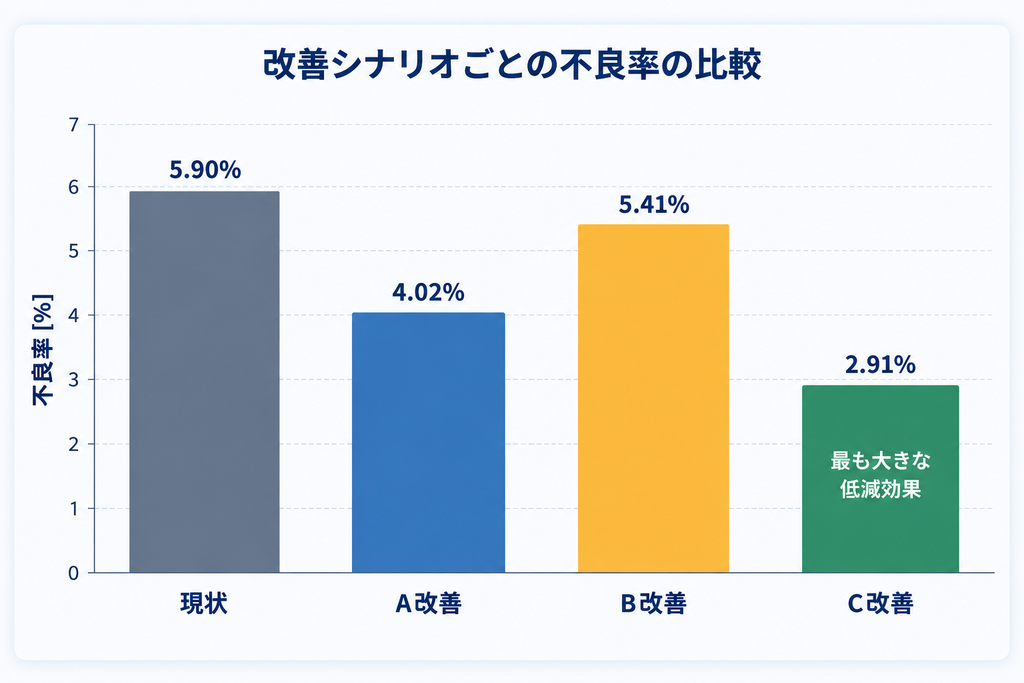
固定した同一の基礎乱数10,000組を使用した結果は次のとおりです。4条件の平均は約70.00 mmでほぼ同じですが、標準偏差とUSL超過率が異なります。
| 条件 | 完成品平均 | 完成品標準偏差 | USL超過数 | 不良率 | 不良率低減率 |
|---|---|---|---|---|---|
| 現状 | 69.9993 mm | 0.2237 mm | 590個 | 5.90% | ― |
| A改善 | 69.9996 mm | 0.2069 mm | 402個 | 4.02% | 31.86% |
| B改善 | 69.9996 mm | 0.2165 mm | 541個 | 5.41% | 8.31% |
| C改善 | 69.9990 mm | 0.1869 mm | 291個 | 2.91% | 50.68% |
シミュレーション標準偏差は、現状0.2237 mm、A改善0.2069 mm、B改善0.2165 mm、C改善0.1869 mmでした。理論値の0.2254 mm、0.2085 mm、0.2180 mm、0.1884 mmと近く、設定した分布と改善条件を適切に再現できています。
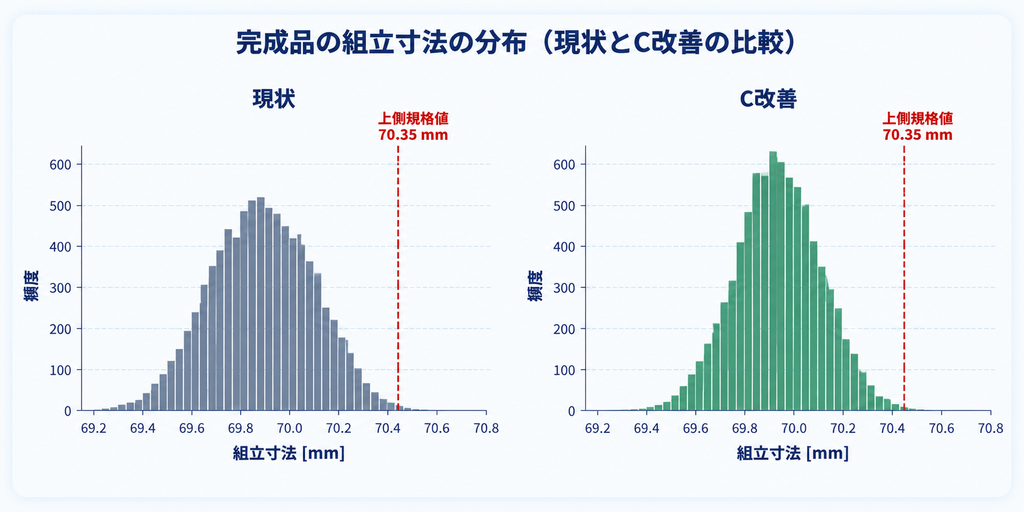
現状とC改善のヒストグラムを比較すると、平均位置はほぼ変わらず、C改善では完成品分布の横幅が狭くなっています。その結果、USLより右側のデータが590個から291個へ減少しました。
どの部品を優先して改善する?
今回の条件では、部品Cの範囲幅を30%改善した場合に、完成品ばらつきとUSL超過率が最も大きく低下しました。
現状の完成品分散0.0508に対する各部品の寄与は、部品Aが約28%、部品Bが約13%、部品Cが約59%です。部品Cの寄与が最も大きいため、同じ30%の相対改善でもC改善の効果が大きくなりました。これで優先順位をつけることができたわけです。
| 部品 | 分散 | 全体に占める割合 |
|---|---|---|
| A | 0.0144 | 約28% |
| B | 0.0064 | 約13% |
| C | 0.0300 | 約59% |
ただし、部品Cを常に優先すべきという意味ではありません。入力する分布やばらつきが変われば、改善効果の順位も変わります。モンテカルロ法を使うと、自社の条件で「どこを改善すると完成品品質に効くか」を改善前に比較できます。
改善案を評価するときの注意点
✅30%改善の定義は分布によって異なります。正規分布では標準偏差、一様分布では最大値-最小値の範囲幅を30%削減しています。
✅今回は同程度の相対的なばらつき改善を仮定した簡易比較です。改善難易度や費用が同じという意味ではありません。
✅実際の優先順位は、不良率低減効果に加えて、設備改造、材料費、工数、実現可能な改善幅などを含めて判断します。
まとめ
今回は、部品A・B・Cのばらつきをそれぞれ30%改善し、完成品の不良率がどの程度変化するかをモンテカルロシミュレーションで比較しました。
固定10,000回の結果では、現状の不良率5.90%に対し、A改善は4.02%、B改善は5.41%、C改善は2.91%でした。同じ30%の改善でも、完成品品質への効果は部品ごとに異なります。
モンテカルロ法は不良率の予測だけでなく、改善案を同じ条件で比較し、優先順位を考えるためにも利用できます。シミュレーション上の効果と実際のコスト・難易度を組み合わせて、現実的な改善案を選ぶことが重要です。
モンテカルロ法の関連記事
基礎から実践まで、Excelを使ったモンテカルロシミュレーションを順番に学べます。
モンテカルロシミュレーション超入門
乱数の作り方と、モンテカルロ法の基本的な考え方を確認
2部品の寸法ばらつきから組立後の分布とPpkを予測
部品のばらつきから完成品の分布と工程能力をシミュレーション
正規分布+一様分布から完成品の分布と不良率を予測
異なる分布を組み合わせ、完成品が規格外となる確率を計算
部品間の相関を無視すると不良率はどう変わる?
相関なし/ありで、完成品のばらつきと不良率への影響を比較
「研究・品質改善で統計解析方法に迷っている」
製造業・医療機器分野で統計解析を実践してきた専門家が、
目的に合わせた解析方法の選定から結果解釈までサポートします。