管理図は、工程データを時間順に確認し、通常とは異なる変化を早期に捉えるための道具です。では、管理限界外れが見つかったとき、現場では何から確認すればよいのでしょうか。本記事では、初動確認から原因分析、対策の標準化までを実務の流れに沿って解説します。
・管理限界外れは、工程に特殊原因が発生した可能性を示すシグナルです。
・原因を特定する前に、平均位置の変化か、ばらつきの変化かを切り分けます。
・変化点の前後で変わった条件を整理すると、原因候補を絞りやすくなります。
・原因確認後は、対策だけで終わらず標準化と再発防止まで行います。
管理限界外れとは?
管理図では、工程の中心を表す中心線(CL)と、通常のばらつきから計算した上側管理限界(UCL)・下側管理限界(LCL)を使って、工程が統計的に安定しているかを監視します。点が管理限界を外れた場合は、材料、設備、作業、測定などに特殊原因が入り込んだ可能性を示します。
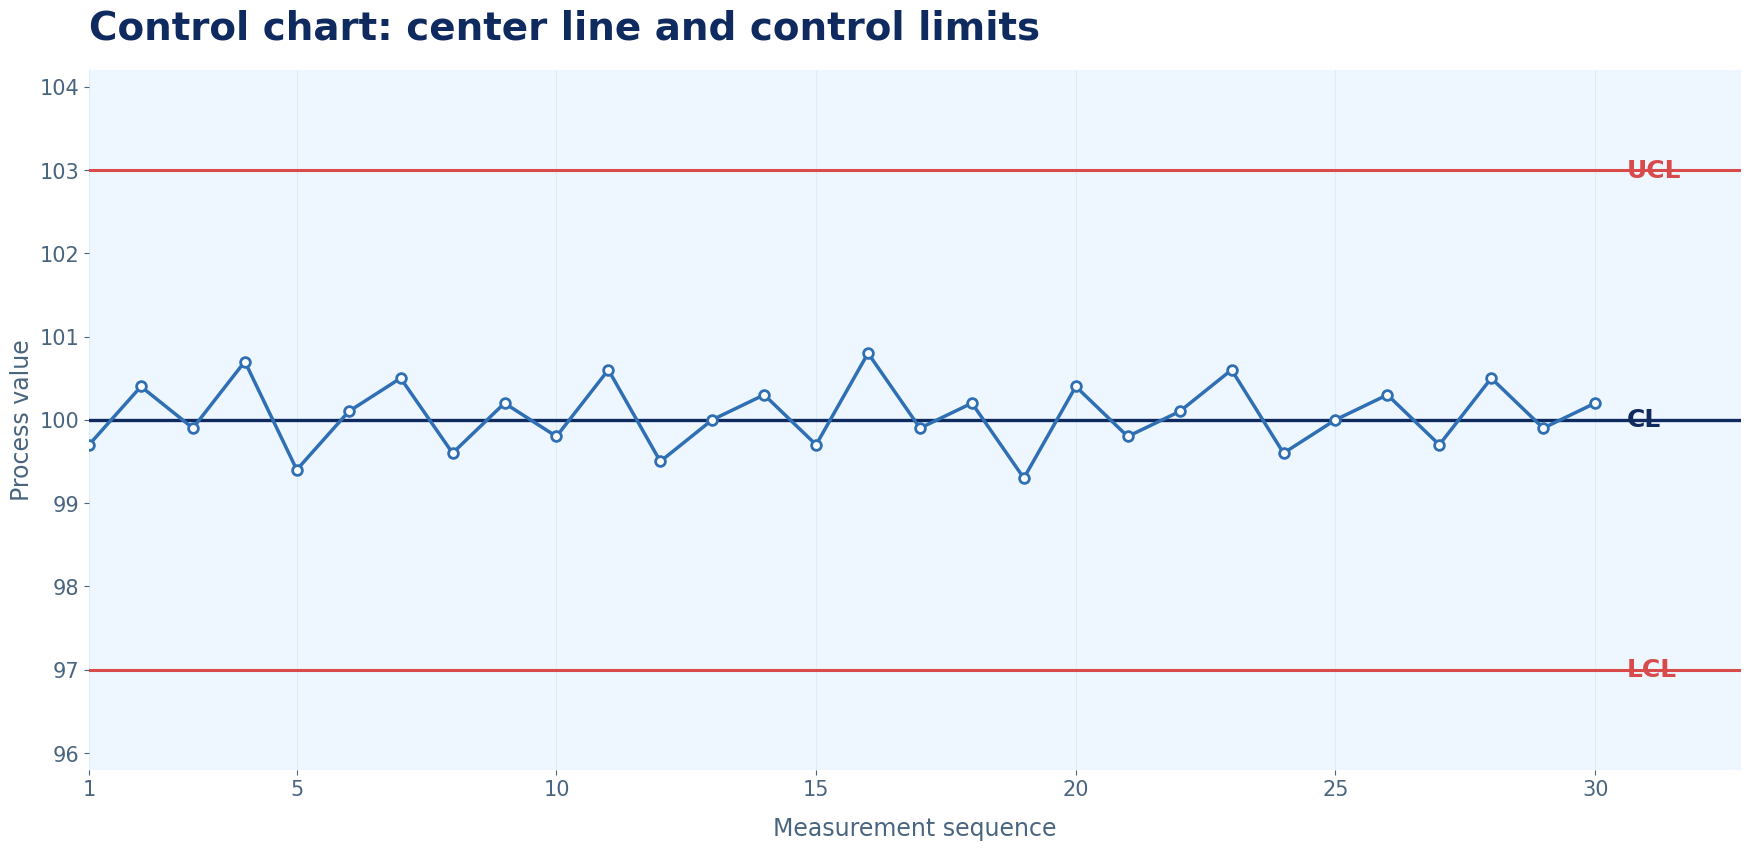
管理限界外れだけでなく、点が片側へ連続するなどの不自然な並びも工程変化のシグナルになります。詳しくは管理図の8つの異常判定ルールをご覧ください。
規格外との違い
管理限界外れは、工程が統計的に安定した状態から外れた可能性を示すシグナルです。製品が規格外であることを直接意味するものではありません。
| 区分 | 基準 | 主な目的 |
|---|---|---|
| 管理限界 UCL/LCL |
工程データから計算 | 工程の統計的安定性を監視 |
| 規格限界 USL/LSL |
図面・顧客要求などで設定 | 製品要求への適合を判定 |
管理限界外れが起きたら最初に確認すること
原因分析へ進む前に、本当に工程が変化したのかを確認します。データの転記・入力ミス、製品や測定対象の取り違え、測定器の異常や校正状態、サンプリング方法の変更、管理限界の計算条件など、「工程そのもの以外の原因」がないかを記録と現物で確かめます。
入力ミスや測定異常が確認できた場合も、修正・除外の根拠と処置内容を記録します。根拠がないまま異常点を消すと、重要な工程情報を失うためです。
原因は「平均位置」と「ばらつき」に分けて考える
管理図上の変化を大きく整理すると、平均位置の変化とばらつきの変化という2つの観点で考えると原因を整理しやすくなります。Xbar-R管理図の場合、工程平均の変化は主にXbar管理図、群内ばらつきの変化はR管理図で確認します。
管理図の作成方法とXbar図・R図の役割は、ExcelでXbar-R管理図を作る方法で詳しく解説しています。
平均値がシフトした場合の対処
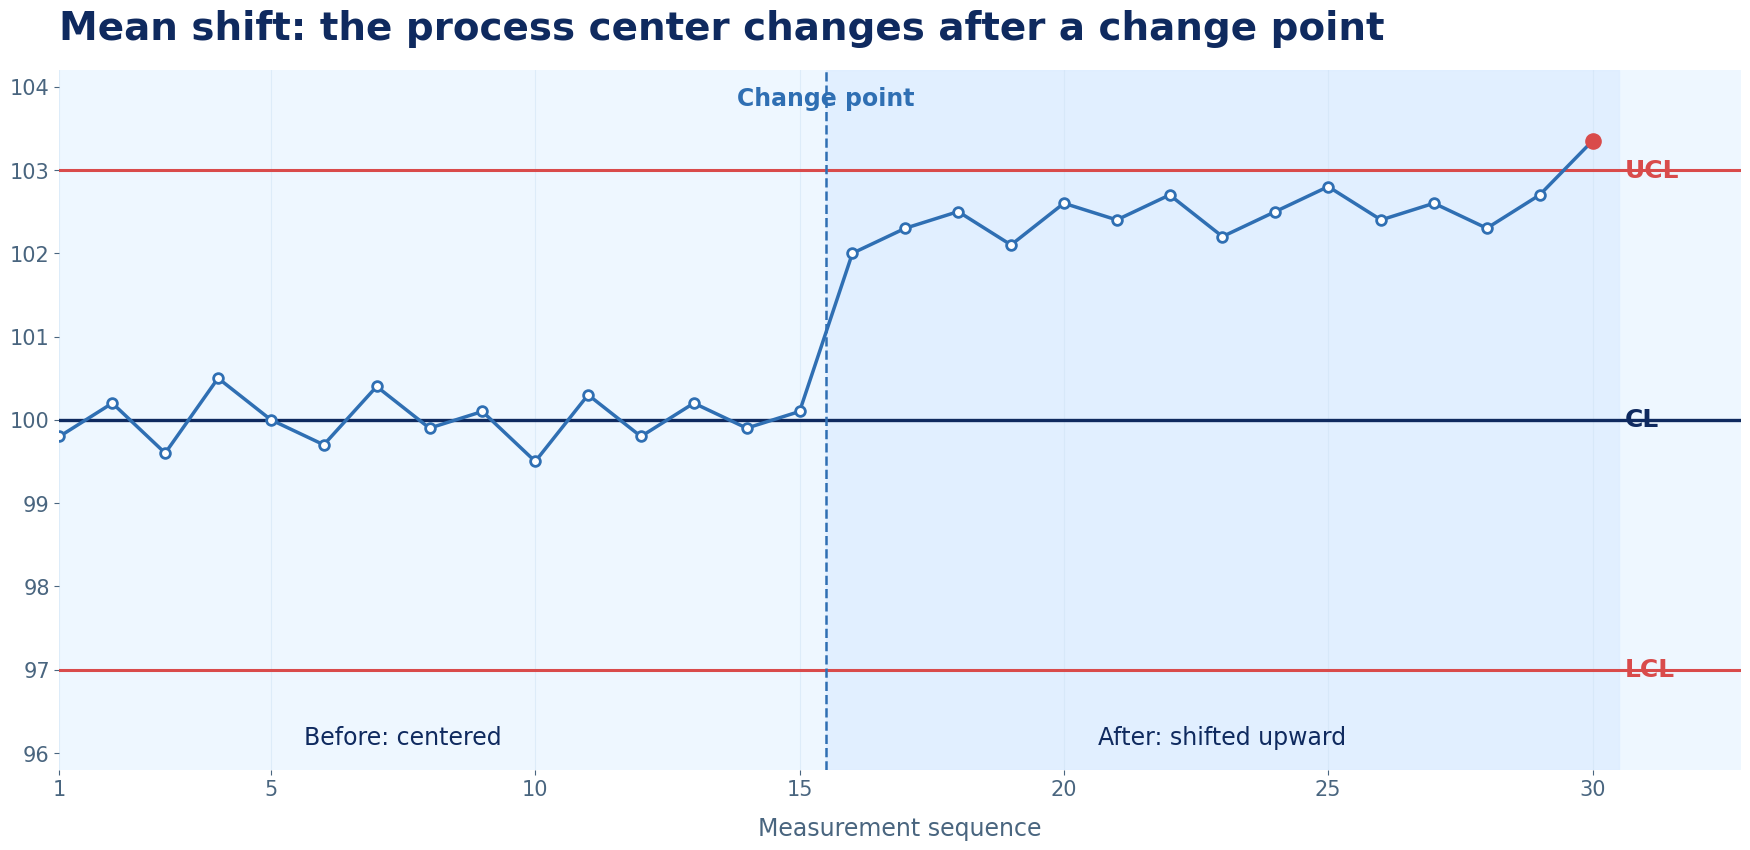
平均値シフトでは、工程条件のどこかが別の状態へ変わった可能性があります。変化前は中心付近で推移していたデータが、ある時点から上側または下側へまとまって移動するのが代表的な形です。
STEP1 変化点を特定する
管理図から「いつから変化したのか」を確認します。ロット、日付、時間帯、設備、ライン、作業者などの切り替わりと変化点が一致していないかを確認すると、原因候補を絞りやすくなります。
STEP2 変わった条件を整理する
変化点の前後で変わった事実を、4Mに測定・環境を加えた観点で整理します。最初から原因を決めつけず、変更履歴、製造記録、設備ログ、測定記録を突き合わせます。
| 観点 | 確認例 |
|---|---|
| 材料 | 原材料ロット、部品ロット、仕入先変更 |
| 設備 | 設定値、治具、摩耗、メンテナンス |
| 人 | 作業者変更、作業方法、教育状況 |
| 方法 | 加工条件、プログラム、検査条件 |
| 測定 | 測定器、校正、測定位置 |
| 環境 | 温度、湿度、時間帯 |
STEP3 原因候補を比較・検証する
例えば、材料ロットの切り替えと平均値の変化が一致しているなら、旧ロットと新ロットを同じ条件で比較します。設備条件の変更が疑われる場合は、安全と変更管理の範囲内で元の条件に戻し、結果が再現するかを確認します。
確認のポイント
原因候補を切り分けるときは、可能な範囲で一度に変更する条件を絞ります。複数因子を同時に評価する必要がある場合は、実験計画法(DOE)や分散分析などを用いて、因子の効果を計画的に検証します。
STEP4 標準化・再発防止につなげる
原因が確認できたら、作業標準や設備条件、変更管理、点検・確認項目へ対策を反映し、同じ異常が再発しない仕組みにします。例えば、材料ロット変更時の確認を追加する、重要な設備設定値を管理対象として固定するといった対応です。
ばらつきが増大した場合の対処
対応の基本フローは平均値シフトと同じですが、確認すべき原因候補が異なります。ばらつき増大では、平均位置は大きく変わらなくても、点の上下方向の散らばりが広がります。
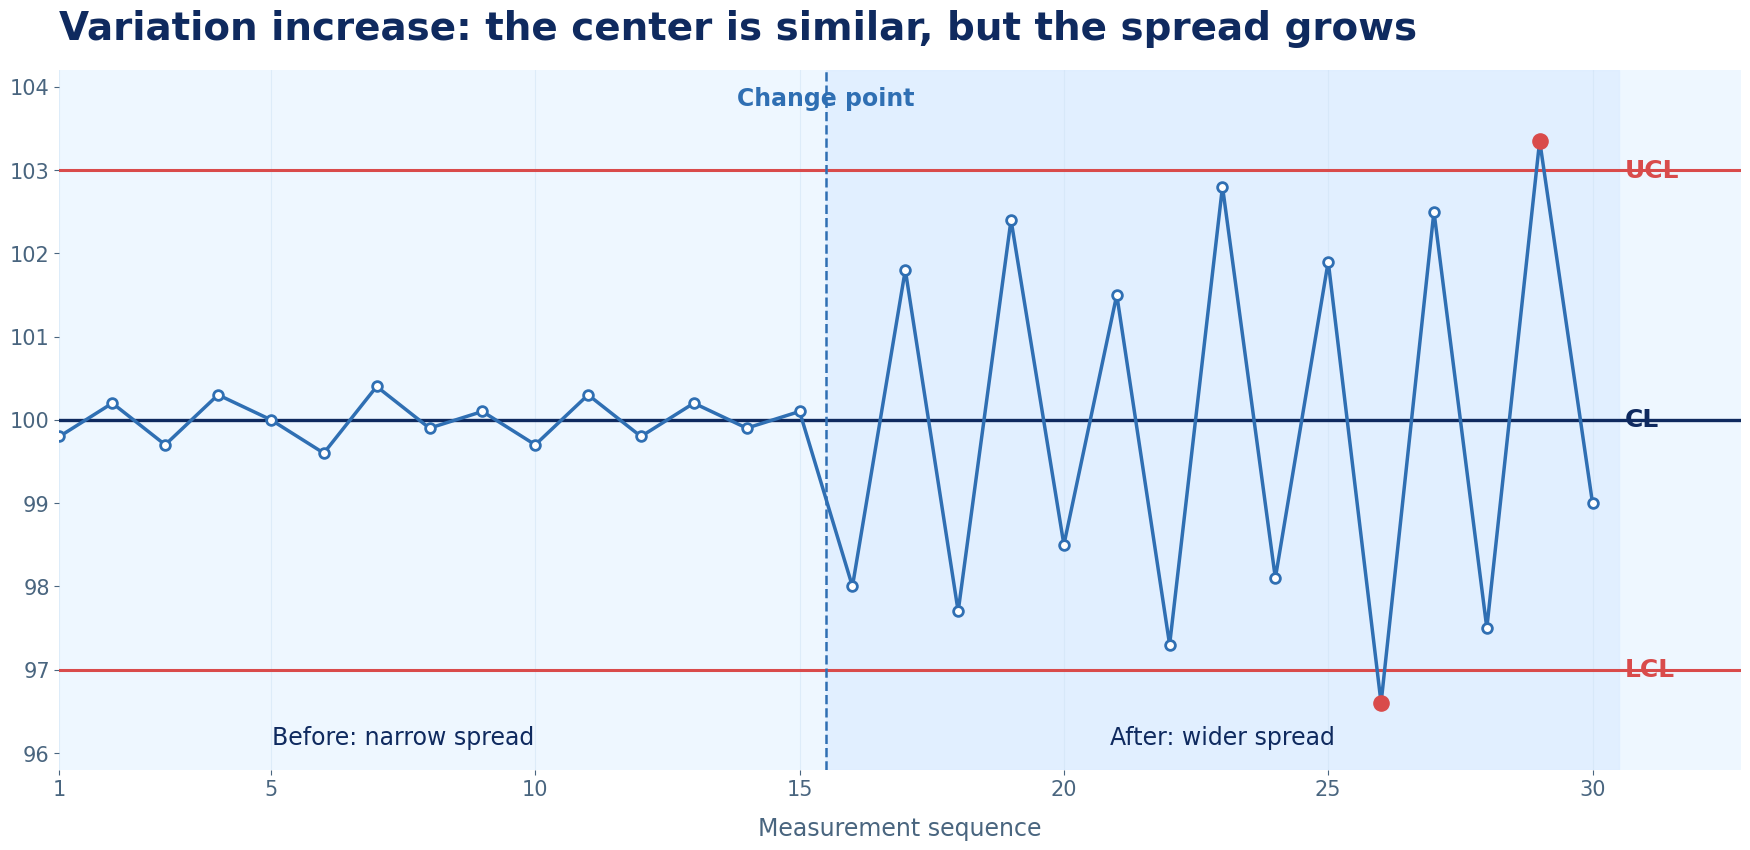
ばらつき特有の原因を確認する
| 観点 | 主な確認例 |
|---|---|
| 測定 | 測定器異常、測定者差、測定位置 |
| 設備 | 摩耗、ガタ、振動、治具ずれ |
| 材料 | ロット差、仕入先差 |
| 作業 | 手順差、作業者間の方法・経験差 |
| 環境 | 温度、湿度、時間帯 |
| 工程混在 | 複数設備、複数ライン、複数条件 |
作業者による差が見られても、個人の力量だけを原因と決めつけません。作業標準、教育、治具、設備設計、測定方法など、差が生じる仕組みを含めて確認します。
測定システムも確認する
測定値のばらつきが増えた場合は、工程だけでなく測定システムの影響も確認します。測定器の繰返し性や測定者間の再現性を確認する場合には、MSAの考え方やGage R&Rが有効です。
管理限界外れが起きたときにやってはいけないこと
✅原因確認前に設備条件を複数変更する
✅管理限界を外れたデータを理由なく削除する
✅十分な確認なしに測定ミスと決めつける
✅根拠なく「たまたま」と判断する
✅現場や記録を確認せず、会議だけで原因を決める
管理限界を外れた点を理由なく削除すると、工程異常の情報そのものを失ってしまいます。除外する場合は、測定ミスや入力ミスなど客観的な理由を確認し、判断と修正の記録を残します。
管理限界を引き直す前に確認すること
管理限界外れが出たからといって、すぐに管理限界を再計算してはいけません。異常点を含めたまま引き直すと、本来検出すべき工程変化まで通常のばらつきとして取り込むことがあります。
まず特殊原因を調査し、どの期間のデータが安定状態を代表しているかを整理します。原因を除去して工程条件を標準化した後、社内手順に従い、妥当な基準期間のデータで管理限界を設定します。
製品への影響範囲も確認する
管理限界外れが発生した場合は、原因分析と並行して、変化点以降に生産した製品への影響範囲も確認します。管理限界外れは規格外を直接意味しませんが、工程変化が製品特性へ影響していないかを評価する必要があります。
品質システムや会社の処置基準に従い、必要に応じて対象品の保留、検査強化、追加評価、出荷済み製品への影響確認などを実施します。
まとめ
管理限界外れが発生したら、まず入力・測定・サンプリング上の問題を確認し、そのうえで工程に特殊原因が入り込んでいないかを調査します。平均位置が変化したのか、ばらつきが増えたのかを切り分けると、原因候補を整理しやすくなります。
次に、変化点の前後で変わった材料、設備、作業、方法、測定、環境の条件を確認し、必要に応じて比較試験や統計解析で原因を検証します。原因が確認できたら、作業標準や設備条件などへ対策を反映し、再発防止までつなげることが重要です。
管理図は異常を検出するだけでなく、工程変化の原因を早く特定し、製品への影響を抑え、再発防止へつなげるための道具です。
関連記事
ExcelでXbar-R管理図を作成する方法
Excelを使って工程平均とばらつきを管理図で確認する手順を解説しています。
管理図の8つの異常判定ルール
管理限界外れだけではない、工程異常を見つける代表的な判定ルールを紹介しています。
「研究・品質改善で統計解析方法に迷っている」
製造業・医療機器分野で統計解析を実践してきた専門家が、
目的に合わせた解析方法の選定から結果解釈までサポートします。