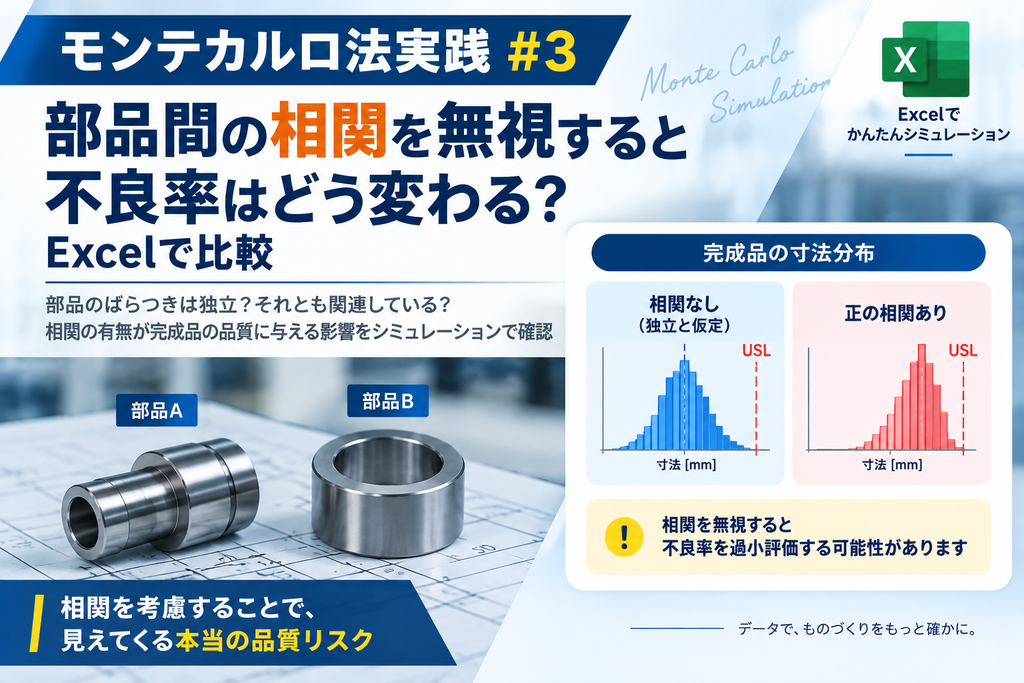
モンテカルロシミュレーションでは、各部品の平均・標準偏差・分布を設定して乱数を生成します。
しかし、部品同士に相関がある場合、それぞれを独立した乱数として発生させてよいのでしょうか。
今回は、部品Aと部品Bに正の相関があるケースを使い、「相関を無視した場合」と「相関を反映した場合」で完成品の分布と不良率がどう変わるかをExcelで比較します。
モンテカルロ法と乱数の基本は、モンテカルロシミュレーション超入門で解説しています。
この記事のポイント
① 相関によって完成品のばらつきは変わる
部品ごとの分布が同じでも、部品間の相関によって完成品のばらつきは変化します。
② 正の相関では規格外が増える場合がある
AとBが同時に大きくなることで、A+Bの上側規格を超える製品が増える可能性があります。
③ Excelで相関を持つデータを再現できる
2つの標準正規乱数を組み合わせることで、任意の相関係数を持つデータを作成できます。
今回の10,000回シミュレーション
不良率 0.31% → 1.76% に増加
今回の事例
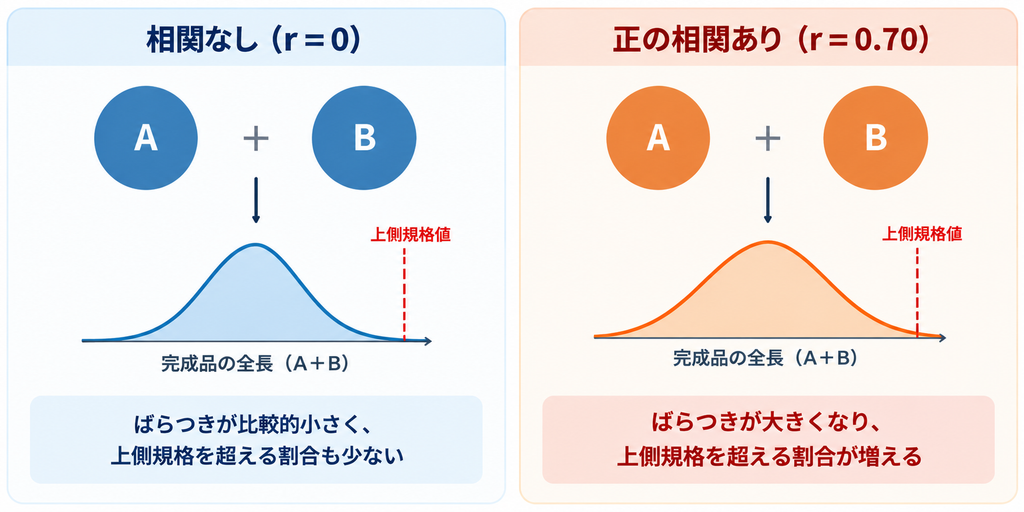
2つの部品A・Bを直列に組み合わせ、完成品の全長を評価します。両部品は正規分布に従い、相関係数 r=0.70の正の相関がある設定です。
今回はモンテカルロ法を使い、相関を無視した場合(r=0)と、相関を考慮した場合(r=0.70)で完成品の分布をシミュレーションします。
その結果から、部品間の相関が完成品のばらつきや不良率にどの程度影響するのかを比較して確認します。
| 項目 | 部品A | 部品B |
|---|---|---|
| 平均 | 50.00 mm | 30.00 mm |
| 標準偏差 | 0.10 mm | 0.08 mm |
| 分布 | 正規分布 | 正規分布 |
| 部品間の相関 | r=0.70 | |
上側規格値はUSL=80.35 mmとし、Y > 80.35 mmを規格外と判定します。試行回数は10,000回です。
なぜ部品間に相関が生じるのか?
製造現場では、2つの部品が同じ環境温度、材料ロット、設備条件、加工条件などの影響を受けることがあります。その結果、「Aが大きいときはBも大きくなりやすい」という正の相関が生じる場合があります。
各部品の平均・標準偏差・分布だけを再現しても、この関係性は自動的には再現されません。完成品がA+Bで決まる場合、相関の見落としが規格外率の過小評価につながることがあります。
Excelで相関なし・相関ありを10,000回比較する
同じ基礎乱数Z1・Z2を使用し、相関条件だけを変えて比較します。テンプレートの青い入力セルを変更すれば、平均・標準偏差・相関係数・USL・試行回数を別条件に置き換えられます。
Excelテンプレート
モンテカルロ法実践 #3|相関あり・なしをExcelで比較
相関なし/ありを同じ乱数条件で比較し、 実測相関係数・完成品の標準偏差・USL超過数・不良率まで自動計算できます。 「記事掲載例」シートには、本文と同じ固定10,000データを収録しています。
.xlsx形式 | 条件を変更して繰り返し利用できます
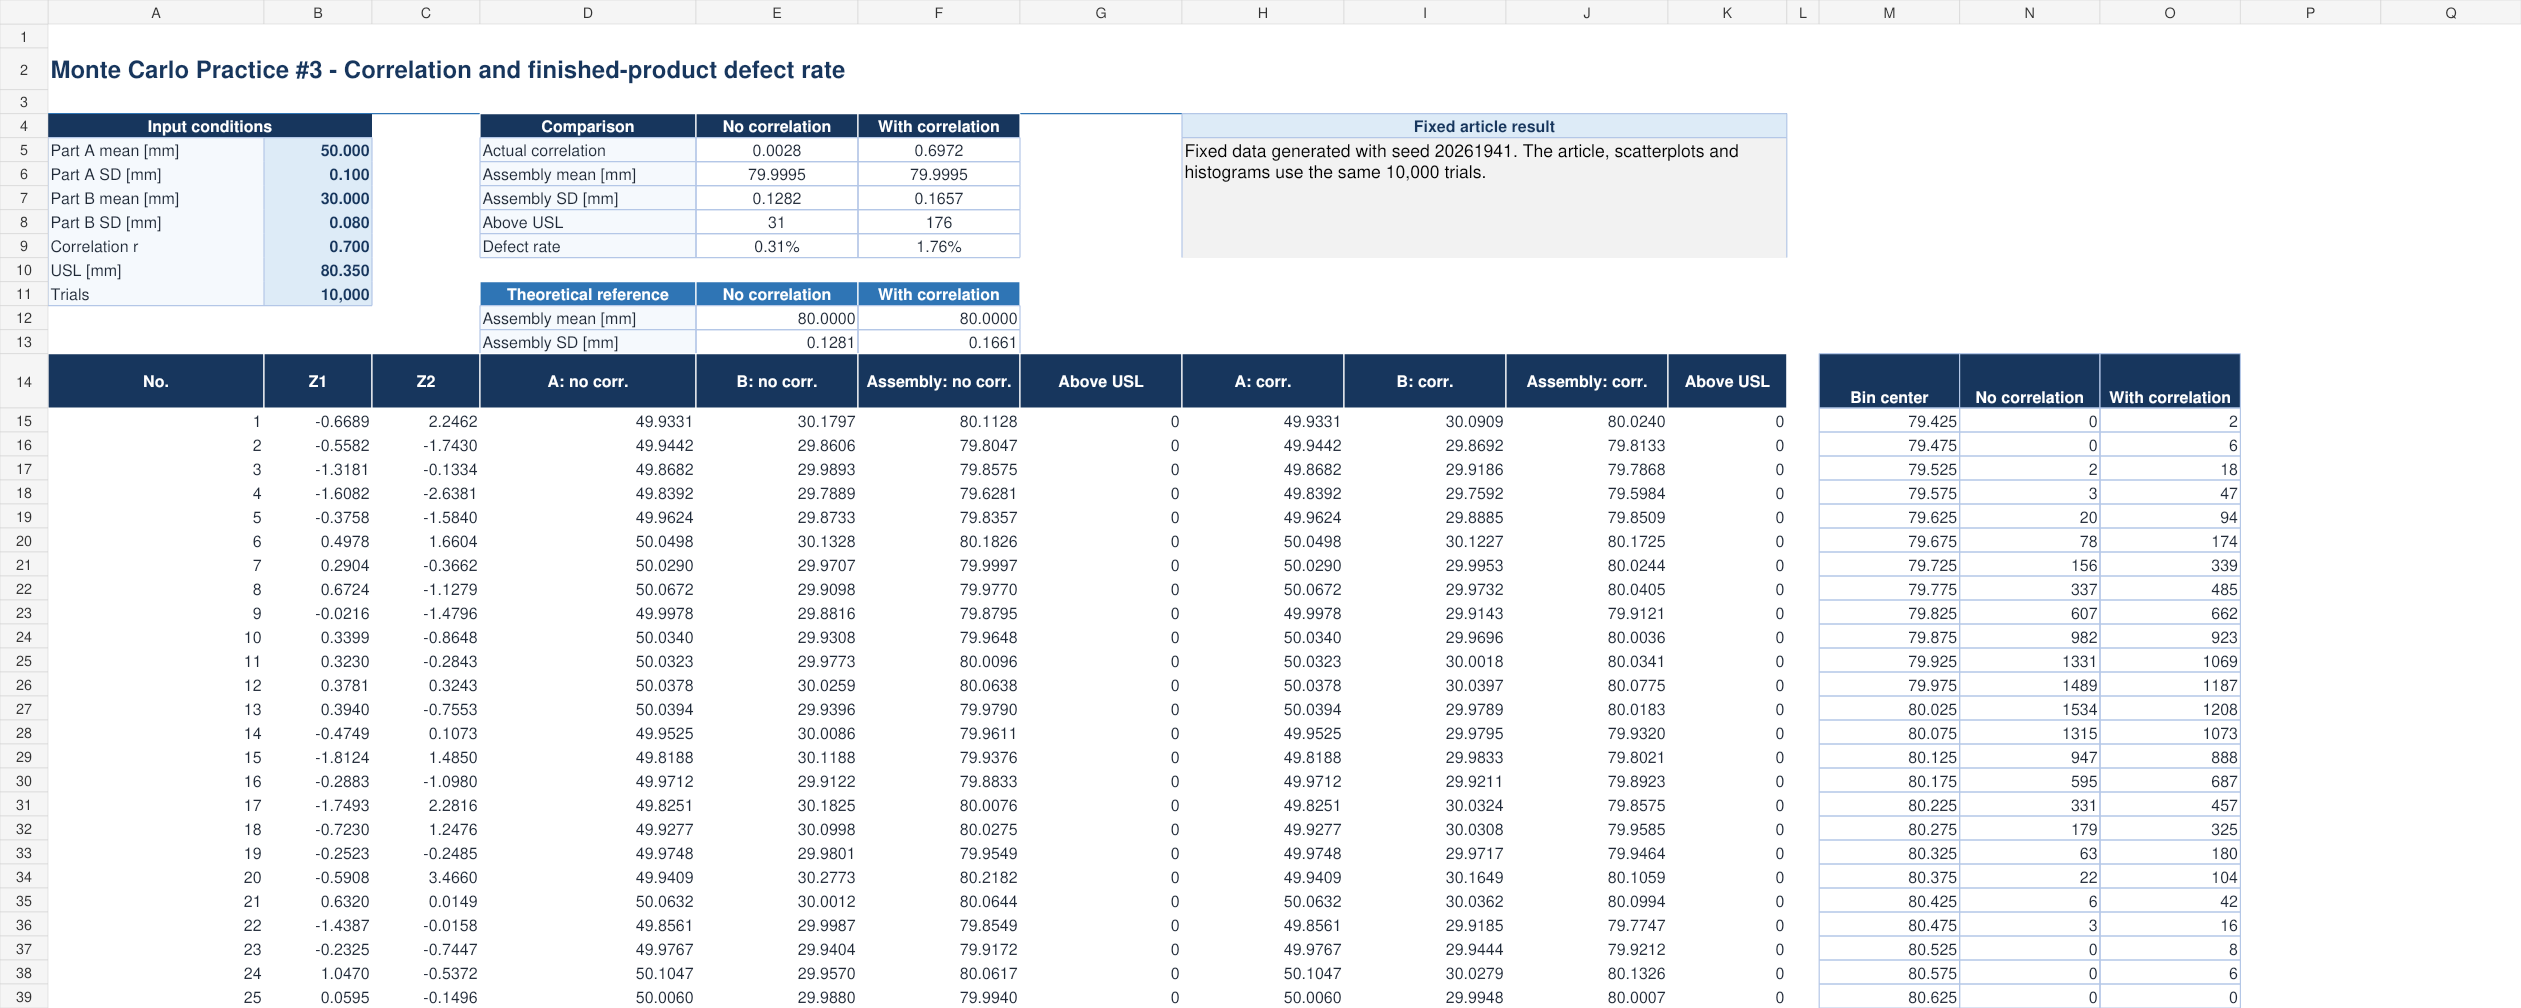
以下では、今回のモンテカルロシミュレーションの考え方と手順をSTEP形式で解説します。
基本的な流れを理解することで、ご自身のシチュエーションに合わせて応用できるようになります。
STEP 1:独立な標準正規乱数を作る
Z1とZ2の2列に、それぞれ独立な標準正規乱数を発生させます。
STEP 2:相関を無視した部品A・Bを作る
部品AにはZ1、部品BにはZ2を使用します。Z1とZ2は別々に生成しているため、AとBの相関はほぼ0になります。
STEP 3:相関を反映した部品A・Bを作る
部品Aは同じZ1を使い、部品BにはZ1とZ2を組み合わせた乱数を使用します。
STEP 4:実測相関係数を確認する
CORREL関数で、生成した部品A・Bの相関を確認します。10,000回の乱数なので完全に0.7000にはなりませんが、設定した0.70付近になります。
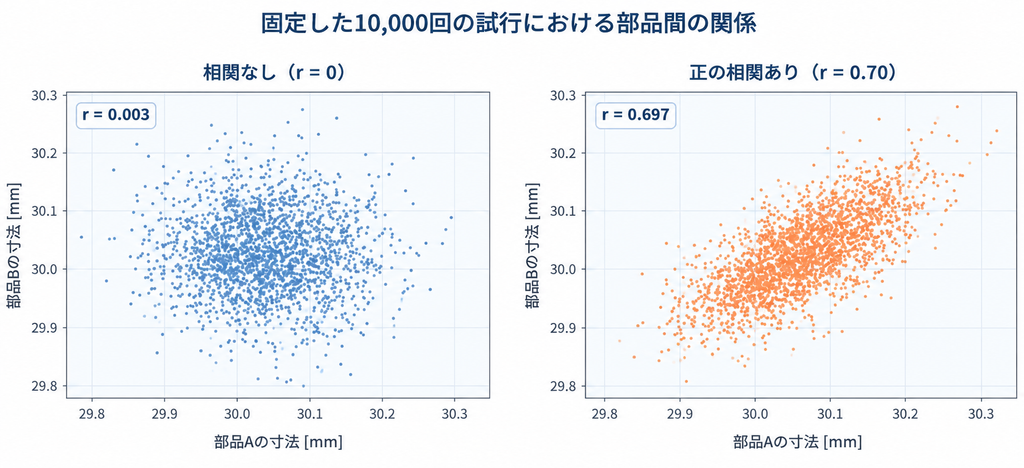
固定10,000データでは、相関なしの実測値はr=0.0028、相関ありはr=0.6972でした。設定した関係を十分に再現できています。
相関が完成品のばらつきを変える理由
相関を無視して独立とした場合、完成品の分散は部品AとBの分散の和です。
相関がある場合は、共分散の項を加えます。
POINT
部品AとBの平均・標準偏差は変えていません。それでも正の相関を反映すると、完成品の理論標準偏差は0.1281 mmから0.1661 mmへ増えます。
完成品のヒストグラムと不良率を比較する
固定した同一の10,000組について、相関なし/相関ありの完成品分布を比較しました。どちらも平均は80.00 mm付近ですが、相関ありの分布は横方向に広がっています。
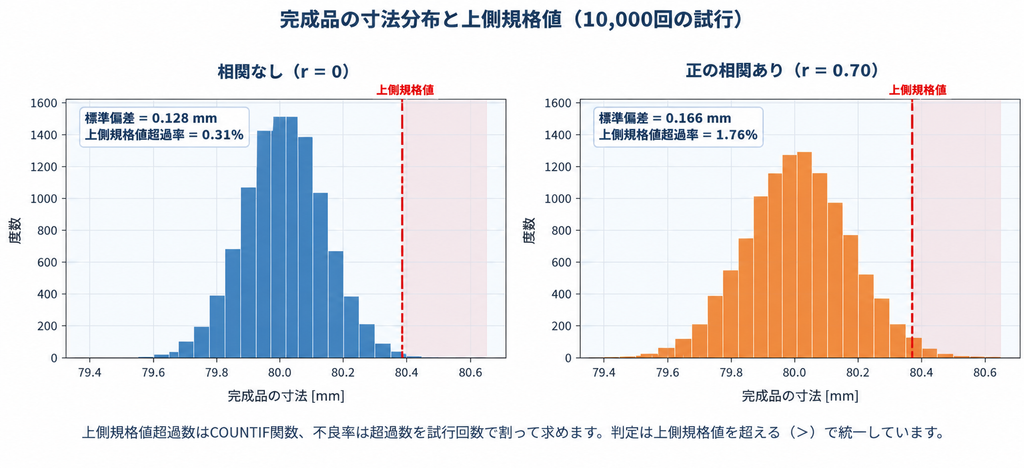
USL超過数はCOUNTIF関数、不良率は超過数を試行回数で割って求めます。判定はUSLを超える(>)で統一しています。
| 項目 | 相関なし | 相関あり |
|---|---|---|
| 実測相関係数 | 0.0028 | 0.6972 |
| 完成品平均 | 79.9995 mm | 79.9995 mm |
| 完成品標準偏差 | 0.1282 mm | 0.1657 mm |
| USL | 80.35 mm | 80.35 mm |
| USL超過数 | 31個 | 176個 |
| 不良率 | 0.31% | 1.76% |
今回の固定試行では、相関を無視した場合の不良率は0.31%、相関を反映した場合は1.76%でした。相関を無視すると、同じ入力分布を使っていても不良率を約5.7分の1に見積もる結果になりました(相関係数を見逃していたら、不良率を楽観的に見積もってしまっていました・・・)。
この倍率は今回の平均・標準偏差・相関係数・USLに固有の結果です。すべての工程で同じ差になるわけではありません。
なぜ正の相関でUSL超過が増えるのか?
正の相関があると、Aが大きいときにBも大きくなりやすくなります。そのためA+Bが上側へ大きくなる組み合わせが増え、完成品のばらつきとUSL超過率が上昇します。
一方、負の相関ではAが大きいときにBが小さくなる傾向があります。A+Bでは互いの変動を打ち消し、完成品のばらつきが小さくなる場合があります。相関は有無だけでなく、方向も重要です。
注意点
✅相関係数は、同じ組で測定した部品A・Bの対応データから確認します。対応関係を無視したデータでは適切に評価できません。
✅今回の方法は、2変数が共同で正規分布として扱えるケースを想定しています。非線形な関係や裾の依存がある場合は、相関係数だけでは関係性を十分に再現できません。
✅10,000回でも推定値には乱数による変動があります。低い不良率を評価するときは、試行回数と結果の安定性を確認します。
まとめ
部品Aと部品Bの平均・標準偏差が同じでも、部品間の相関によって完成品のばらつきは変わります。
今回の例では、正の相関r=0.70を反映すると完成品の標準偏差が約0.128 mmから約0.166 mmへ増え、USL超過率も0.31%から1.76%へ上昇しました。モンテカルロシミュレーションでは、個々の分布だけでなく、変数間の関係も適切に再現することが重要です。
関連記事
モンテカルロ法を基礎から確認したい方、他の実践例も試したい方はこちらもおすすめです。
モンテカルロシミュレーション超入門
乱数の作り方と、モンテカルロ法を実務でどのように活用するのかを基礎から解説
モンテカルロ法実践 #1
2部品の寸法ばらつきから、組立後の分布とPpkをExcelで予測
「研究・品質改善で統計解析方法に迷っている」
製造業・医療機器分野で統計解析を実践してきた専門家が、
目的に合わせた解析方法の選定から結果解釈までサポートします。