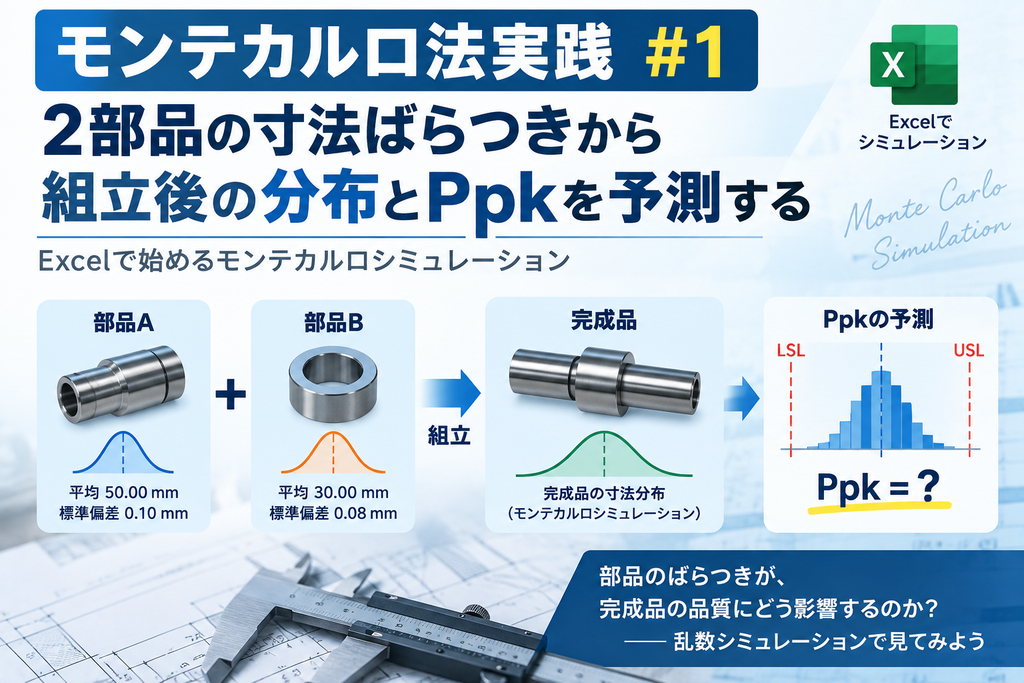
2つの部品を組み合わせたとき、完成品の寸法ばらつきはどの程度になるでしょうか。個々の部品が規格内でも、ばらつきが積み重なることで完成品の規格外が発生する可能性があります。
今回は、部品A・Bの寸法分布から10,000組の仮想製品を作り、組立後寸法の分布とPpkをExcelで求めます。
モンテカルロシミュレーションの基本や乱数の作り方は、モンテカルロシミュレーション超入門で解説しています。
今回の事例
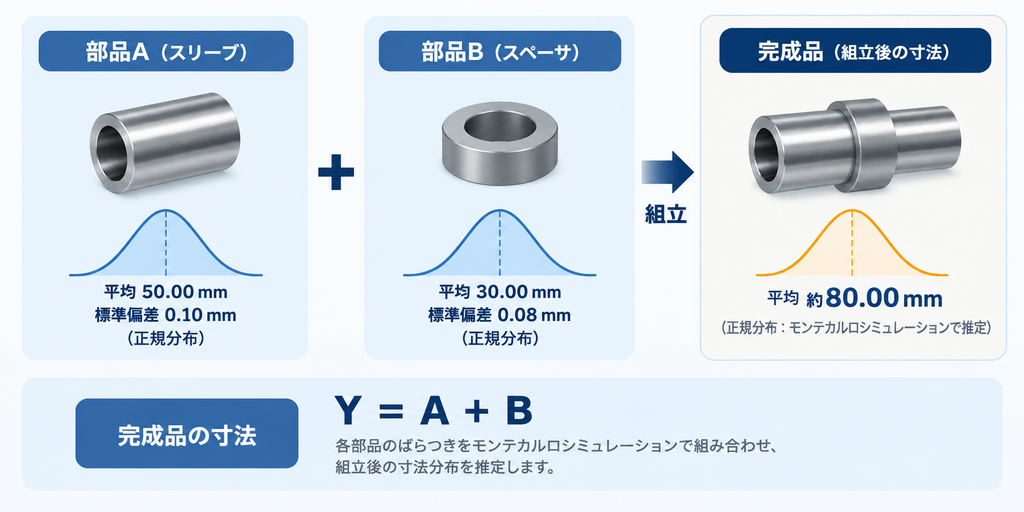
スリーブとスペーサを組み合わせ、完成品の全長を評価します。どちらの部品も正規分布に従い、互いに独立していると仮定します。
モンテカルロシミュレーションでは、各部品のばらつきを乱数で再現し、仮想的に多数の組立を行います。これにより、実際に大量の製品を作らなくても、完成品寸法がどのような分布になるかを事前に確認できます。
今回は、その組立後分布から平均・標準偏差を求め、さらにPpkを計算して規格に対する余裕を評価します。
| 項目 | 部品A | 部品B |
|---|---|---|
| 部品 | スリーブ | スペーサ |
| 平均 | 50.00 mm | 30.00 mm |
| 標準偏差 | 0.10 mm | 0.08 mm |
| 分布 | 正規分布 | 正規分布 |
※完成品の規格は、LSL=79.50 mm、USL=80.50 mmとします。
Excelで10,000組をシミュレーションする
テンプレート上部の淡いブルーのセルに、部品A・Bの平均と標準偏差、LSL、USL、試行回数を入力します。今回は試行回数を10,000回に設定しました。
STEP 1:部品Aと部品Bの乱数を発生させる
正規分布から部品Aの寸法を発生させます。入力条件がB6~B9にある場合、テンプレートでは次の式を使用します。
部品Bは別のRAND()を使用し、次の式で発生させます。
STEP 2:組立後寸法を計算する
各行で部品Aと部品Bを加算し、仮想的な組立後寸法を求めます。これを10,000行まで繰り返します。
組立後寸法の分布を確認する
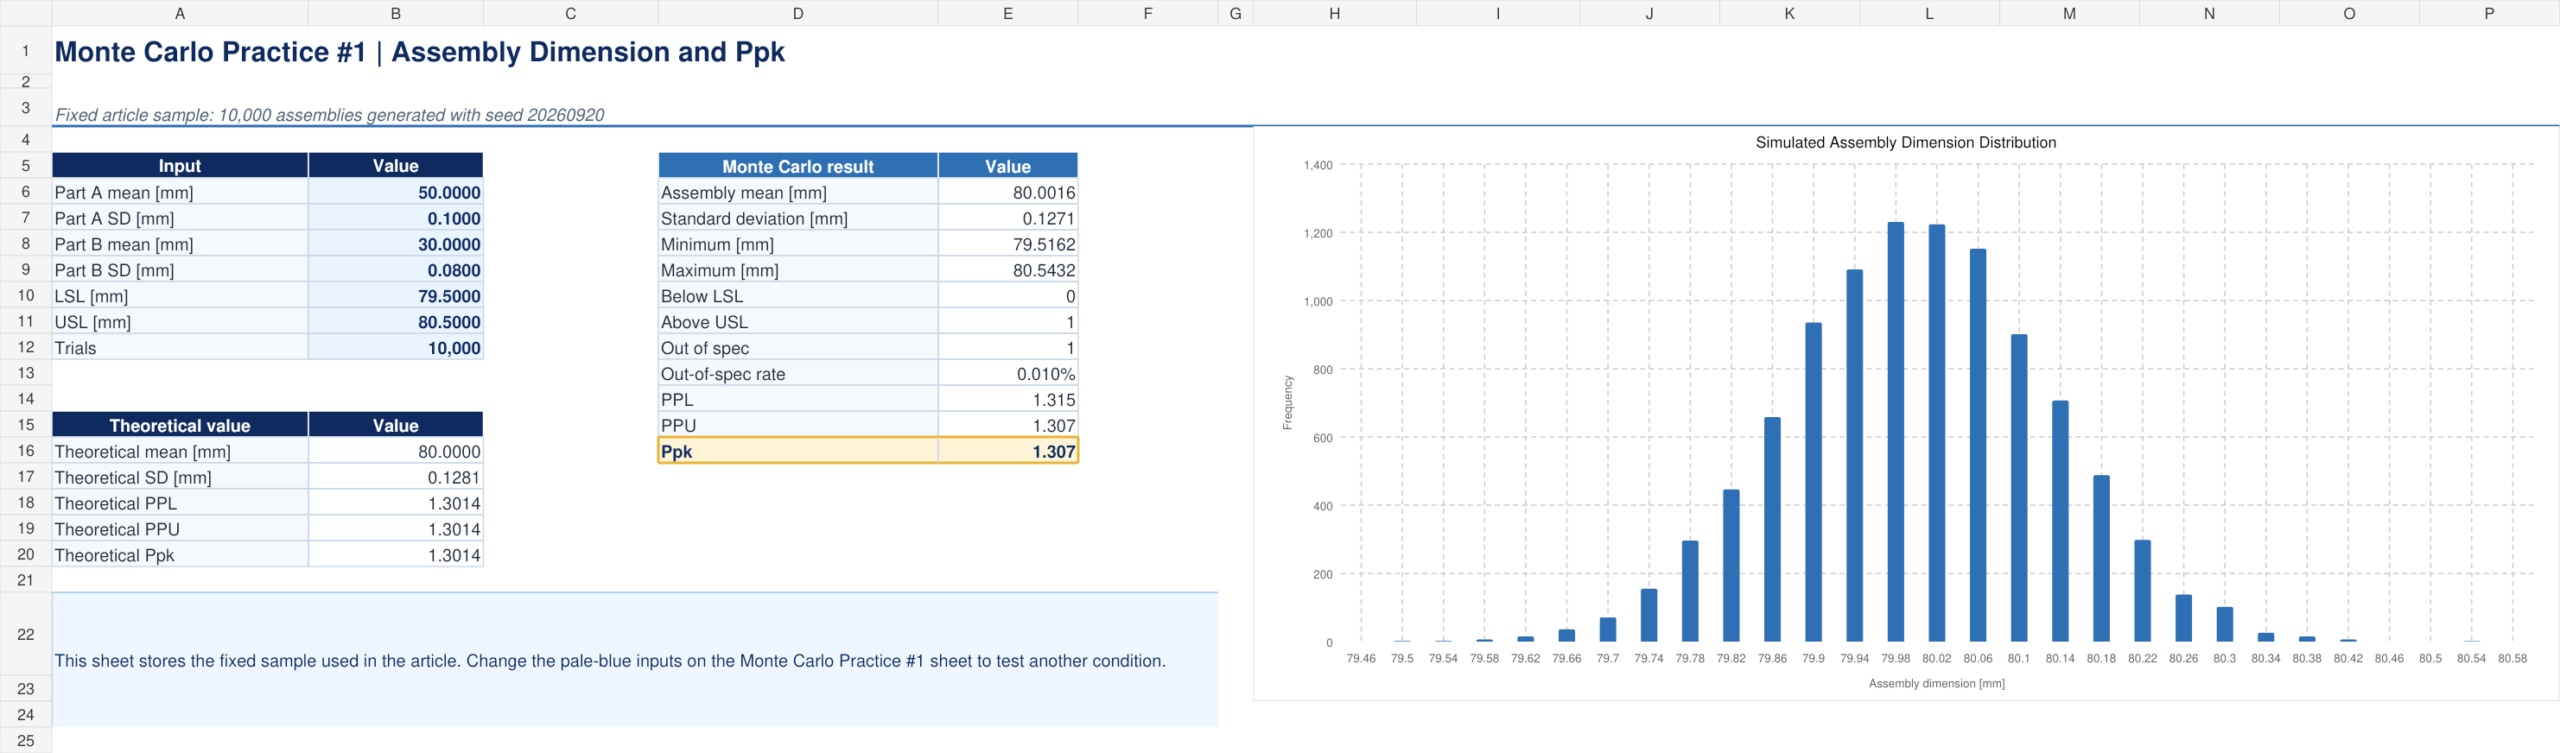
固定した10,000組の組立後寸法から作成したヒストグラムです。分布の中心は80.00 mm付近となり、左右にほぼ対称な形になりました。
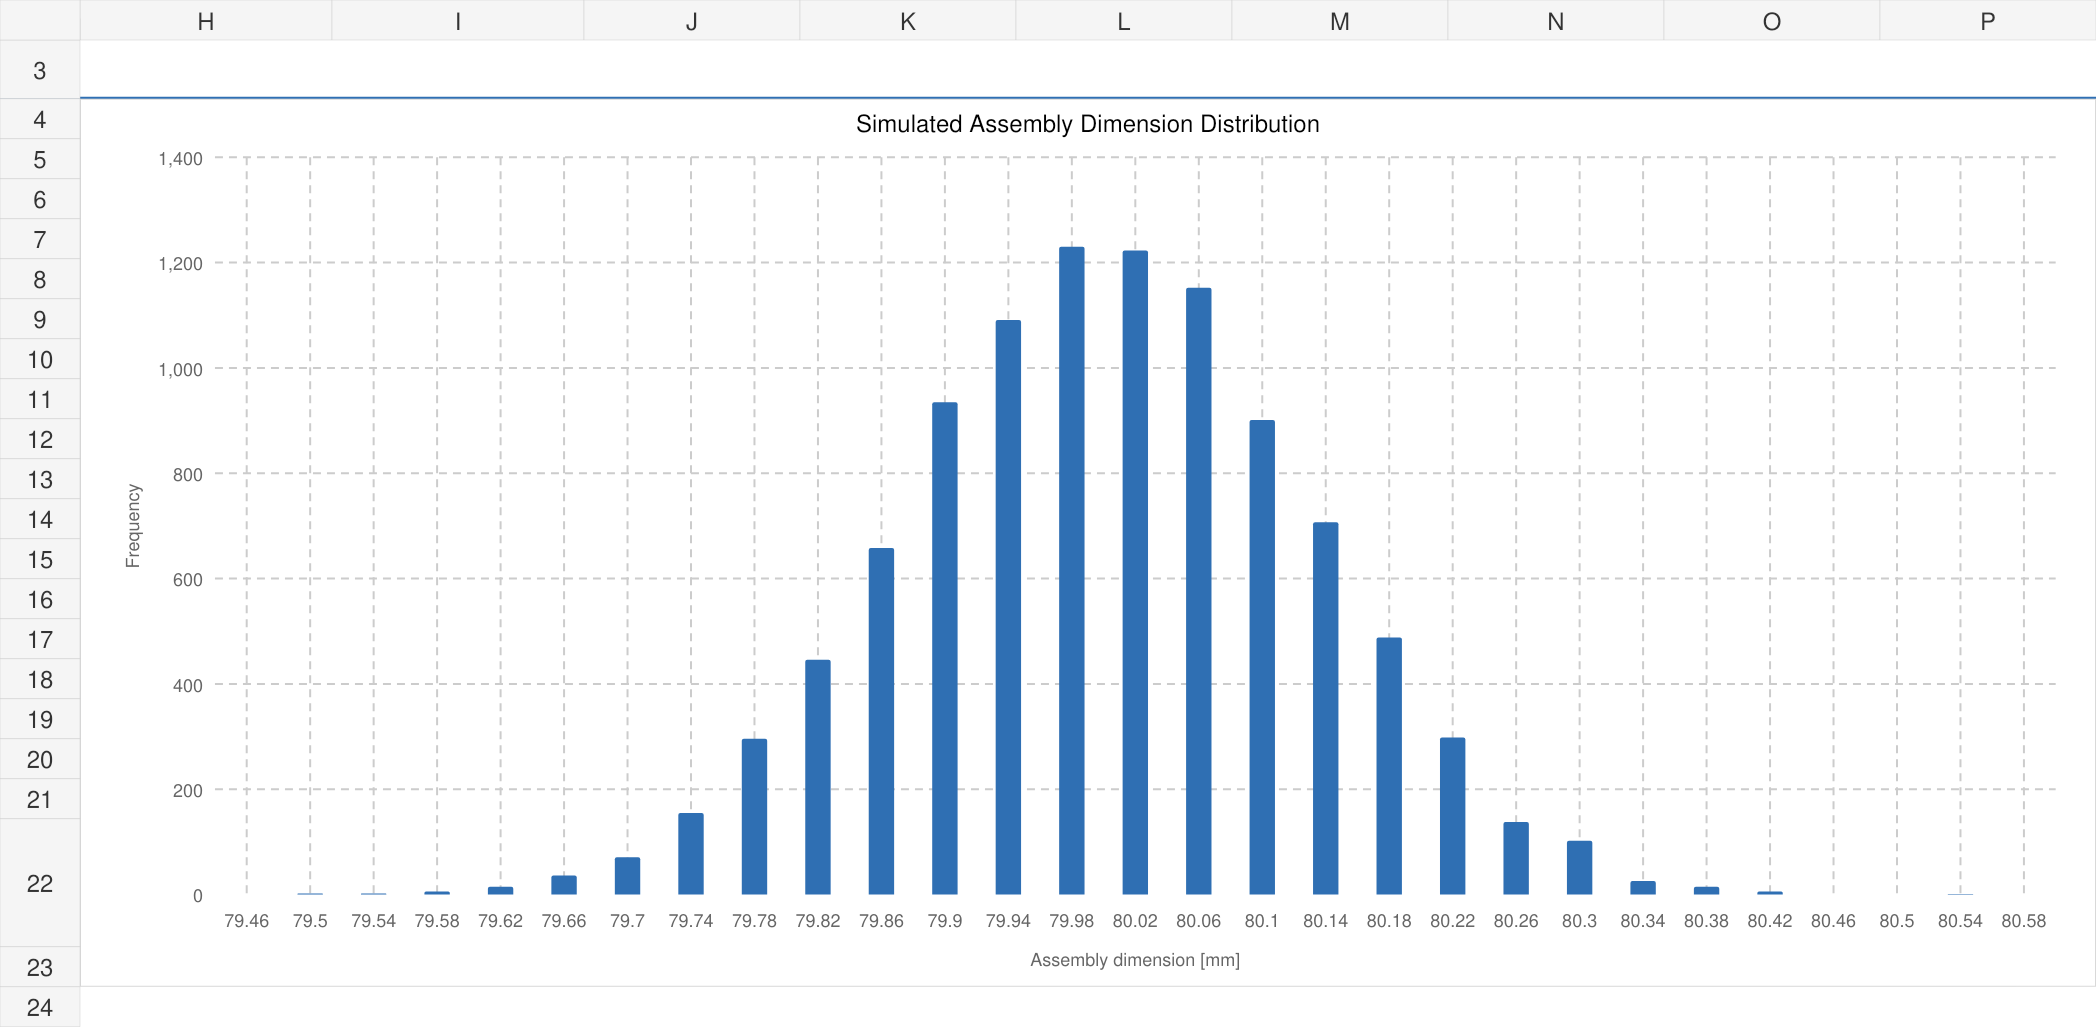
部品Aと部品Bが独立した正規分布に従う場合、組立後寸法も正規分布になります。理論平均は、それぞれの平均の和です。
独立な2部品のばらつきは、標準偏差を直接足すのではなく、分散を加算してから平方根を取ります。
したがって、理論上の組立後寸法は、おおむね Y ~ N(80.00, 0.1281²) と表せます。
組立後寸法からPpkを計算する
シミュレーションで得られた10,000個の組立後寸法について、平均と標準偏差を求めます。
・平均:=AVERAGE(組立後寸法範囲)
・標準偏差:=STDEV.S(組立後寸法範囲)
理論値では、平均80.00 mm、標準偏差0.1281 mmです。
今回はシミュレーション全体の標準偏差を使って工程性能を評価するため、Ppkを使用します。Cp・Cpkとの詳細な違いは本記事では扱わず、組立ばらつきの予測に焦点を当てます。
結果
記事掲載値は、乱数シード20260920で生成した10,000組を固定して再計算した結果です。Excel・表・ヒストグラムには同じデータを使用しています。
| 項目 | 理論値 | Monte Carlo |
|---|---|---|
| 平均 | 80.0000 mm | 80.0016 mm |
| 標準偏差 | 0.1281 mm | 0.1271 mm |
| PPL | 1.301 | 1.315 |
| PPU | 1.301 | 1.307 |
| Ppk | 1.301 | 1.307 |
| 規格外数 | ― | 1 / 10,000(0.010%) |
部品Aと部品Bを組み合わせると、組立後寸法には両部品のばらつきが反映されます。今回の条件では、シミュレーション平均80.0016 mm、標準偏差0.1271 mm、Ppk=1.307となり、理論値とよく一致しました。
このシミュレーションから何が分かる?
モンテカルロ法を利用した数値シミュレーションからわかることを以下に記載します。
いずれも製造業においてはコスト・分析の精度の面で非常に重要です。
✅部品単体ではなく、組立後のばらつきを設計段階で予測できます。
✅各部品の標準偏差を変更し、どの部品のばらつきを改善すべきか検討できます。
✅規格値を変更し、完成品のPpkへの影響を事前に評価できます。
✅実物を10,000個製造せず、仮想的な組立結果を確認できます。
注意点
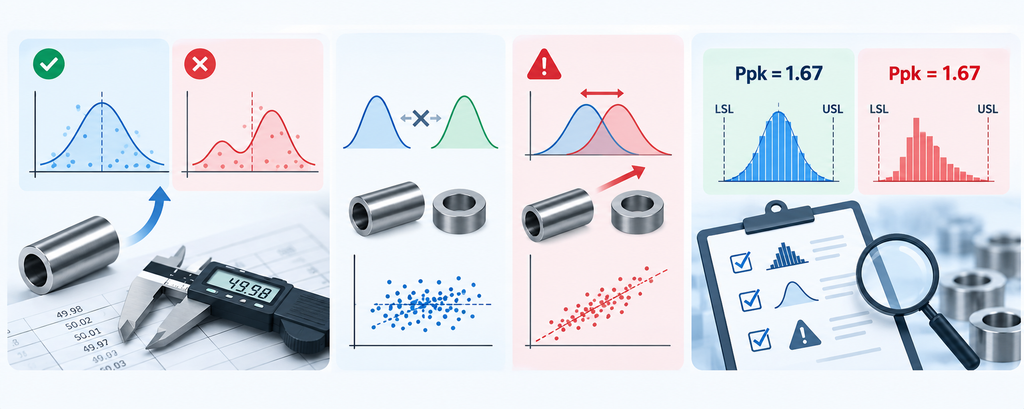
入力分布が正しいことが前提
平均・標準偏差・分布の設定が実工程と異なれば、シミュレーション結果も現実とずれます。実測データや技術的根拠をもとに入力条件を設定してください。
今回は部品Aと部品Bを独立と仮定
部品間に相関がある場合、組立後の分散には共分散項が加わります。その場合は、独立なRAND()を2つ作るだけでは相関構造を再現できません。
Ppkだけで品質を断定しない
Ppkとあわせて、分布形状、規格外率、ヒストグラムも確認します。シミュレーションで高いPpkが得られても、入力モデルの妥当性確認は別途必要です。
まとめ
今回は、2部品の寸法ばらつきから10,000個の仮想組立品を作成し、完成品の寸法分布とPpkを予測しました。
(もちろん、部品が3個、4個・・・と増えても同様に解析ができます)
モンテカルロ法を使えば、「部品単体のばらつきが完成品にどう伝わるか」を実際に製造する前に確認できます。次の検討では、部品A・Bの標準偏差を変え、Ppkがどの程度改善するか比較すると設計公差の優先順位を整理できます。
基礎から確認する
モンテカルロシミュレーションの基本を先に押さえたい方へ
乱数、正規分布、Excelでの乱数生成方法を確認したい方は、 親記事からご覧ください。
BEGINNER GUIDE
モンテカルロシミュレーション超入門を読む
「研究・品質改善で統計解析方法に迷っている」
製造業・医療機器分野で統計解析を実践してきた専門家が、
目的に合わせた解析方法の選定から結果解釈までサポートします。