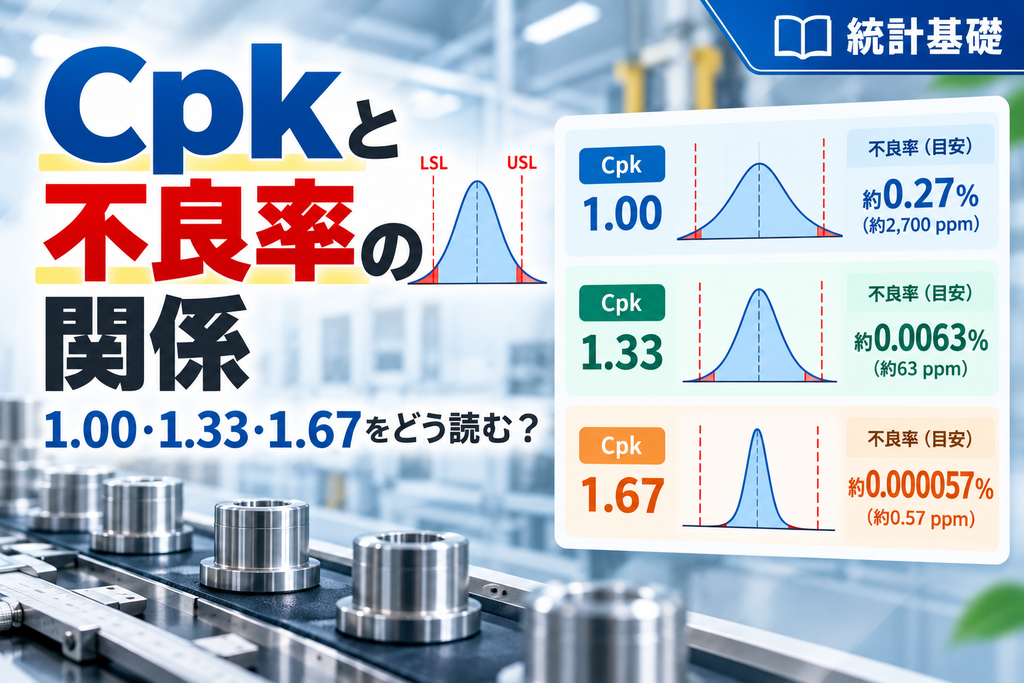
「Cpk=1.33なら不良率は何ppm?」正規分布を仮定すれば理論値を計算できますが、Cpkだけで実際の不良率を断定することはできません。
まず1.00・1.33・1.67の早見表を確認し、Excel計算と平均がずれた例から、数字の読み方を整理します。
・平均がずれると、上下の規格外確率は異なります
・同じCpkでも、両側合計の規格外率が同じとは限りません
Cpk 1.00・1.33・1.67の不良率早見表
工程が安定し、平均が規格中心にある正規分布を仮定した値です。左右の確率が等しいため、片側を2倍して両側合計を求めます。ppmは「100万個あたり」の割合です。
| Cpk | 規格までの距離 | 片側規格外率 | 両側規格外率 | 両側 ppm |
|---|---|---|---|---|
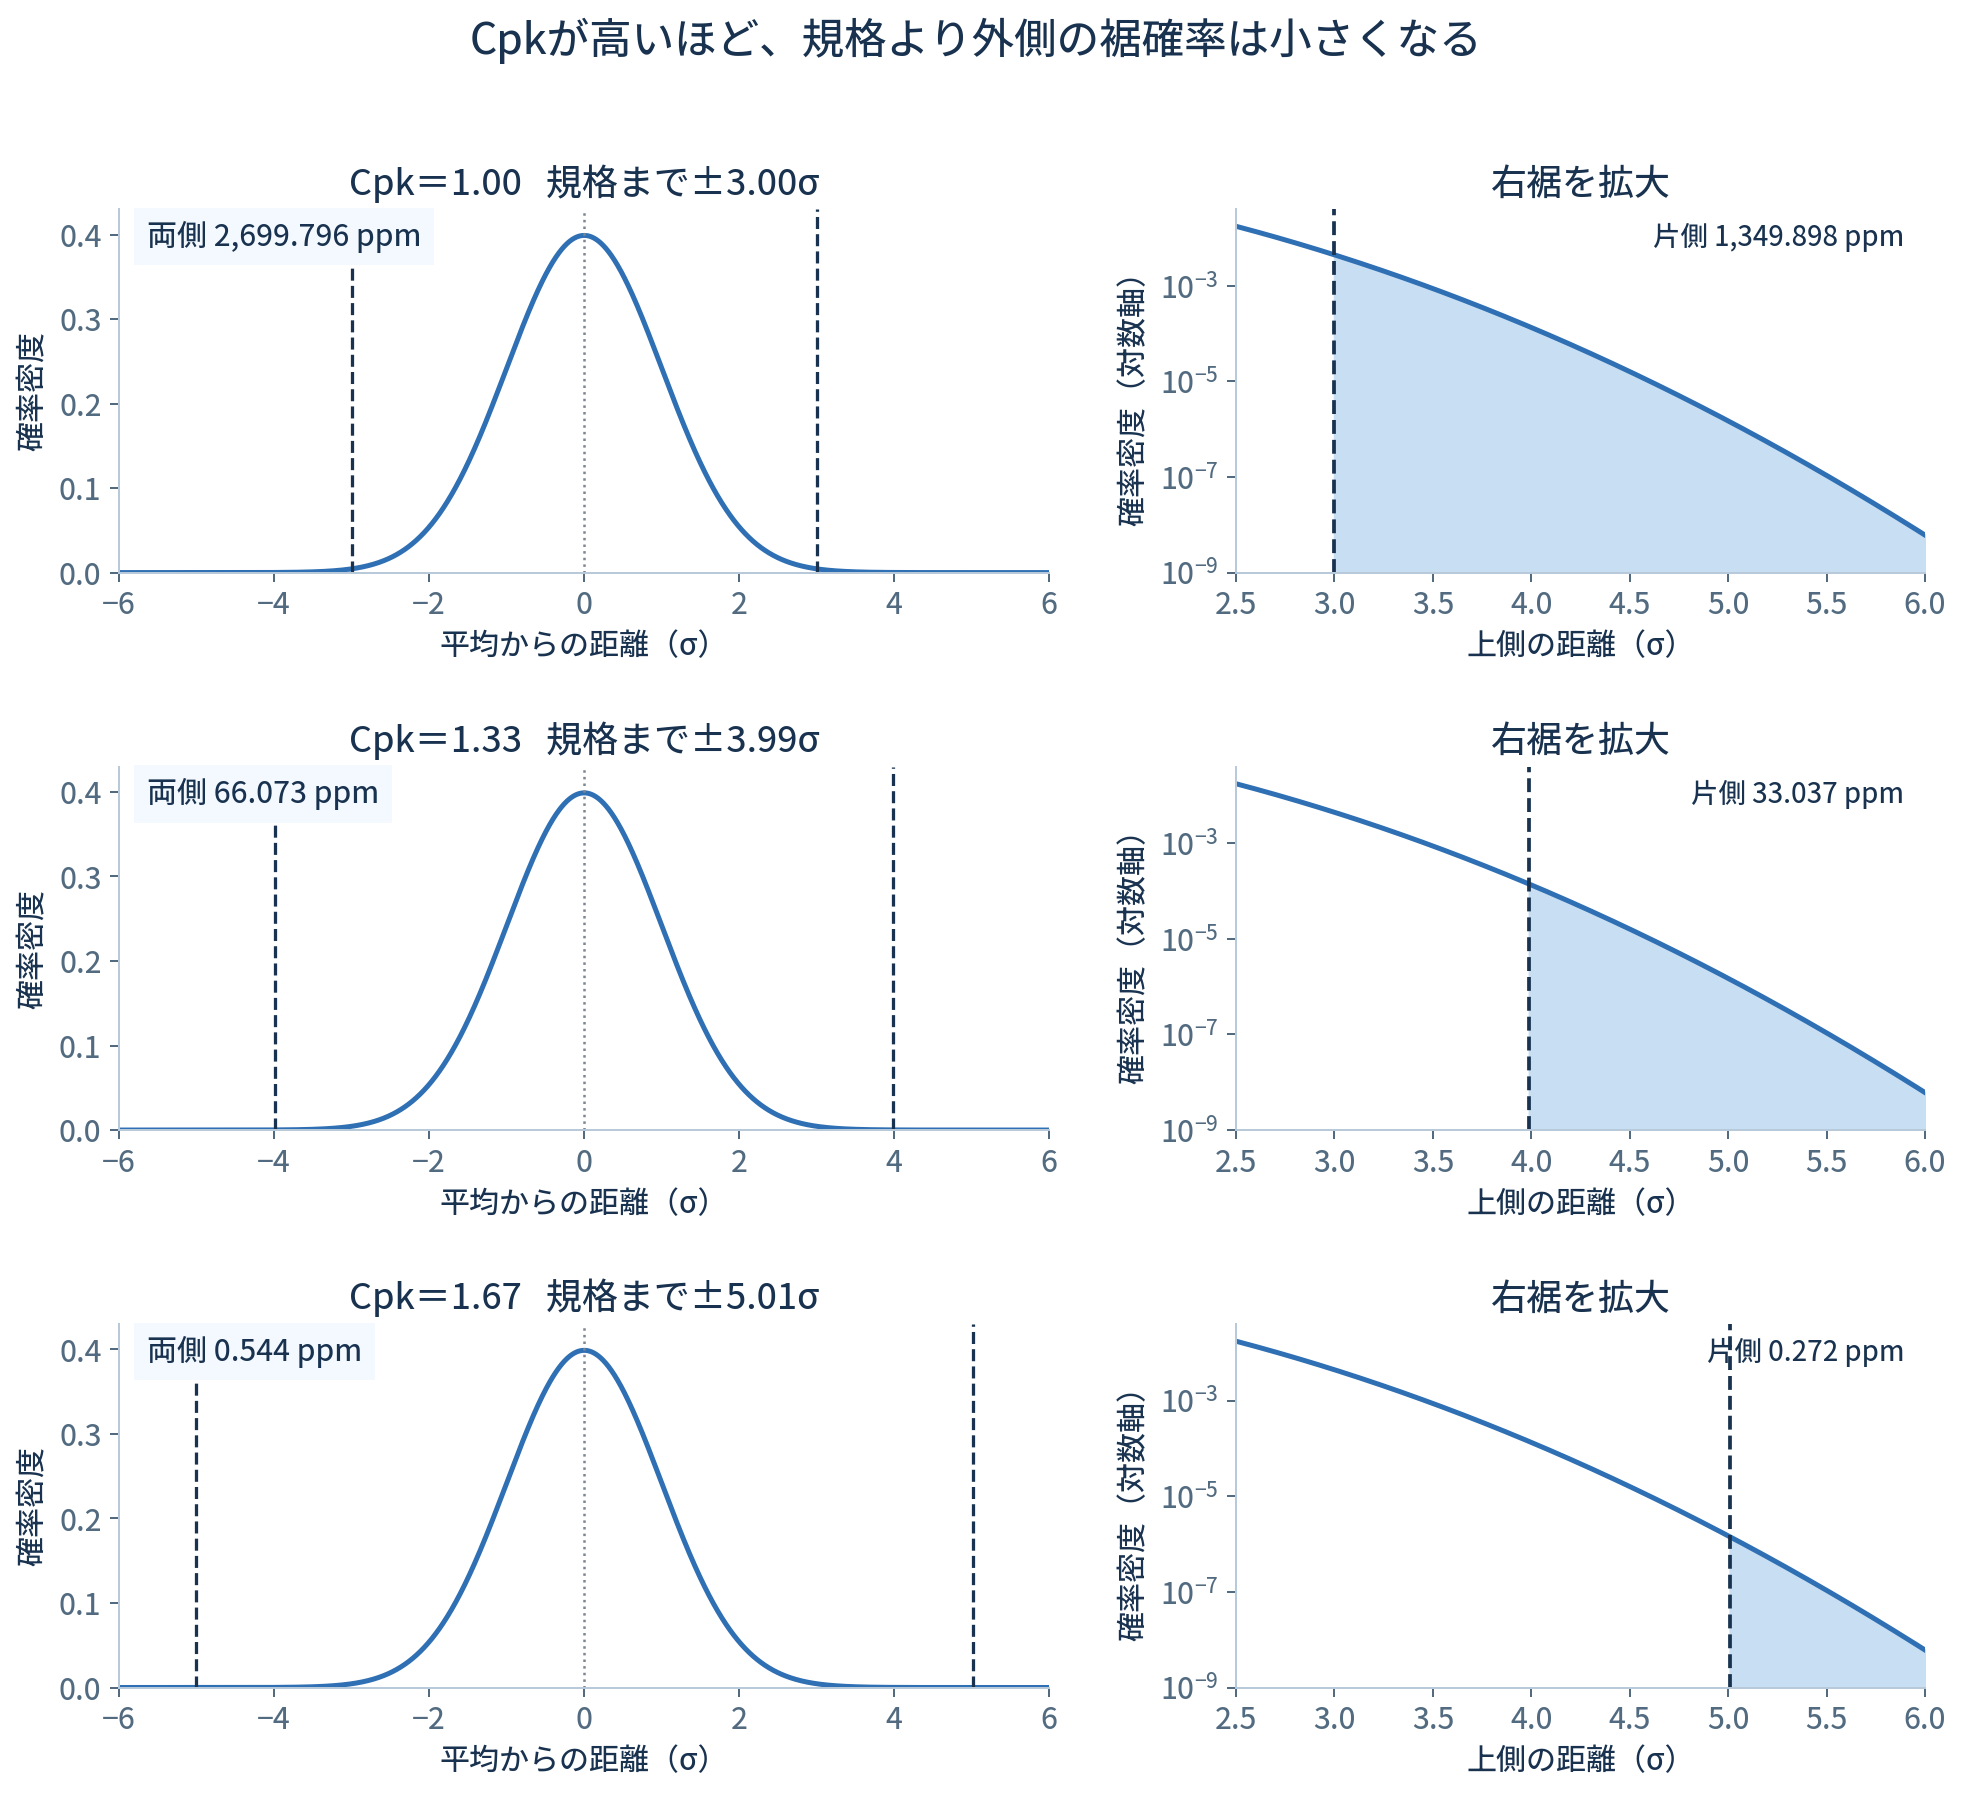
| 1.00 | 3.00σ | 約0.1350% | 約0.2700% | 約2,700 |
| 1.33 | 3.99σ | 約0.003304% | 約0.006607% | 約66 |
| 1.67 | 5.01σ | 約0.0000272% | 約0.0000544% | 約0.54 |
! 重要:この表は実測不良率ではありません
正規分布モデルから計算した 理論的な規格外確率 です。
✓ 評価対象の分布を正規分布として扱える
✓ 工程が安定している
✓ 使用する平均と標準偏差が工程を適切に表している
✓ 中心化された両側規格の換算では、平均が規格中心にある
約63 ppmと約66 ppmの違いは丸め方です。1.33×3=3.99σでは約66.073 ppmですが、「約4σ」と丸めると約63.342 ppmになります。同様に5.01σを5σへ丸めると約0.57 ppmです。本記事では3.99σ・5.01σで計算します。
Cpkと規格までのσ距離
Cpkは、平均から近い規格限界までの距離を、ばらつきと比較した指数です。USLは規格上限、LSLは規格下限、μは平均、σは標準偏差です。
Cpl = (μ − LSL) / (3σ)
Cpk = min(Cpu, Cpl)
例えば1.33×3=3.99σ、1.67×3=5.01σです。ここでは平均とσを与えた正規分布モデルを使います。定義の詳細はCp・Cpkの基礎解説をご覧ください。
ExcelでCpkから規格外確率を計算する
正規分布では、平均から何σ離れているかが分かれば、その外側の確率を求められます。ExcelのNORM.S.DIST(z,TRUE)はzまでの累積確率を返すため、1から引くと右側の確率になります。分布の基本は確率分布の解説を参照してください。
A2:A4に1.00、1.33、1.67を入力し、B2:E2に次の数式を入れて4行目までコピーします。
| 列 | 項目 | 2行目のExcel数式 |
|---|---|---|
| A | Cpk | 1.00を入力 |
| B | 規格までのσ距離 | =3*A2 |
| C | 片側規格外確率 | =1-NORM.S.DIST(3*A2,TRUE) |
| D | 中心化された両側確率 | =2*(1-NORM.S.DIST(3*A2,TRUE)) |
| E | 両側 ppm | =D2*1000000 |
C・D列はパーセント表示にします。確率0.001=0.1%=1,000 ppmです。パーセント表示した値をさらに100倍しないようにしてください。
Cpk=1.00|3σから約2,700 ppmへ
3×1.00=3なので、片側の確率は次の式で約0.001349898(約0.1350%)です。
=1-NORM.S.DIST(3,TRUE)中心化された両側では2倍し、ppmへ換算します。
0.002699796 × 100 ≈ 0.2700%
0.002699796 × 1,000,000 ≈ 2,699.796 ppm
同じ式で、1.33は=1-NORM.S.DIST(3.99,TRUE)から片側約33.037 ppm、両側約66.073 ppm。1.67は=1-NORM.S.DIST(5.01,TRUE)から片側約0.272 ppm、両側約0.544 ppmとなります。
非常に小さい裾確率では、1からほぼ1を引く計算で精度が落ちることがあります。同じ片側確率を返す=NORM.S.DIST(-3*A2,TRUE)も利用できます。
規格値・平均・標準偏差から計算する
平均が中心にない場合にも対応できるよう、上下の確率を別々に求めます。次の寸法モデルを使います。
| 入力項目 | 値 |
|---|---|
| LSL | 94 mm |
| USL | 106 mm |
| 平均 μ | 100 mm |
| 標準偏差 σ | 1.5 mm |
Cpl = (100 − 94) / (3 × 1.5) = 6 / 4.5 ≈ 1.333
Cpk = min(1.333…, 1.333…) ≈ 1.333
規格までの距離は6÷1.5=4σ、合計は約63.342 ppmです。丸めたCpk=1.33を再入力した約66 ppmとは区別し、元の規格値・平均・σで計算します。
テンプレートと同じくB5にLSL、B6にUSL、B7に平均、B8にσを入力します。NORM.DISTでは平均とσを指定して累積確率を求めます。
| 項目 | セル | Excel数式 |
|---|---|---|
| Cpu | B13 | =(B6-B7)/(3*B8) |
| Cpl | B14 | =(B7-B5)/(3*B8) |
| Cpk | B15 | =MIN(B13,B14) |
| LSL側Z(符号付き) | B16 | =(B5-B7)/B8 |
| USL側Z(符号付き) | B17 | =(B6-B7)/B8 |
| 下側確率 | B18 | =NORM.DIST(B5,B7,B8,TRUE) |
| 上側確率 | B19 | =1-NORM.DIST(B6,B7,B8,TRUE) |
| 合計確率 | B20 | =B18+B19 |
| 合計 ppm | B21 | =B20*1000000 |
Zは平均を0とした規格の位置で、この例ではLSL側が−4、USL側が+4です。
=NORM.DIST(94,100,1.5,TRUE)上側:
=1-NORM.DIST(106,100,1.5,TRUE)上下とも約31.671 ppmなので、合計は約63.342 ppm(約0.006334%)となります。
平均が規格中心からずれるとどうなる?
規格94~106 mmとσ=1.5 mmを固定し、平均だけ100 mmから101 mmへ移します。
Cpl = (101 − 94) / (3 × 1.5) = 7 / 4.5 ≈ 1.556
Cpk = min(1.111…, 1.556…) ≈ 1.111
=NORM.DIST(94,101,1.5,TRUE)上側:
=1-NORM.DIST(106,101,1.5,TRUE)| 項目 | 平均100 mm | 平均101 mm |
|---|---|---|
| 標準偏差 | 1.5 mm | 1.5 mm |
| Cpu | 1.333333… | 1.111111… |
| Cpl | 1.333333… | 1.555556… |
| Cpk | 1.333333… | 1.111111… |
| 下側 ppm | 31.671 | 1.531 |
| 上側 ppm | 31.671 | 429.060 |
| 合計 ppm | 63.342 | 430.591 |
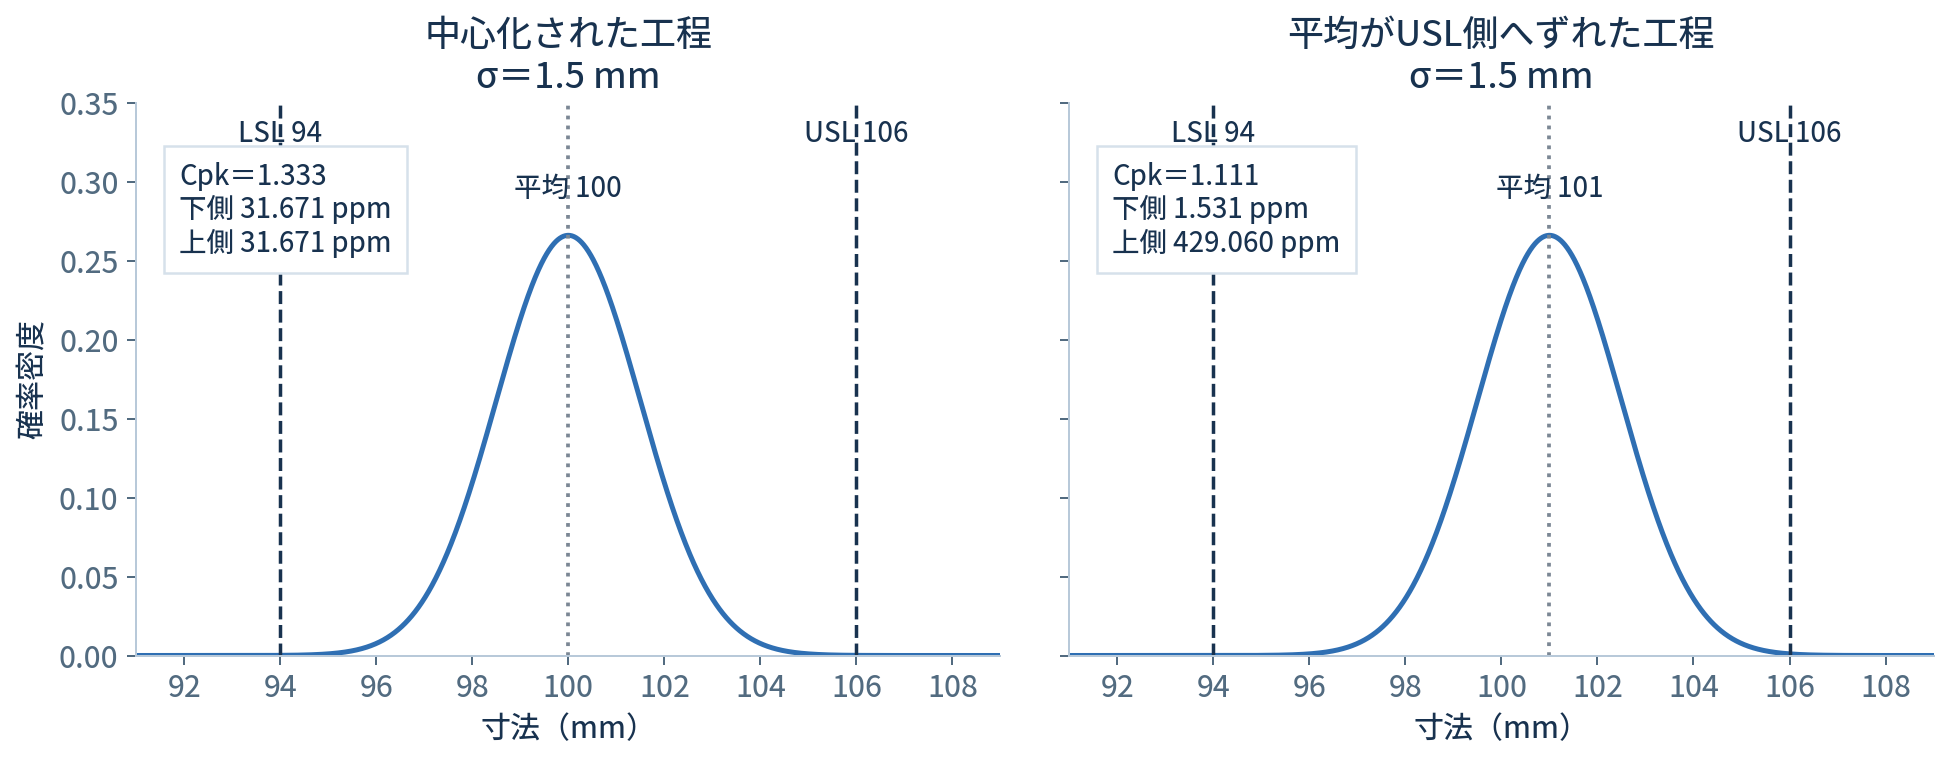
同じσでも、平均が中心からずれるとCpkは低下し、近い側の規格外率が増えます。この例の合計は約63 ppmから約431 ppmへ増加します。上下が非対称なので、「片側×2」は使えません。
同じCpkでも不良率は同じとは限らない
CpkはCpu・Cplの小さい方だけを採用するため、反対側の余裕までは分かりません。同じCpk=1.33でも、次の2工程では両側合計が異なります。
規格は94~106 mmで共通です。Cpkを正確に1.33へ揃えるため、σを工程Aでは6÷3.99、工程Bでは4÷3.99と設定します。
| 項目 | 工程A:中心化 | 工程B:平均とσが異なる |
|---|---|---|
| LSL / USL | 94 / 106 mm | 94 / 106 mm |
| 平均 | 100 mm | 102 mm |
| σ(計算設定) | 6÷3.99 ≈ 1.503759 mm | 4÷3.99 ≈ 1.002506 mm |
| Cpu | 1.33 | 1.33 |
| Cpl | 1.33 | 2.66 |
| Cpk | 1.33 | 1.33 |
| 下側 ppm | 約33.03665 | 約7.3×10⁻¹⁰ |
| 上側 ppm | 約33.03665 | 約33.03665 |
| 両側合計 ppm | 約66.07330 | 約33.03665 |
工程Bは上側まで3.99σ、下側まで7.98σです。上側は工程Aと同じ約33 ppmですが、下側は極めて小さく、合計も約33 ppmになります。
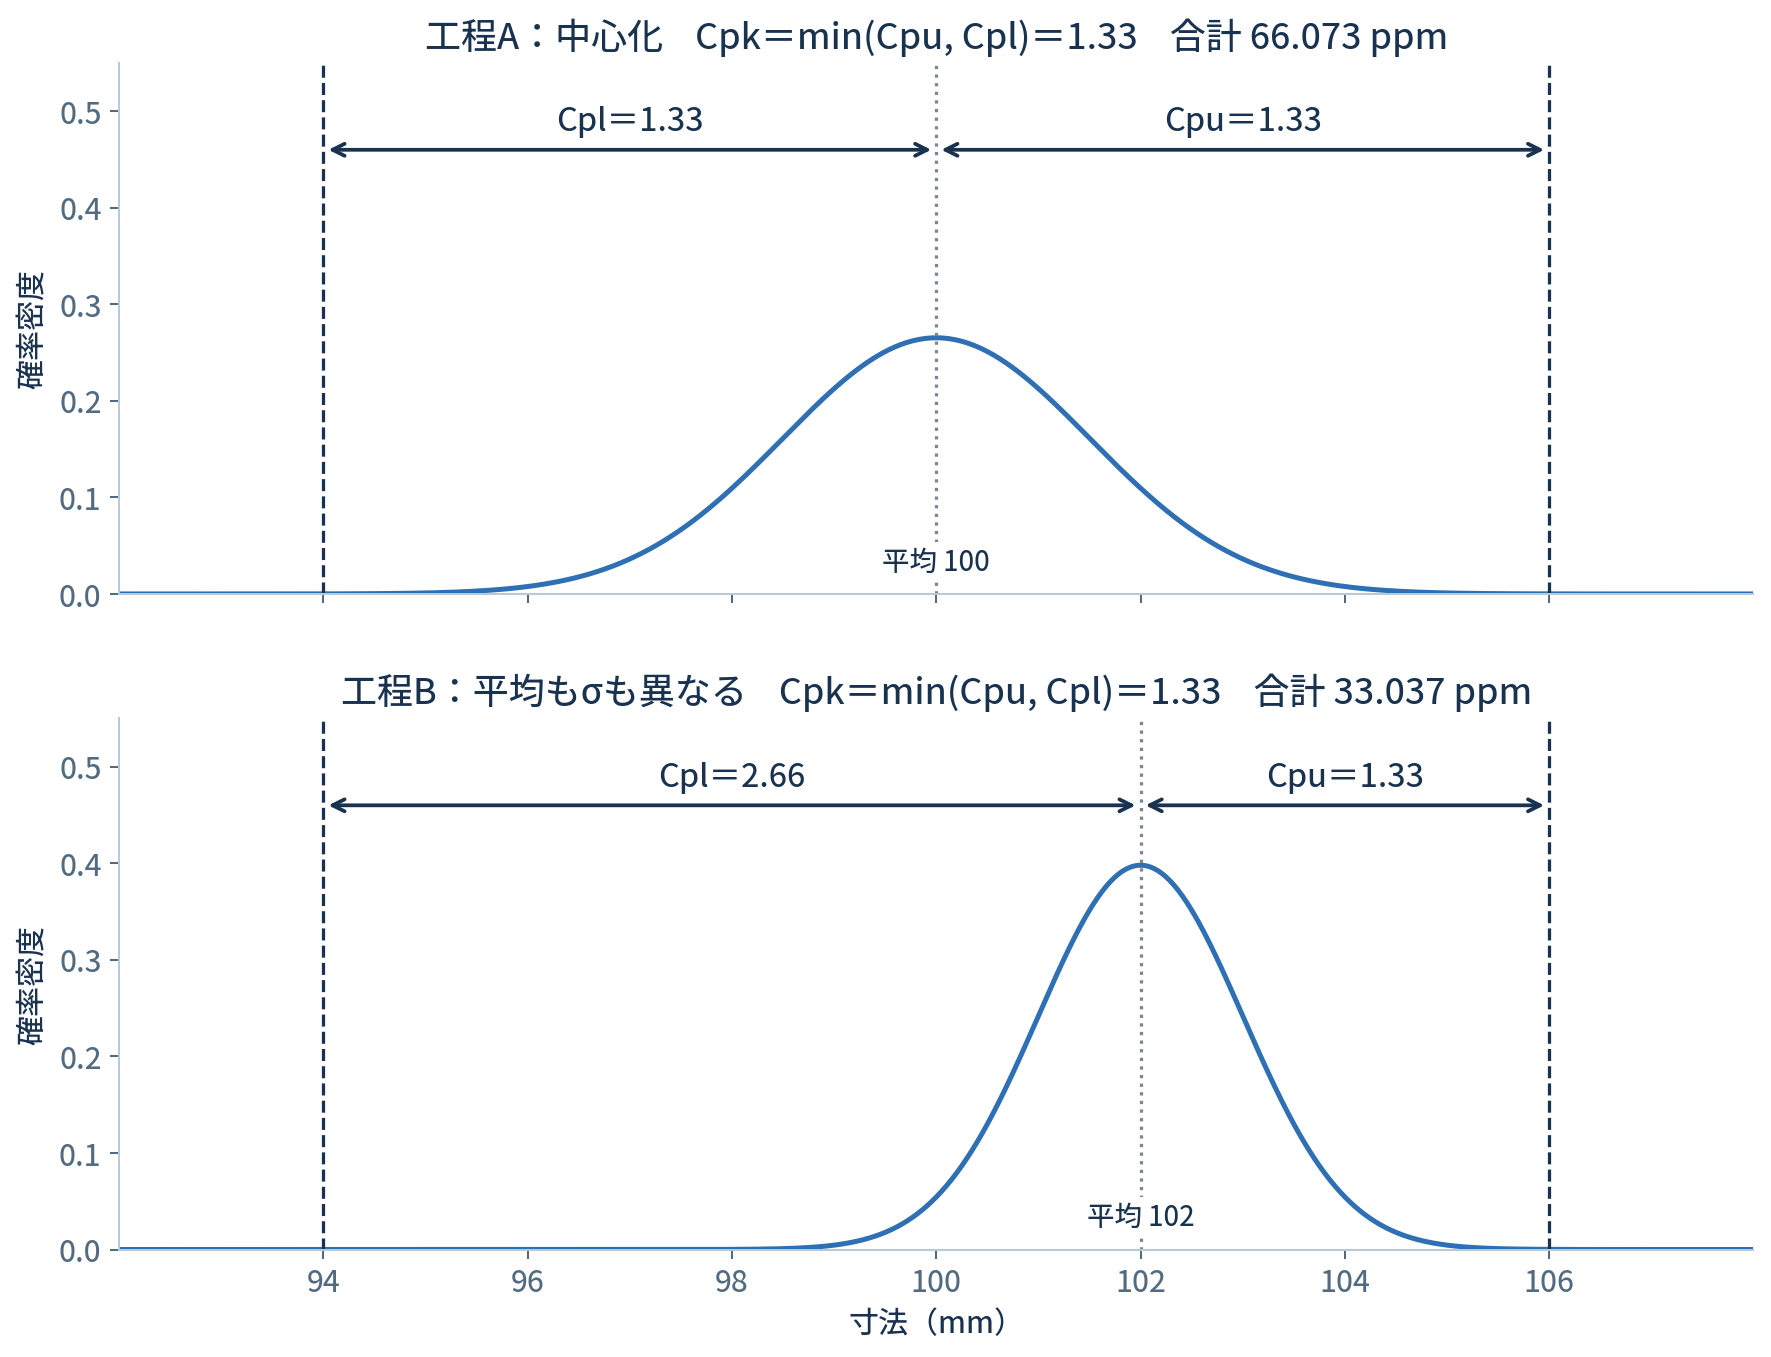
この例では平均だけでなくσも変えています。「平均がずれた方が良い」という意味ではありません。Cpkだけでは両側の分布状態が分からないことを示す概念例です。比較にはCpu・Cpl・平均・σ・ヒストグラムも使います。
Cpkから不良率を推定するときの注意点
正規分布でない場合は単純に換算しない
歪んだ分布や混合分布にNORM.DISTをそのまま使うと、裾確率を誤って推定することがあります。ヒストグラム・確率プロットと正規性検定を確認してください。検定で棄却されなかっただけで、小さいppmの精度まで保証されるわけではありません。
非正規の場合は、適切な分布の当てはめ、変数変換(規格値も同じ尺度へ変換)、ノンパラメトリック工程能力分析を検討します。
推定規格外確率と実測不良率を分ける
本記事の値は分布モデルによる推定規格外確率です。実測不良率は「検査した製品のうち不適合だった割合」であり、両者は一致するとは限りません。
例えば10 ppmの工程でも、1,000個の検査なら不良0個となることは十分あります。反対に工程変化や設備異常があれば、モデル以上の不良も発生します。管理図で安定性を確認し、少数データからの推定誤差にも注意しましょう。
また、1つの寸法の規格外率と、外観なども含めた製品全体の不良率は区別します。
CpkとPpkを混同しない
! この例では平均だけでなくσも変えています
「平均がずれた方が良い」という意味ではありません。 この例は、Cpkだけでは両側の分布状態を十分に把握できない ことを示すための概念例です。 工程を比較するときは、Cpkだけで判断せず、 Cpu・Cpl・平均・σ・ヒストグラム もあわせて確認します。
短期のσから求めた値を、平均のドリフトがある長期の不良率へ読み替えないようにしてください。詳しくはCpkとPpkの違いを参照してください。
合否は製品・工程に設定された要求事項で判断します。Cpk=1.33以上なら必ず合格とは限りません。顧客要求、製品リスク、社内基準などにより必要な値は異なります。
Excelテンプレートで平均の偏りを試す
LSL・USL・平均・σを入力すると、Cpu・Cpl・Cpk、上下の規格外確率、合計ppmなどが自動更新されます。「中心化早見表」シートではCpkからの換算も確認できます。
「規格外確率」シートの黄色のB5:B8だけを変更してください。初期値は94・106・100・1.5です。平均B7を100→100.5→101へ変え、Cpk(B15)、上下の確率(B18・B19)、合計ppm(B21)を比較できます。
Excelの数式の自動計算を有効にして使います。
Stat Lab Analyticsで工程能力を確認する
StatLAではCp・Cpk・Pp・Ppkと工程能力ヒストグラムを確認できます。実データの分布と規格線の位置を合わせて見たい方に便利です。
無料統計ソフト Stat Lab Analytics
Cpkだけでなく、
分布も一緒に確認してみよう。
StatLAなら、 工程能力指数とヒストグラムをブラウザ上で確認 できます。 数値だけでは分かりにくい平均の偏りや、ばらつきの状態を確認したいときにも便利です。
- 無料
- 登録不要
- ブラウザで利用可能
まとめ
中心化された正規分布なら、Cpk=1.00・1.33・1.67は両側約2,700・66・0.54 ppmに相当します。ただし、Cpkだけで実際の不良率を断定することはできません。平均がずれた場合は上下を別々に計算し、分布と工程安定性も確認してください。
Cpkを単なる合否の数字ではなく、平均と規格の距離をばらつきと比較する指標として活用しましょう。
計算方法の参考資料
定義と関数の仕様は、NIST:What is Process Capability?、Microsoft:NORM.S.DIST関数、Microsoft:NORM.DIST関数を参照しました。掲載数値は丸め前のモデル値から計算し、表では読みやすく丸めています。
「研究・品質改善で統計解析方法に迷っている」
製造業・医療機器分野で統計解析を実践してきた専門家が、
目的に合わせた解析方法の選定から結果解釈までサポートします。