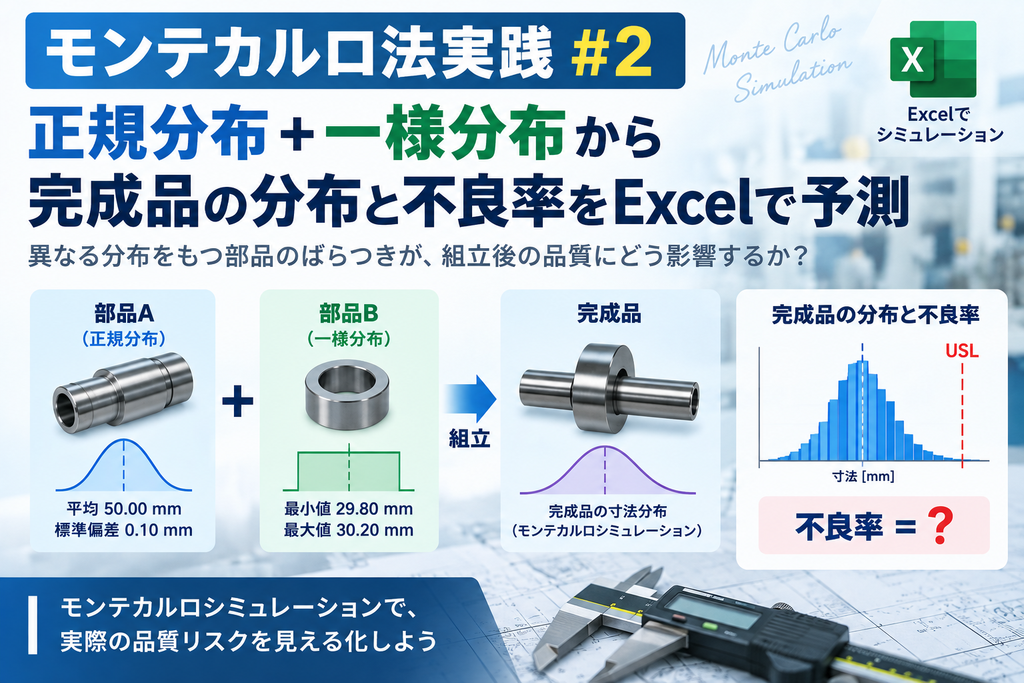
2つの部品を組み合わせる場合、それぞれの寸法分布が同じとは限りません。
今回は、正規分布に従う部品Aと一様分布に従う部品Bを500回仮想的に組み合わせ、完成品の寸法分布と規格外率をExcelで求めます。
モンテカルロ法や乱数の基本は、モンテカルロシミュレーション超入門で解説しています。
今回の事例
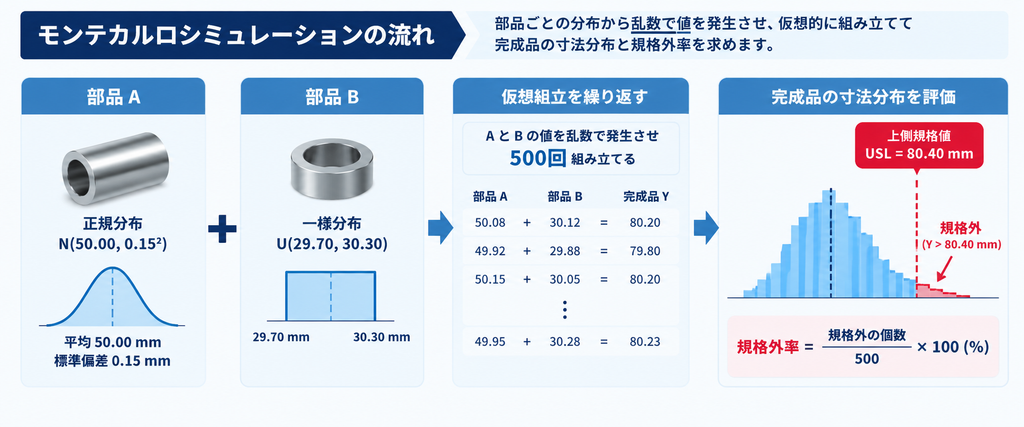
今回は、部品Aと部品Bそれぞれの分布から乱数を発生させ、仮想的に500回の組立を行います。
各試行で完成品寸法 を計算し、得られた500個の完成品データから組立後の寸法分布を可視化します。
そのうえで、上側規格値 USL=80.40 mm を超えたデータ数を数え、規格外率(不良率)を推定します。
つまり、異なる分布をもつ部品を実際に大量生産することなく、組立後の品質リスクを事前にシミュレーションするのが今回の目的です。
部品Aと部品Bを直列に組み合わせ、完成品の全長を評価します。部品Aは正規分布、部品Bは29.70~30.30 mmの範囲で各値がほぼ均等に発生する一様分布です。両部品は互いに独立していると仮定します。
| 項目 | 部品A | 部品B |
|---|---|---|
| 分布 | 正規分布 | 一様分布 |
| 平均 | 50.00 mm | ― |
| 標準偏差 | 0.15 mm | ― |
| 最小値 | ― | 29.70 mm |
| 最大値 | ― | 30.30 mm |
完成品の上側規格値はUSL=80.40 mmとし、Y > 80.40 mmを規格外と判定します。
Excelで500個の完成品をシミュレーションする
テンプレート上部の入力セルに、部品Aの平均・標準偏差、部品Bの最小値・最大値、USL、試行回数を設定します。初期値は今回の事例に合わせて入力済みです。
Excelテンプレート
この記事の計算をそのままExcelで実践できます
入力条件を変更するだけで、500回の仮想組立・USL超過判定・不良率計算・ヒストグラム作成まで実行できます。
Excelテンプレートを無料ダウンロード.xlsx形式 | 入力条件を変更して繰り返し利用できます
STEP 1:部品Aの正規乱数を作る
部品Aは正規分布に従うため、NORM.INV関数とRAND関数を組み合わせます。
STEP 2:部品Bの一様乱数を作る
部品Bは、最小値から最大値までの範囲で均等に値を発生させます。
STEP 3:完成品寸法とUSL超過を求める
各行で部品Aと部品Bを加算し、完成品寸法が80.40 mmを超えた場合は1、超えない場合は0とします。
完成品500個の分布を確認する
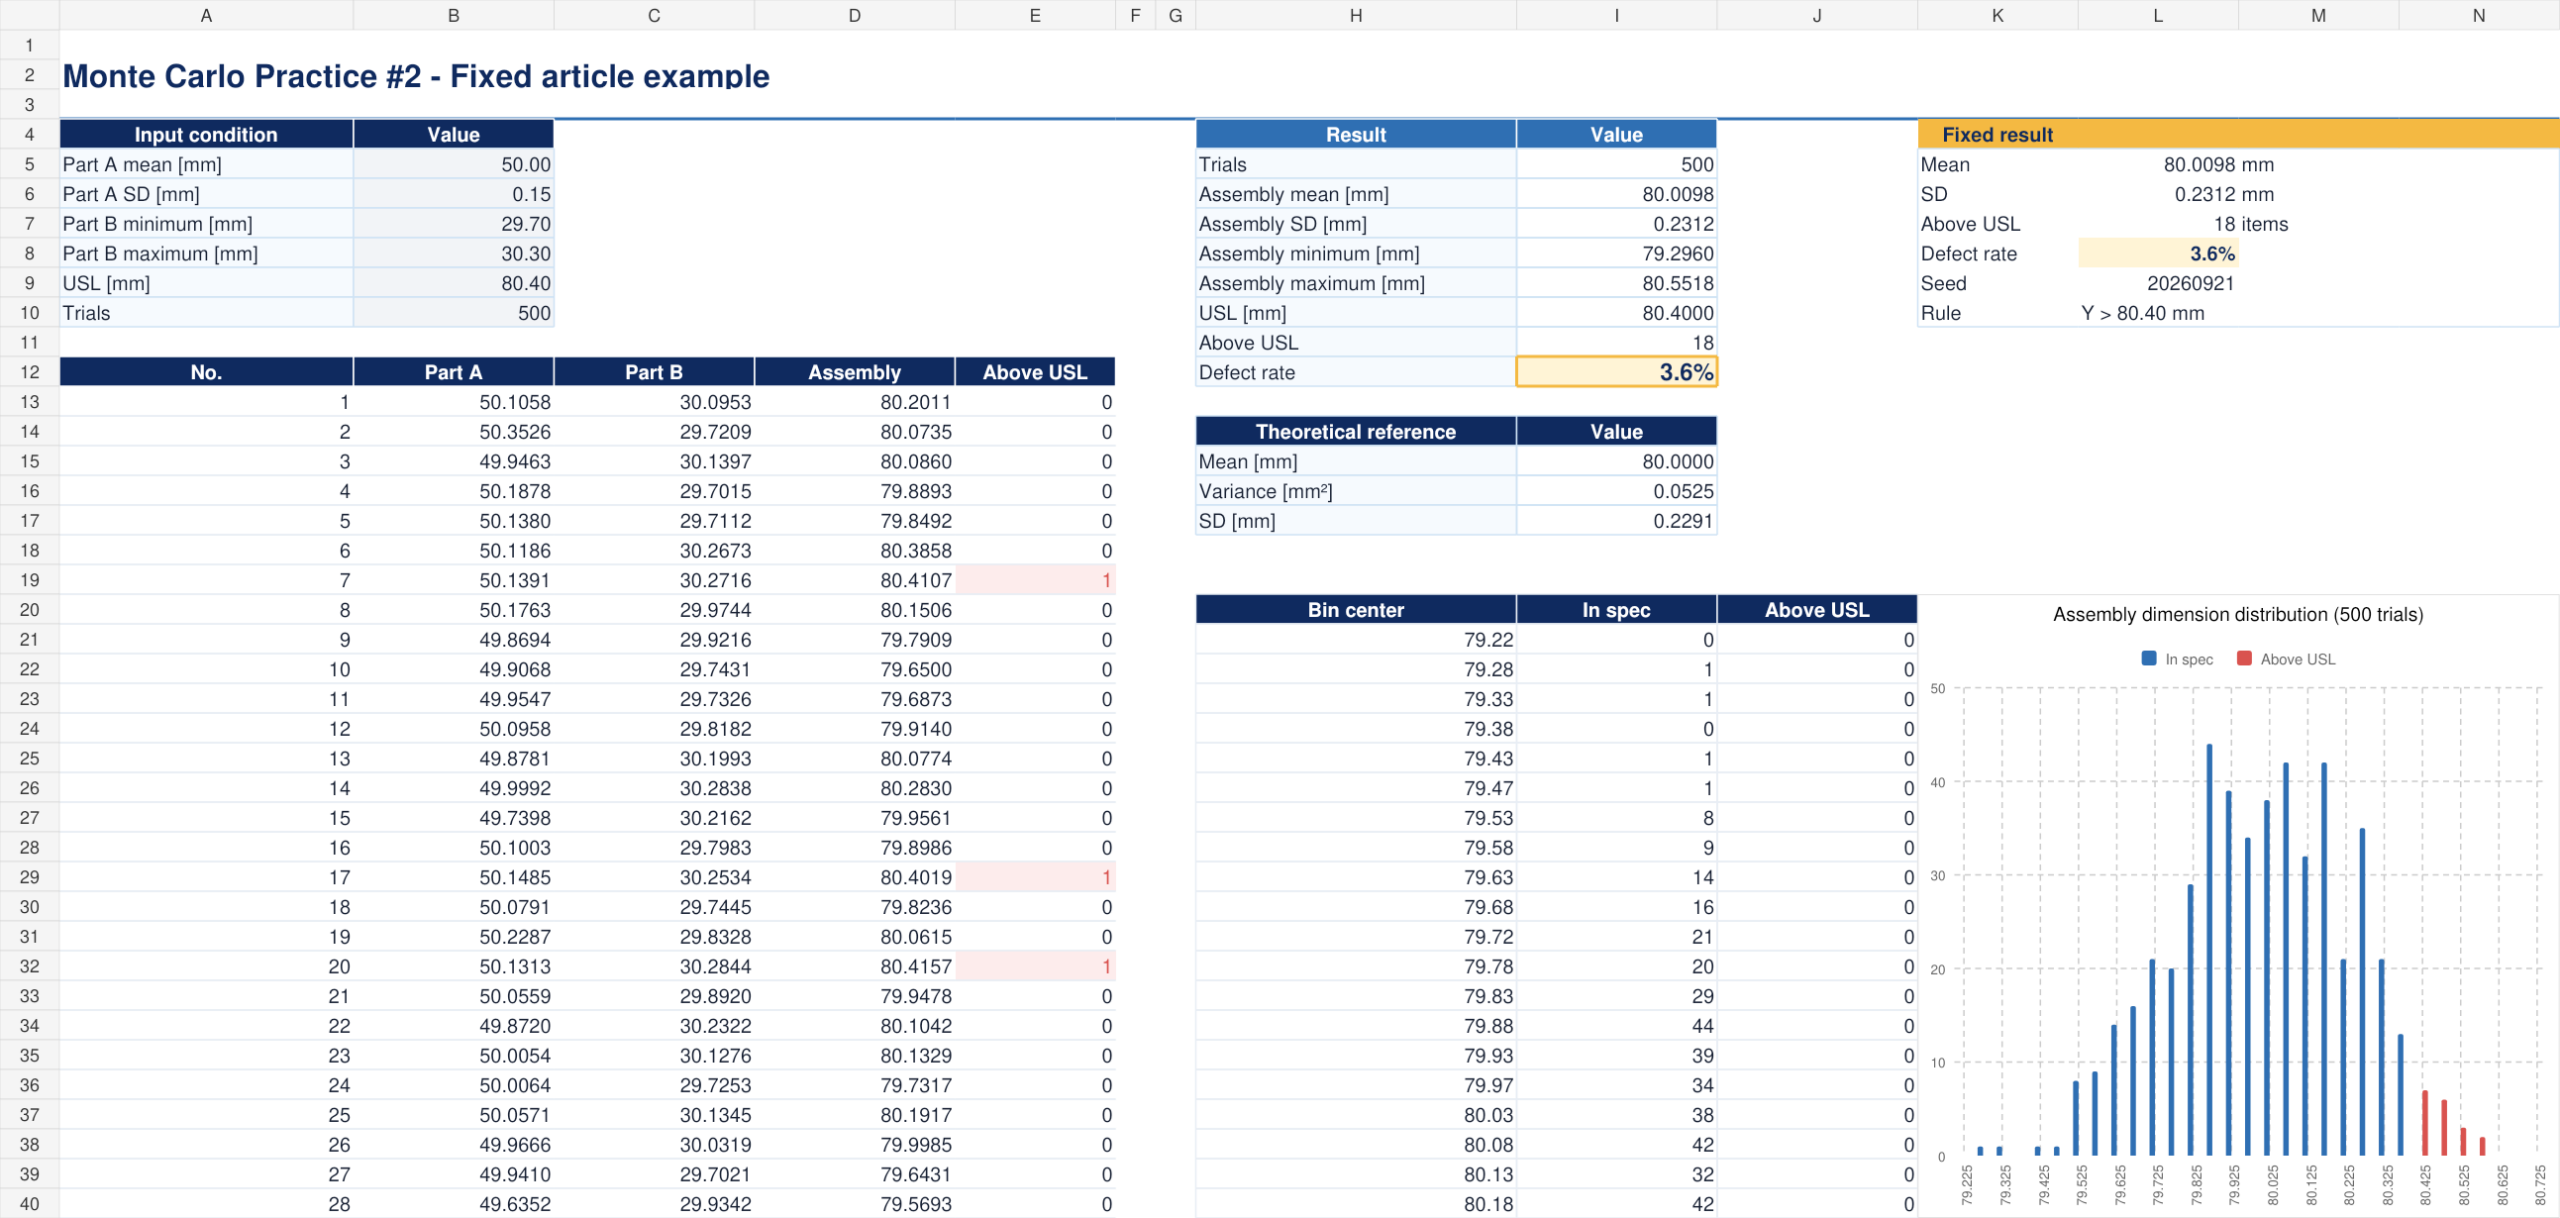
記事掲載用の500データは、乱数シード20260921で作成した後、値として固定しています。記事本文、Excelの「記事掲載例」シート、結果表、ヒストグラムはすべて同じデータを使用しています。
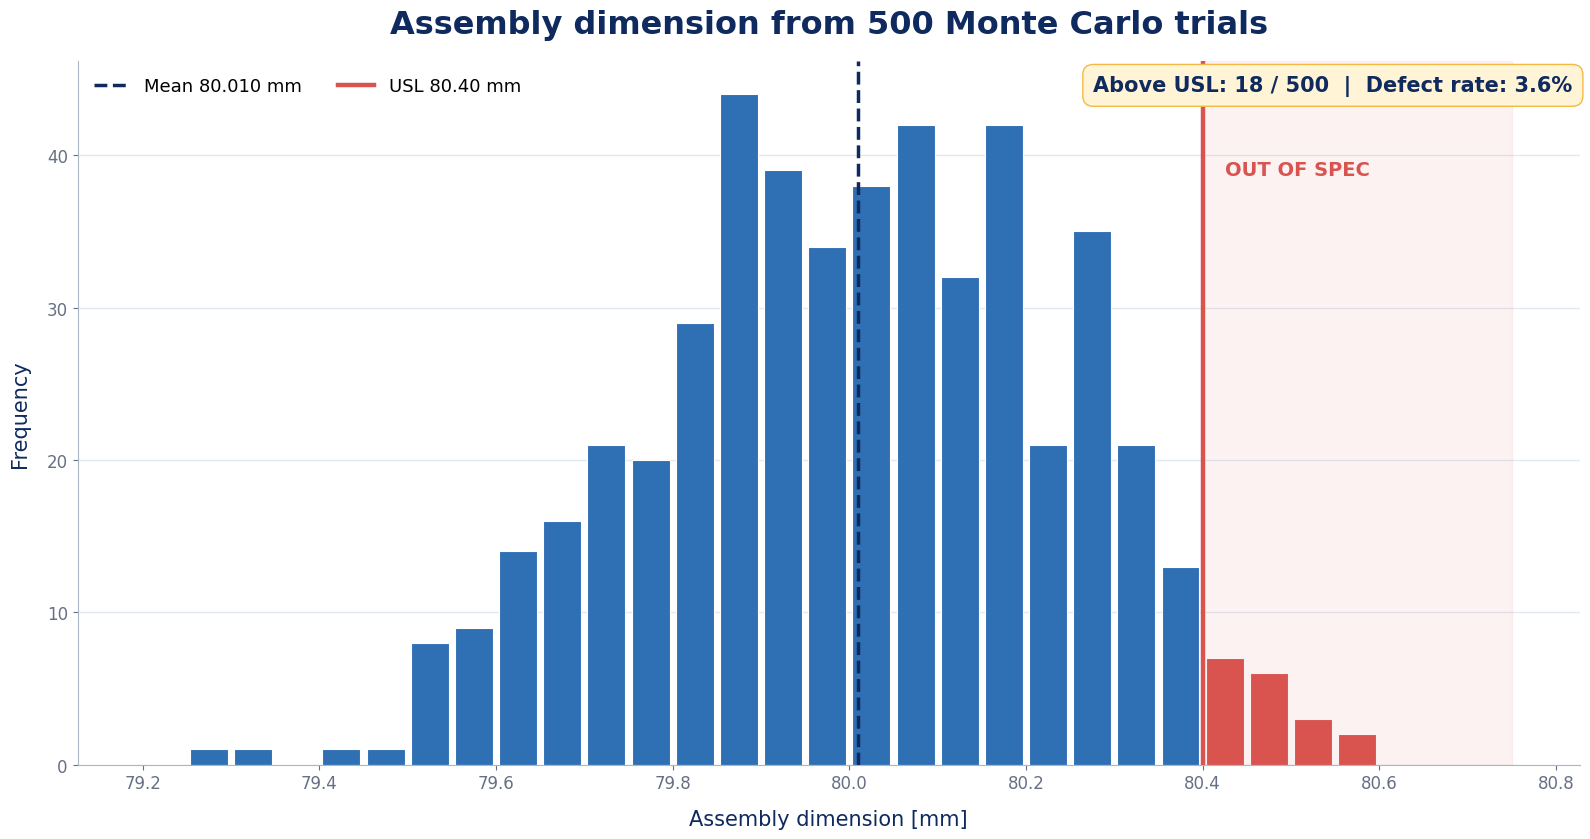
部品AとBが独立であれば、完成品の平均は各部品の平均の和です。一様分布Bの平均は範囲の中央なので30.00 mmとなります。
独立な変数を加算すると分散は加算できます。一様分布の分散は「範囲の幅の2乗÷12」です。
POINT
平均と標準偏差を計算できても、完成品が正規分布になるとは限りません。今回は正規分布と一様分布を組み合わせているため、完成品の分布形状をシミュレーション結果から直接確認します。
上側規格値を超えた個数から不良率を求める
USL超過列の合計、またはCOUNTIF関数で80.40 mmを超えた個数を数えます。判定は記事全体で「USLを超える(>)」に統一しています。
| 項目 | 結果 |
|---|---|
| 試行回数 | 500 |
| 完成品平均 | 80.0098 mm |
| 完成品標準偏差 | 0.2312 mm |
| USL | 80.40 mm |
| USL超過数 | 18個 |
| 不良率 | 3.6% |
500個の仮想組立品を作成した結果、18個がUSLを超え、不良率は3.6%となりました。有限回のシミュレーションなので、再計算するたびに規格外数と不良率は変動します。
なぜモンテカルロ法を使うのか?
今回のように、部品Aは正規分布、部品Bは一様分布など、異なる分布を持つ部品を組み合わせる場合、完成品の分布を単純な計算だけで求めるのは難しくなります。
モンテカルロ法なら、各部品の分布を乱数として再現し、仮想的な組み立てを繰り返すことで、完成品の分布や規格外率を直接確認できます。
つまり、複数部品のばらつきが組み合わさったときに、完成品のばらつきや不良リスクを事前に予測できるのが大きなメリットです。
今回は仕組みを理解するために500回で実施しますが、実務でより安定した規格外率を推定する場合は、5,000回、10,000回以上に増やすことを検討します。
注意点
モンテカルロ法では、シミュレーションの条件が実際の工程を適切に表していることが重要です。過去データや工程知識をもとに、以下の点を確認しておきましょう。
✅入力する確率分布が、実際の工程データの分布を適切に表しているか確認します。
✅今回は部品AとBを独立と仮定しています。相関がある場合、独立したRAND関数だけでは関係性を再現できません。
✅低い不良率を評価する場合は、500回では推定精度が不足するため、試行回数を増やします。
まとめ
今回は、正規分布に従う部品Aと一様分布に従う部品Bを500回仮想的に組み合わせ、完成品分布とUSL超過率を求めました。
モンテカルロ法では、入力データが異なる分布に従う場合でも、それぞれの分布をそのまま再現して完成品の品質リスクを評価できます。
📘 モンテカルロ法を続けて学ぶ
モンテカルロシミュレーション超入門
乱数の作り方から、モンテカルロ法の基本的な考え方を確認できます。
モンテカルロ法実践 #1
2部品の寸法ばらつきから、組立後の分布とPpkを予測する実践例です。
「研究・品質改善で統計解析方法に迷っている」
製造業・医療機器分野で統計解析を実践してきた専門家が、
目的に合わせた解析方法の選定から結果解釈までサポートします。