試作や信頼性試験で不良が1件も出なかったとき、「不良率は0%です」と結論づけてよいのでしょうか。
答えは「いいえ」です。10個を調べて不良0件だった場合と、300個を調べて不良0件だった場合では、同じ0件でも得られる確信の強さが異なります。無故障・不良0件という結果から品質水準を説明するには、許容できない不良率と、それを誤って受け入れるリスクを組み合わせて考える必要があります。
この記事では、LTPD(ロット許容不良率)と二項分布を使い、「不良率1%以下を95%の信頼度で示すには何個必要か」を数式とExcelで計算します。
・不良0件は「真の不良率が0%」であることの証明ではありません。
・LTPDは、消費者にとって受け入れ難い不良率を表します。
・合格判定数0件の計画では、必要サンプル数を二項分布から計算できます。
・不良率1%を95%の信頼度で示すには、不良0件で299個の評価が必要です。
・ExcelではLN、ROUNDUP、BINOM.DISTなどで計算できます。
不良率が○%以下であることを、一定の信頼度で保証するには?
観測された不良率は、不良件数をサンプル数で割って求めます。299個を評価して不良が0件なら、観測不良率は0%です。しかし、まだ調べていない製品にも不良が絶対にないとはいえません。
そこで、不良0件という結果から真の不良率の片側上側信頼限界を求めます。これは「データと整合する不良率の上限を、一定の信頼度で示す」という考え方です。
・pU:真の不良率の片側上側信頼限界
・n:評価したサンプル数
・α:信頼度の補数(信頼度95%なら0.05)
ここでいう「95%の信頼度」は、真の不良率を絶対に保証するという意味ではありません。同じ手順を繰り返したときに、作られる上限が真の不良率を含む割合が95%になる、という統計的な表現です。
LTPDとは?
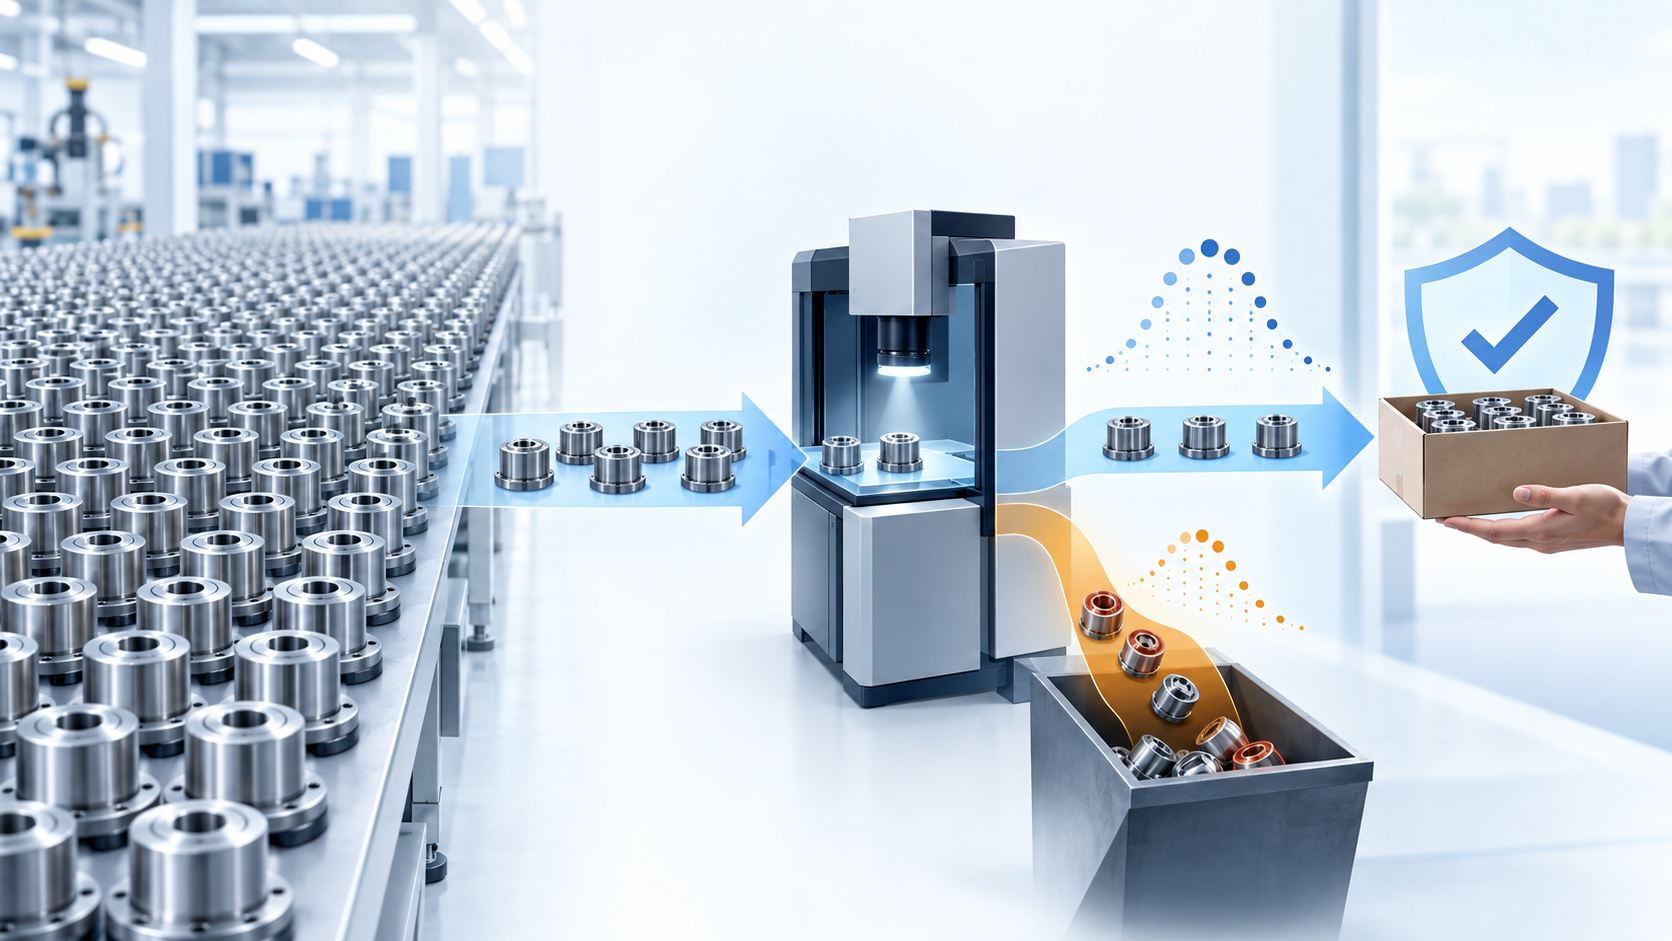
LTPDはLot Tolerance Percent Defectiveの略で、消費者にとって受け入れ難い不良率を表します。RQL(Rejectable Quality Level)と表記されることもあります。
LTPDだけでは抜取検査計画は決まりません。LTPDの品質水準にあるロットを誤って合格させる確率である消費者危険βも設定します。例えば、LTPDを1%、βを5%に設定するとは、「真の不良率が1%のとき、そのロットを合格させる確率を5%以下に抑える」という設計です。
| 用語 | 意味 | 対応するリスク |
|---|---|---|
| AQL | 生産者側で良好と考える品質水準 | 良いロットを不合格にする生産者危険α |
| LTPD/RQL | 消費者にとって受け入れ難い品質水準 | 悪いロットを合格にする消費者危険β |
本記事では、LTPD側の保護に焦点を当て、不良が1件でも見つかったら不合格とする合格判定数c=0の計画を扱います。AQLと生産者危険まで含めて設計する通常の抜取検査では、OC曲線を確認しながらnとcの組合せを検討します。
二項分布で不良件数を考える
各製品が「良品」または「不良品」のどちらかになり、各判定が独立で、不良になる確率pが一定と考えられるとき、n個中の不良件数Xは二項分布で表せます。
不良件数がx件となる確率は、次の式で求めます。
サンプル中の不良件数がc件以下なら合格とする場合、ロットの合格確率Pa(p)は次の累積確率です。
不良0件で合格とする場合の必要サンプル数
合格判定数c=0では、合格するのはn個すべてが良品だった場合だけです。その確率は、一般式から次のように単純化できます。
LTPDをp0、消費者危険をβとすると、LTPDのロットを合格させる確率をβ以下にする条件は次のとおりです。
両辺の自然対数を取り、nについて整理します。
計算結果に小数が出た場合は、条件を満たすように必ず切り上げます。
事例:不良率1%以下を95%の信頼度で示す
新しいセンサーの量産前評価で、「不良率1%の製品群を合格させる確率を5%以下にしたい」とします。判定は厳しく、不良が1件でも見つかったら不合格とします。
・LTPD:p0=0.01
・消費者危険:β=0.05
・合格判定数:c=0
STEP 1 必要サンプル数を求める
= -2.995732-0.0100503
= 298.07…
したがって、299個を評価し、不良が0件なら合格とする計画になります。
STEP 2 消費者危険を確認する
4.95%は設定したβ=5%以下です。なお、298個では0.99298=0.05004となり、5%をわずかに上回ります。299個へ切り上げる必要があることが分かります。
STEP 3 片側95%上側信頼限界として確認する
実際に299個を評価し、不良0件だったとします。この結果から真の不良率の片側95%上側信頼限界を求めます。
したがって、「299個を評価して不良0件だったため、二項分布に基づく真の不良率の片側95%上側信頼限界は約0.997%である」と報告できます。「不良率が必ず1%以下」「不良率は0%」と断定する表現は避けましょう!
POINT|0件でもサンプル数が重要
不良0件という観測結果だけでは品質水準を判断できません。目標不良率が小さいほど、また要求する信頼度が高いほど、多くのサンプルが必要です。
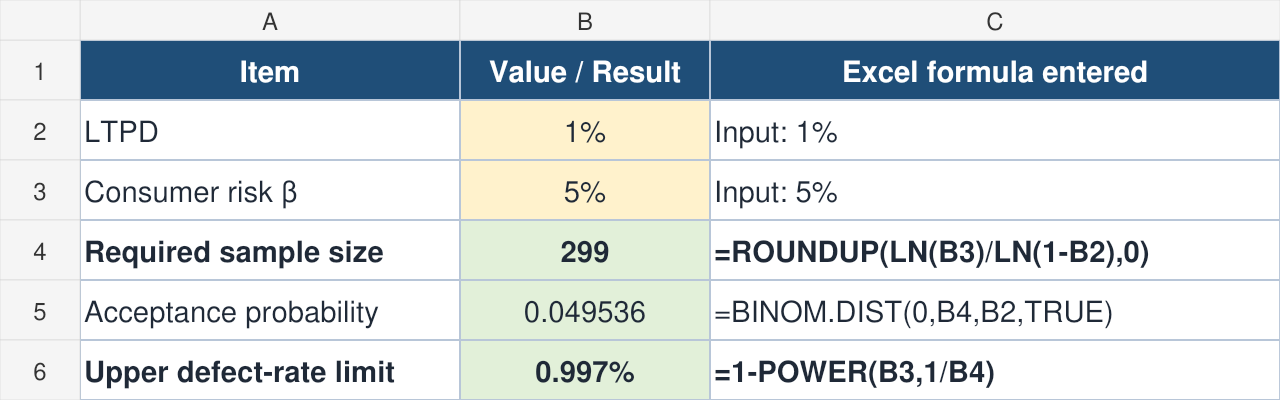
Excel関数で必要サンプル数と不良率上限を求める方法
次のように入力欄を用意すると、目標を変えながら必要サンプル数を計算できます。
| セル | 項目 | 入力値/数式 | 結果 |
|---|---|---|---|
| B2 | LTPD | 1% | 0.01 |
| B3 | 消費者危険β | 5% | 0.05 |
| B4 | 必要サンプル数 | =ROUNDUP(LN(B3)/LN(1-B2),0) |
299 |
| B5 | LTPDでの合格確率 | =BINOM.DIST(0,B4,B2,TRUE) |
0.049536 |
| B6 | 不良0件の片側上側信頼限界 | =1-POWER(B3,1/B4) |
0.009969 |
① 必要サンプル数を求める
B4へ次の式を入力します。
=ROUNDUP(LN(B3)/LN(1-B2),0)LNで自然対数を求め、ROUNDUPで整数へ切り上げます。今回は299が返ります。
② 二項分布で合格確率を確認する
=BINOM.DIST(0,B4,B2,TRUE)BINOM.DIST(成功数, 試行回数, 成功率, 累積)を使います。ここでは「不良」を数えるため、不良件数0、サンプル数299、不良率1%、累積TRUEを指定します。結果は約0.04954です。
合格判定数をc件まで許容する一般の計画なら、最初の引数をcに変えて、=BINOM.DIST(c,n,p,TRUE)とします。ただし、nとcをAQL・LTPDの両側から設計する場合は、OC曲線も含めて検討してください。
③ 不良率の片側上側信頼限界を求める
=1-POWER(B3,1/B4)不良0件の場合は、この式で片側95%上側信頼限界を計算できます。結果をパーセント表示にすると約0.997%です。
目標不良率と信頼度で必要数は変わる
| 目標不良率 | 信頼度90% | 信頼度95% | 信頼度99% |
|---|---|---|---|
| 1.0% | 230 | 299 | 459 |
| 0.5% | 460 | 598 | 919 |
| 0.1% | 2,302 | 2,995 | 4,603 |
目標が厳しくなると必要数は急増します。検査費用や破壊試験の制約がある場合は、試験時間、複数ロット、過去データ、ベイズ法などを含めた別の設計が必要になることがあります。
LTPDと無故障データを扱うときの注意点
「統計的に示す」と「絶対に保証する」は異なる
299個で不良0件なら、指定した仮定のもとで不良率1%という水準と整合しにくいことを示せます。しかし、将来の製品に不良が絶対に発生しないことや、すべてのロットが常に同じ品質であることを保証するものではありません。
各判定の独立性と同じ試験条件を確認する
二項分布では、各製品の良否が互いに独立で、不良確率pが一定であることを仮定します。同じ設備異常の影響を全製品が受ける場合や、ロット・期間・試験条件が混在する場合には、単純な二項分布の計算が実態を表さないことがあります。
有限ロットでは超幾何分布が適する場合がある
二項分布は、ロットサイズがサンプル数に比べて十分大きい場合の近似として使われます。小さな有限ロットから非復元抽出する場合は、超幾何分布による計算が適切なことがあります。
不良品数と欠点数を混同しない
本記事は、1個の製品を良品/不良品の2値で判定する「不良品数」を対象にしています。1個の製品に複数の傷があり得る「欠点数」では、ポアソン分布など別のモデルを検討します。
時間を伴う無故障試験は別の考え方になる
各製品の合否ではなく、「何時間運転しても故障しなかった」というデータを扱う場合は、故障率や信頼度、打切りを考慮した信頼性解析が必要です。故障率・MTBF・MTTFの基本は、信頼性の指標を徹底解説(故障率/MTBF/MTTF)で解説しています。
まとめ
不良0件は有力な結果ですが、それだけで真の不良率を0%とはいえません。LTPDと消費者危険βを設定し、二項分布を使って必要サンプル数を決めることで、「どの品質水準を、どの程度の確信で示すか」を定量化できます。
合格判定数c=0の計画では、必要サンプル数は n ≥ ln(β) / ln(1-p0) で求められます。不良率1%、信頼度95%なら必要数は299個です。実際に299個すべてが良品なら、真の不良率の片側95%上側信頼限界は約0.997%となります。
実務では、この統計結果だけでなく、サンプルの代表性、検査の検出力、ロット間変動、試験条件も合わせて確認してください。説明するときは「不良率は0%」ではなく、対象データ・信頼度・上側信頼限界を明記すると、誤解の少ない品質報告になります。
参考資料
・NIST/SEMATECH e-Handbook:Lot Acceptance Sampling Plans
・NIST/SEMATECH e-Handbook:Choosing a Sampling Plan with a given OC Curve
・Minitab Support:Attributes Acceptance Samplingの結果の解釈
「研究・品質改善で統計解析方法に迷っている」
製造業・医療機器分野で統計解析を実践してきた専門家が、
目的に合わせた解析方法の選定から結果解釈までサポートします。