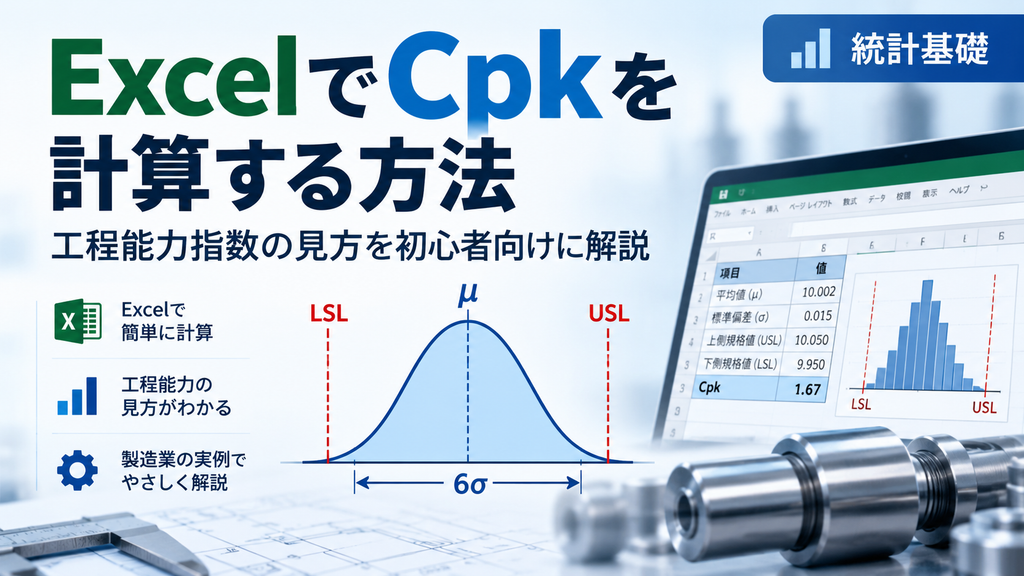
工程能力指数Cpkは、製造工程の平均位置とばらつきをもとに、規格限界までどの程度の余裕があるかを表す指標です。本記事では、Cpkの意味とCpとの違い、評価前に確認すべき条件、Excelでの計算手順を、軸径データの例で解説します。
・Cpkは、工程平均の位置とばらつきを考慮して、規格に対する工程能力を評価する指標です。
・Cpkが高くても、工程が時間的に安定しているとは限りません。
・工程能力を評価する前に、管理図や分布形状を確認することが重要です。
・両側規格では上側・下側の工程能力を計算し、小さい方をCpkとして採用します。
・ExcelのAVERAGE、STDEV.S、MIN関数で計算できます。
工程能力指数Cpkとは?
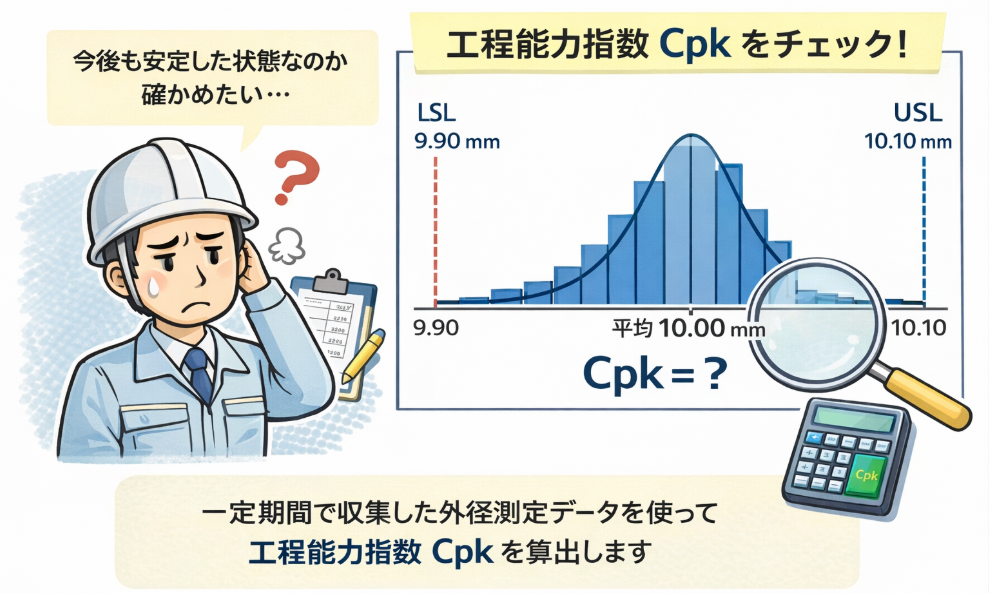
Cpkは、工程の平均位置とばらつきの両方を考慮し、規格限界に対する工程能力を表す指数です。値が大きいほど、現在の分布が近い側の規格限界まで大きな余裕を持つことを示します。
Cpkが高いことと、工程が統計的に安定していることは別の概念です。時間に伴う工程の変化や異常原因の有無は、Xbar-R管理図などの管理図で確認します。
CpとCpkの違い
| 指標 | 評価する内容 | 平均のずれ |
|---|---|---|
| Cp | 規格幅と工程のばらつき幅を比較 | 考慮しない |
| Cpk | 近い側の規格限界までの余裕を評価 | 考慮する |
Cpが高くても、工程平均が規格中心からずれていればCpkは低くなります。工程の「ばらつきの大きさ」と「中心のずれ」を分けて考えることが大切です。
Cpkの計算式
両側規格では、上側工程能力Cpuと下側工程能力Cplを計算し、小さい方をCpkとします。工程平均に近い側の規格限界が、工程能力を決めるためです。
・USL:上側規格限界
・LSL:下側規格限界
・μ:工程平均
・σ:工程標準偏差
実データから推定する場合は、μの代わりに標本平均、σの代わりに目的に合った標準偏差の推定値を用います。本記事のExcel例では、収集した標本データの標準偏差をSTDEV.Sで求めます。
片側規格の場合
上限規格だけならCpu、下限規格だけならCplを用います。存在しない規格限界を便宜的に設定して両側規格として計算しないでください。
Cpkの目安
| Cpk | 一般的な読み方の例 |
|---|---|
| 1.00未満 | 規格に対する余裕が小さく、見直しが必要 |
| 1.00以上~1.33未満 | 一定の能力はあるが、要求水準を確認 |
| 1.33以上~1.67未満 | 工程能力の代表的な目安を満たすことが多い |
| 1.67以上 | 規格に対して比較的大きな余裕がある |
この区分はあくまで一般的な目安の一例です。必要なCpkは製品特性、リスク、顧客要求、社内基準によって異なるため、数値だけで一律に合否を決めないでください。
Cpkを計算する前に確認すること
・工程の安定性:異常原因や時間的な変化がある状態では、一つのCpkが将来の工程能力を適切に表さない場合があります。
・分布形状:通常のCpkの解釈では正規分布を前提にすることが多いため、ヒストグラムや正規性の確認を行います。
・測定システム:測定器や測定者による誤差が大きいと、工程本来のばらつきを評価できません。必要に応じてMSAやGage R&Rを確認します。
・サンプリング:工程を代表する期間・条件から、偏りのないデータを収集します。
事例:軸径データのCpkを計算する
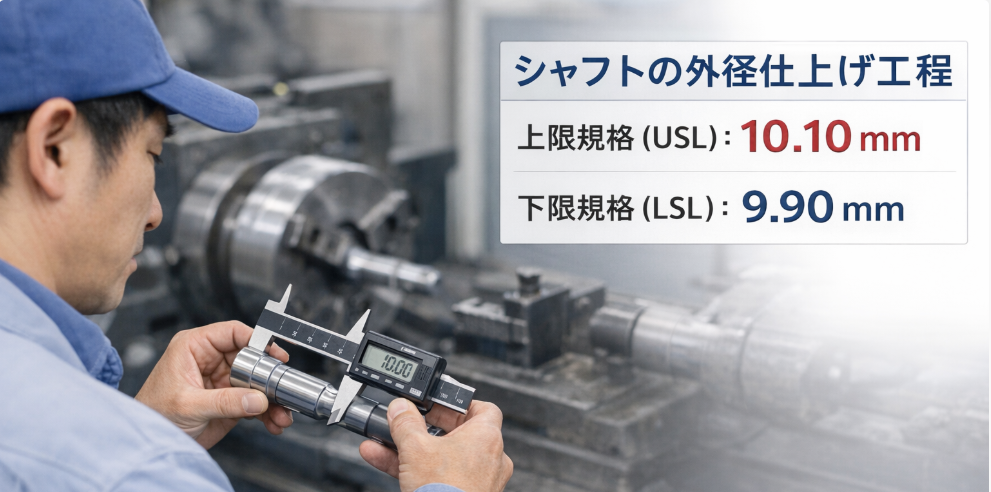
ある加工工程で、軸径30個を測定しました。規格は9.90~10.10 mmです。
| 項目 | 値 |
|---|---|
| データ数 | 30 |
| 下側規格限界 LSL | 9.90 mm |
| 上側規格限界 USL | 10.10 mm |
| 平均 | 10.003 mm |
| 標本標準偏差 | 0.02003 mm |
| Cpu | 1.615 |
| Cpl | 1.714 |
| Cpk | 1.615 |
上側のCpuが小さいため、この工程のCpkは1.615です。分布は規格内に十分な余裕を持っていますが、この値だけで工程が時間的に安定しているとは判断できません。
ExcelでCpkを計算する手順
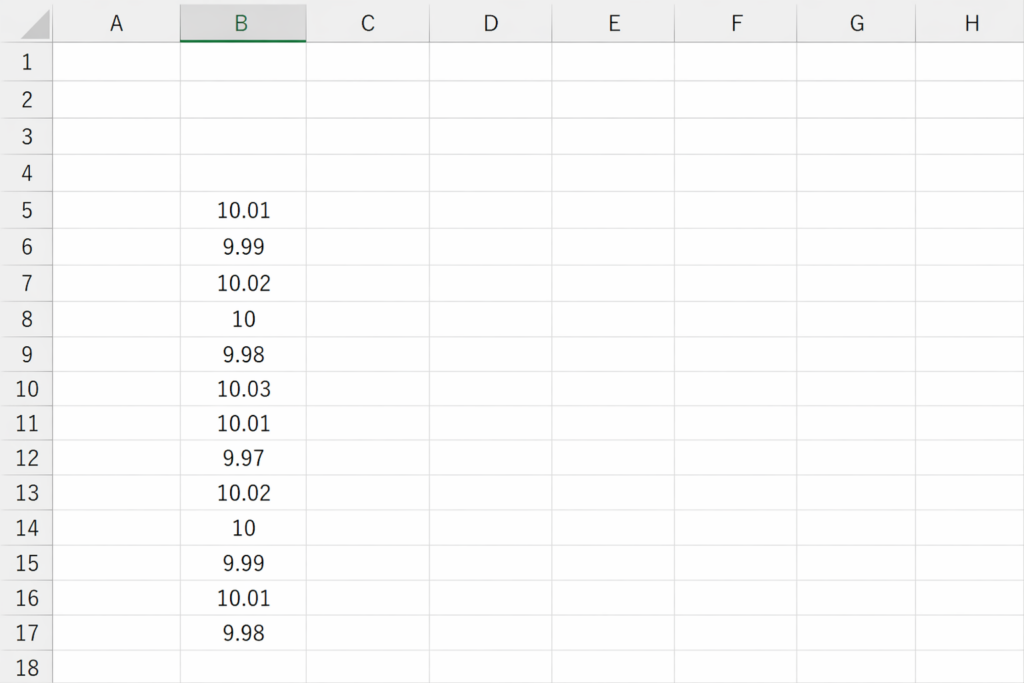
① 測定データと規格値を入力する
B5:B34に30個の測定値、E5に上側規格限界10.10、E6に下側規格限界9.90を入力します。
② 平均を求める
平均を表示するセルに、次の式を入力します。
③ 標本標準偏差を求める
標準偏差を表示するセルに、次の式を入力します。
④ Cpkを求める
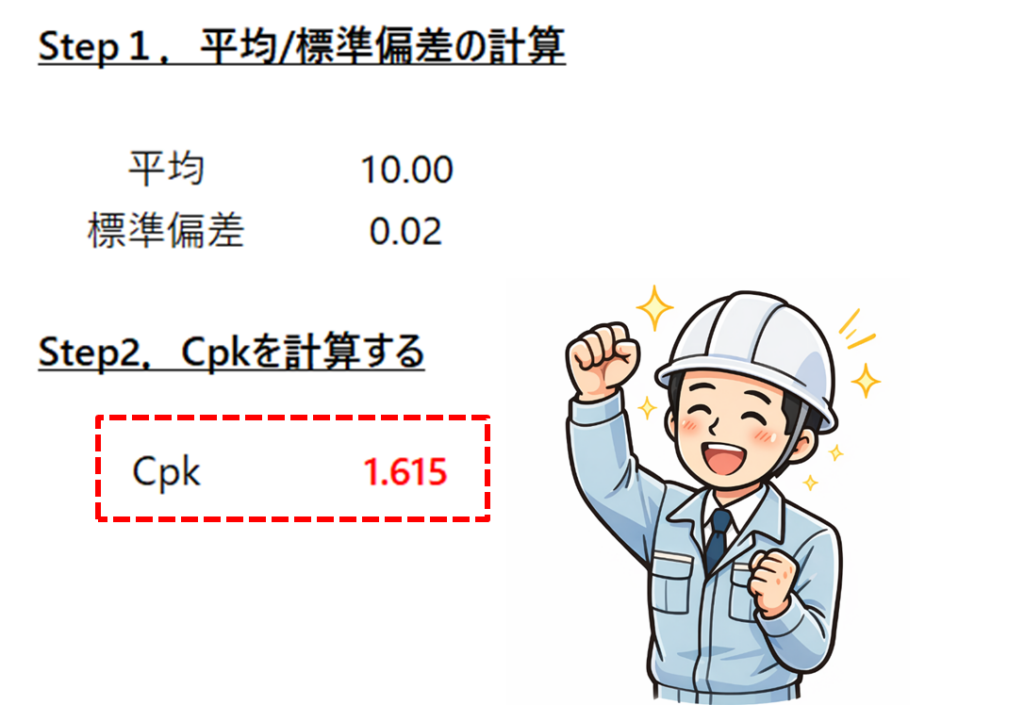
上側と下側の工程能力を計算し、小さい方をMIN関数で取得します。例では、平均がH6、標準偏差がH7です。
⑤ 分布と結果を確認する
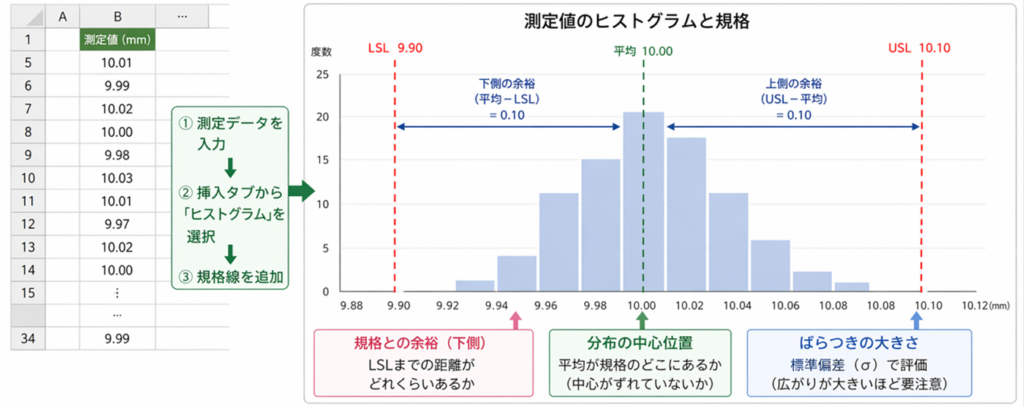
Cpkの数値だけでなく、ヒストグラムで分布の形、外れ値、規格限界との位置関係も確認します。
Stat Lab Analyticsで確認する
同じ工程能力分析は、無料統計ソフトStat Lab Analyticsでも実行できます。ブラウザ上でデータを入力し、工程能力指数と分布を確認できます。
Cpkの結果をどう解釈するか
今回のCpkは1.615でした。一般的な目安では、規格限界に対して比較的大きな余裕がある結果です。また、CpuよりCplが大きいため、工程平均は下側より上側規格限界に近いことが分かります。
ただし、Cpkは収集した期間のデータに基づく工程能力の推定値です。管理図で工程が安定しているか、分布形状に問題がないか、測定システムに十分な能力があるかを合わせて確認して、初めて実務的な判断につながります。
Cpkを使うときの注意点
・Cpkが高くても、工程の時系列的な安定性を保証するわけではありません。
・非正規分布では、通常のCpkと理論上の不適合率の関係が適切でない場合があります。
・外れ値を理由なく削除すると、工程能力を過大評価する可能性があります。
・短期間のデータだけでは、工程の長期的な変動を捉えられないことがあります。
・Cpkと長期性能を表すPpkは目的が異なります。詳しくはCpkとPpkの違いをご覧ください。
まとめ
Cpkは、工程平均の位置とばらつきを考慮し、規格限界に対してどれだけ余裕があるかを表す工程能力指数です。両側規格ではCpuとCplの小さい方を採用するため、平均のずれも評価に反映されます。
Excelでは、AVERAGEで平均、STDEV.Sで標本標準偏差を求め、MIN関数で上側・下側の小さい値を取得できます。今回の軸径データではCpkは1.615でした。
一方、Cpkは工程の安定性そのものを判定する指標ではありません。まず管理図で工程の時間的な安定性を確認し、分布形状や測定システムも確認したうえでCpkを評価してください。Cpkを単独の合否値として扱わず、工程改善のための一つの判断材料として活用することが重要です。