500 mでキズ4個、1,000 mでキズ8個。欠点数は2倍でも、100 m当たりではどちらも0.8個です。検査した長さが違う工程では、件数だけで品質の変化を判断できません。
このように、検査量がロットごとに異なり、1つの製品に複数の欠点が発生する可能性がある場合に適しているのが「u管理図」です。u管理図では、欠点数を単位検査量当たりに換算することで、検査量が異なるロット同士でも比較でき、工程の異常な変化を検出できます。
本記事では、ロール材の20ロットを例に、u管理図の基本的な考え方から、検査量の換算、管理限界の計算、Excelでの作図と管理外判定までわかりやすく解説します。
① u管理図の基本と使い分け
検査量が異なる場合の欠点数の管理方法と、p・np・c管理図との違いを理解する
② 20ロットのデータで計算方法を理解
ロール材の外観検査を例に、単位当たり欠点数と管理限界の求め方を学ぶ
③ Excelでの作図と管理外判定
Excelテンプレートを使い、u管理図の作成から管理外の判定まで実践する
u管理図とは?|単位当たりの欠点数を監視する
u管理図は、キズや異物などの単位当たり欠点数を時間順に監視する管理図です。検査長さや面積がロットごとに変わる場合にも使えます。
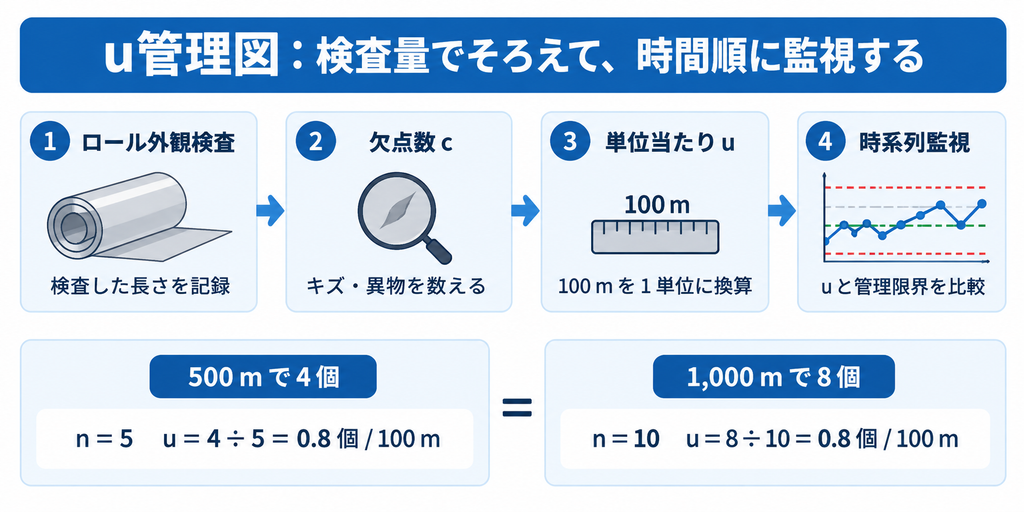
今回は100 mを1検査単位とします。検査長さが500 mなら、検査単位数nは5です。欠点数cをnで割った値がuになります。uは不適合品の割合ではないため、1を超えることもあります。
不適合品と欠点の違い|p・np・c・u管理図の使い分け
1枚のシートにキズ2個と異物1個があり、不適合と判定されたとします。この場合、不適合品は1枚、欠点は3個です。「不適合品を数えるか、欠点を数えるか」で管理図を選びます。
| 管理図 | 監視する値 | 検査量 |
|---|---|---|
| p | 不適合品の割合 | 検査個数が変動しても可 |
| np | 不適合品数 | 検査個数が一定 |
| c | 欠点数 | 検査量・発生機会が一定 |
| u | 単位当たり欠点数 | 検査量が変動しても可 |
今回のようにロール長が変わる外観検査にはu管理図を使います。検査量が一定でも使用できますが、検査対象や欠点の数え方はそろえます。
事例:ロール材の外観検査|20ロットで実践
ある製造工程では、ロットごとに生産長さが異なるロール材について、外観検査を実施しています。
今回は、幅と検査方法が同じロール材20ロットを対象に、400~1,200 mの範囲を検査し、発見されたキズや異物の数からu管理図を用いて工程の品質状態を評価する事例を紹介します。
以下に代表4ロットの架空データを示します。全20ロットのデータはExcelテンプレートに収録しています。
| ロット | 検査長さ (m) | 欠点数 c | u (個/100 m) |
|---|---|---|---|
| 1 | 500 | 4 | 0.800 |
| 7 | 400 | 3 | 0.750 |
| 8 | 1,200 | 10 | 0.833 |
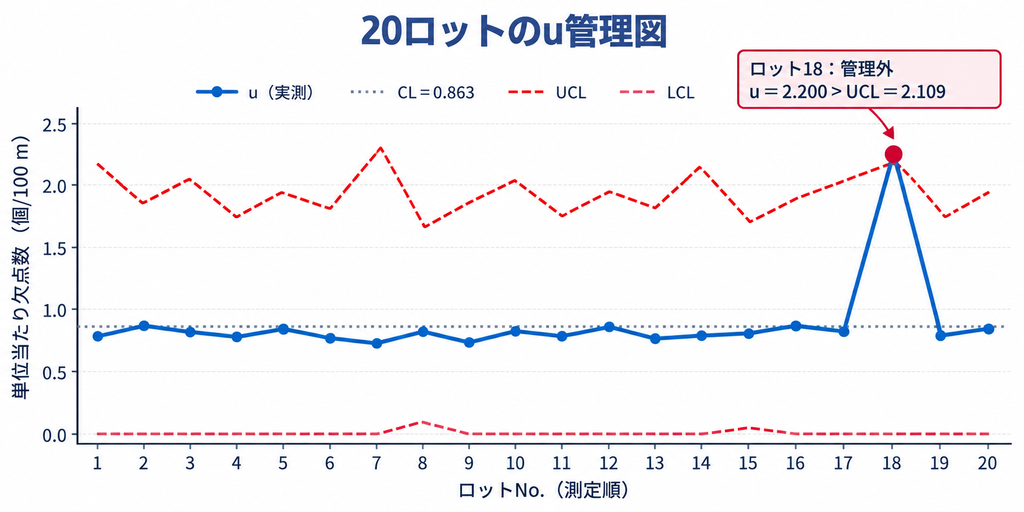
| 18 | 500 | 11 | 2.200 |
全20ロットの合計は、検査長さ15,300 m、欠点数132個です。ロット18を含めた全データから中心線を求め、どの点が管理外になるかを確認します。
u管理図のExcelテンプレートをダウンロード
u管理図 Excelテンプレート
検査長さと欠点数を入力するだけで、 u値・中心線・管理限界を自動計算。 グラフの更新から管理外判定まで、 Excelで簡単に確認できます。
- シート「u管理図」の黄色の入力欄に、ロットNo.(A列)・検査長さ(B列)・欠点数(D列)を入力します。入力範囲は12~211行です。
- B4の基準単位を確認します。記事の例題は100 mです。検査長さは正の数、欠点数は0以上の整数を入力し、空行を挟まず追加します。
- I列の入力不足・入力エラーを確認し、計算表とグラフを見ます。数式欄は変更せず、Excelの計算方法は[自動]にします。
u管理図の作り方|5つのSTEPで計算する
以下は有効な入力に対する基本式です。テンプレートには、未入力や入力エラーへの処理も入っています。例題20ロットは12~31行に入力済みです。
STEP1:検査単位nと単位当たり欠点数uを求める
検査長さを基準単位100 mで割り、その検査単位数で欠点数を割ります。ロット1は500 mで4個なので、次のようになります。
n:検査長さを100 m単位に換算した値 / c:欠点数 / u:単位当たり欠点数(個/100 m)
=B12/$B$4
=D12/C12
C12:検査単位n(B12=検査長さ、B4=換算基準100 m)
E12:単位当たり欠点数u(D12=欠点数、C12=検査単位n)
基本式で手作業する場合はC・E列を31行目までコピーします。検査単位nは、製品の個数とは限らず、小数になる場合もあります。
STEP2:中心線を求める
中心線は、総欠点数÷総検査単位数です。検査量が異なるため、各ロットのuを単純平均するAVERAGEは使いません。
総検査単位数:15,300 m ÷ 100 m = 153
中心線(CL)は全ロット共通です。
=SUM(C12:C211)
=SUMIFS(D12:D211,C12:C211,">0")
D4:総検査単位数(nの合計)
D5:有効な検査単位の欠点数合計
F4:中心線(CL)=総欠点数 ÷ 総検査単位数
STEP3:ロットごとの管理限界を求める
中心線ūと、そのロットの検査単位数nᵢから、上側管理限界UCLと下側管理限界LCLを計算します。下側が負になる場合は0にします。
ū:中心線(CL) /
n:検査単位数 /
i:各ロット
検査量が多いほど偶然変動が小さくなり、
管理限界の幅は狭くなります。
=$F$4
=$F$4+3*SQRT($F$4/C12)
=MAX(0,$F$4-3*SQRT($F$4/C12))
F12:中心線(CL)をF4セルから参照
G12:上側管理限界(UCL)
H12:下側管理限界(LCL)。負の値は0に補正
例えばUCLは、400 mを検査したロット7で約2.256、1,200 mを検査したロット8で約1.667です。F~H列の基本式を31行目までコピーすると、各ロットの限界を求められます。計算途中では丸めず、表示だけ小数第3位にそろえます。
STEP4:u・CL・UCL・LCLをグラフに描く
テンプレートのグラフは作成済みです。手作業で作る場合は、A11:A31のロットNo.とE11:H31の4系列を選び、[挿入]から折れ線グラフを作ります。横軸はロット順、縦軸は個/100 mとします。
実測uを青、UCL・LCLを赤い破線にすると見分けやすくなります。検査量が変わるため、UCL・LCLは水平な固定線にはなりません。
STEP5:ロット18の管理外を確認する
ロット18は上側管理限界を超えており、 通常とは異なる変動(特殊原因) が発生している可能性があります。 原因を調査し、必要に応じて改善を検討します。 なお、他の19ロットは今回の1点超過判定では 管理外となりません。
=IF(OR(E12>G12,E12<H12),"管理外","")
E12:単位当たり欠点数u /
G12:UCL /
H12:LCL
uが管理限界を超えた場合に「管理外」と表示します。
判定式も31行目までコピーします。管理外が出たら、材料、塗工条件、搬送設備、清掃・保全、検査員や照明の変更を確認します。管理図だけで原因は特定できないため、ロット18前後の記録と照合しましょう。
u管理図を使うときの注意点
u管理図を正しく活用するためには、管理限界の計算だけでなく、検査条件やデータの性質にも注意する必要があります。
特に、検査量が異なるロットを比較する場合は、検査条件の統一や管理限界の適切な設定が重要です。
ここでは、u管理図を作成・運用する際に押さえておきたい4つの注意点を紹介します。
✅検査条件と単位をそろえる
ロール幅や検査方法が変わる場合は、同じ長さでも欠点の発生・検出機会が変わります。長さと面積など、異なる単位は混ぜないようにしましょう。
✅管理限界と品質目標を分ける
工程が安定していても、要求品質を満たすとは限りません。管理限界は工程の変動を評価するものであり、品質目標値をそのままUCLに置き換えないようにしましょう。
✅管理外点を理由なく削除しない
管理外となったデータは、原因と処置を記録したうえで、基準データとしての扱いを検討します。
本テンプレートは、全入力データから中心線(ū)を再計算する初期調査用です。継続監視では、安定した基準期間のūを固定し、各ロットの検査単位数nに応じて管理限界を計算します。
✅データの性質を確認する
通常のu管理図では、欠点数をポアソン分布で近似します。欠点の群発や大きなロット間差がある場合、標準的な管理限界が適切でないことがあります。
また、欠点数が少ない場合、3σ管理限界の誤警報率が正規分布による近似と一致するとは限りません。なお、本テンプレートには連・傾向の判定は含まれていません。
Stat Lab Analytics(StatLA)
統計を理解したら、 実際のデータで 試してみよう。
ブラウザだけで統計解析。
登録不要・無料で利用できます。
- 登録不要
- 無料
- ブラウザで利用可能