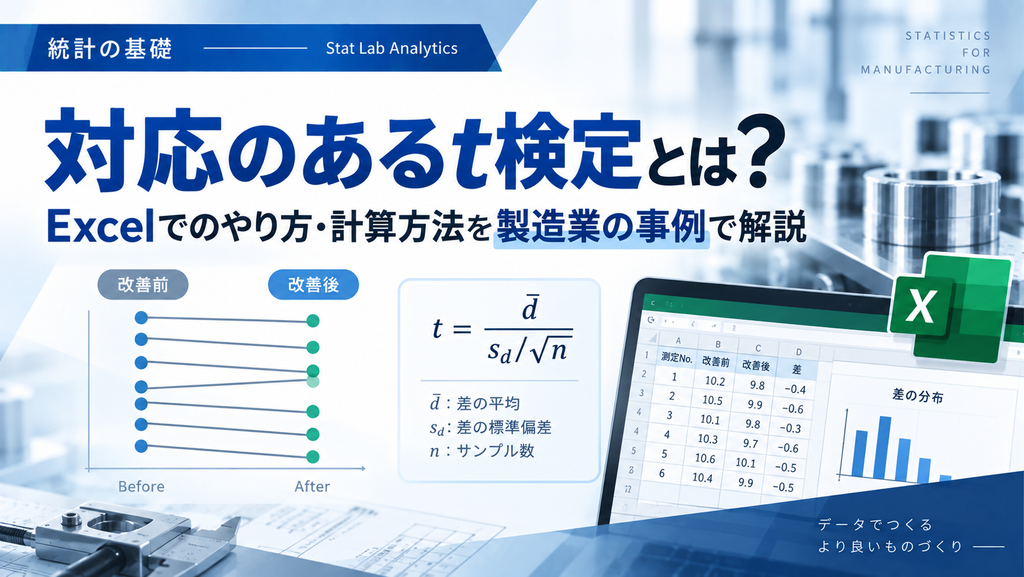
同じ製品を改善前後で測定したとき、2つの平均値はどのように比較すればよいのでしょうか。測定値が1対1に対応している場合は、独立した2群として扱うのではなく、対応のあるt検定を使います。
本記事では、対応あり・対応なしの見分け方から、検定統計量の計算、p値の求め方、Excelの「データ分析」を使った実施手順まで、製造業の研磨前後データを使って解説します。
・対応のあるt検定は、同じ対象を2回測定したデータなど、1対1に対応する2群の平均を比較する方法です。
・検定では、生データではなく各ペアの「差」を1標本として扱います。
・Excelでは「t検定:一対の標本による平均の検定」を選択します。
・p値だけでなく、平均差と95%信頼区間、実務上の差の大きさも確認します。
・対応関係、差の外れ値、差の分布、欠測値、片側・両側の設定に注意が必要です。
対応あり・対応なしとは?
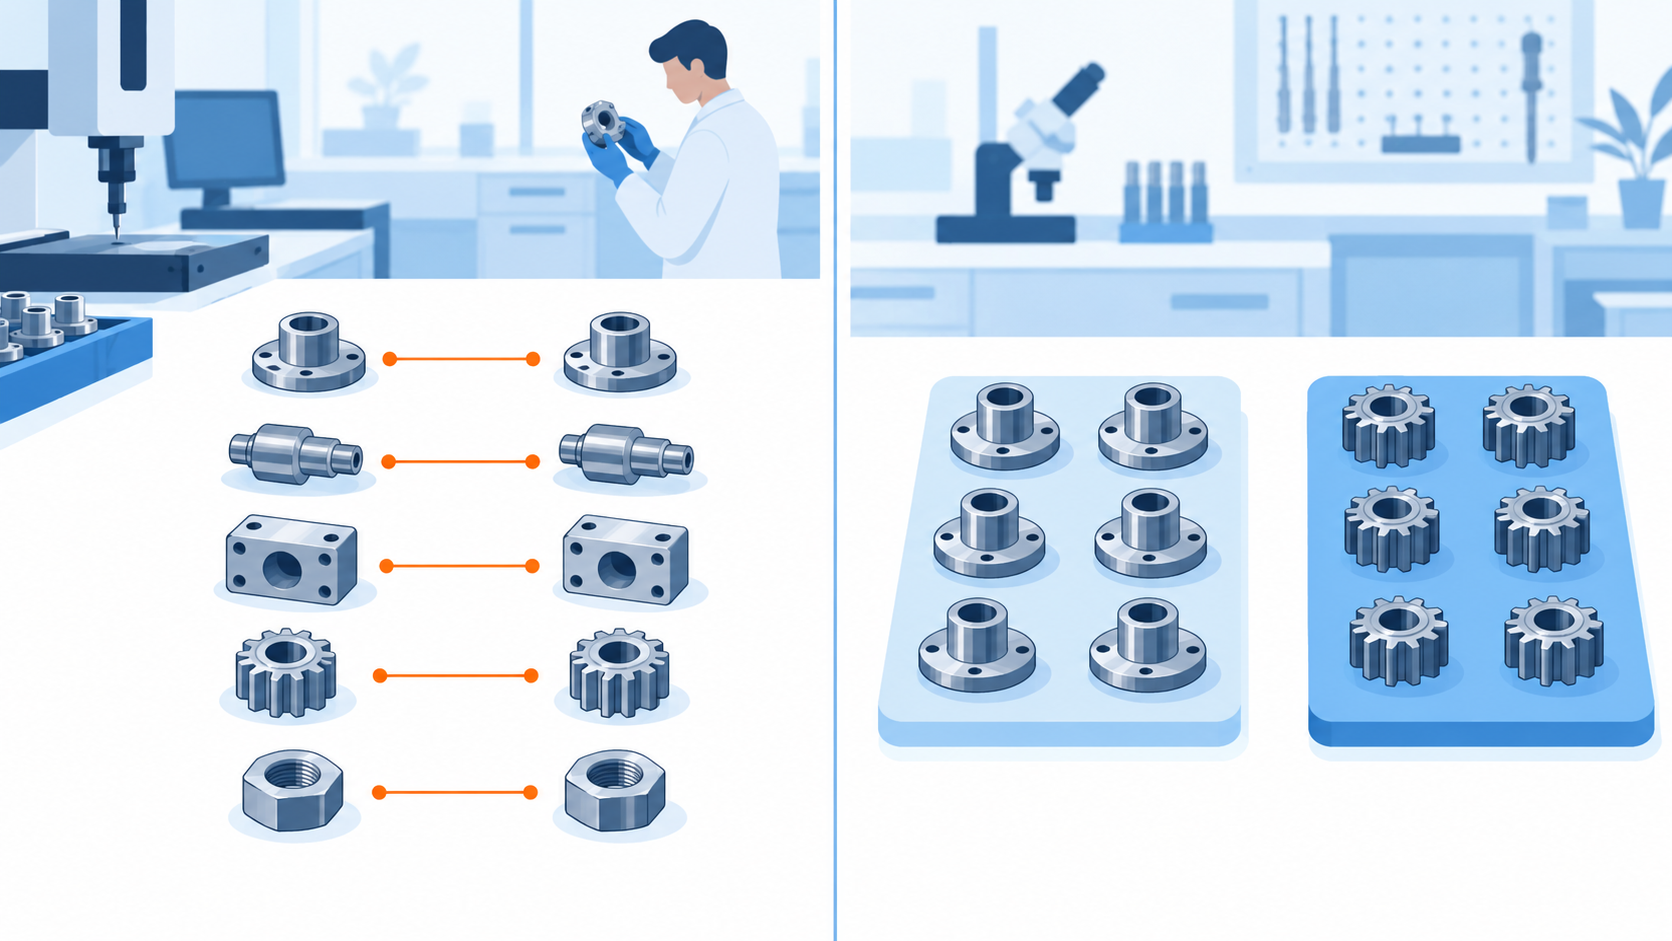
2群のデータを比較するときは、最初に各測定値が1対1に対応しているかを確認します。このデータ構造によって、使用するt検定が変わります。
| データ構造 | 代表例 | 主なt検定 |
|---|---|---|
| 対応あり | 同じ製品の研磨前後、同じ設備の改善前後、同じ試料を2台の測定器で測定 | 対応のあるt検定 |
| 対応なし | AラインとBラインから別々に採取、材料Aと材料Bの別試験片 | 独立2標本t検定 |
例えば、製品P01を研磨前後で測定した2つの値は同じ製品に由来するため、互いに関連しています。一方、Aラインから採取した製品とBラインから採取した別の製品には、通常1対1の対応はありません。
「前後比較」だけで自動的に対応ありとは限りません
改善前と改善後で同じ設備・製品・試料を追跡していれば対応ありです。改善前後に別々の製品を無作為に抜き取っただけなら、対応なしとして扱う場合があります。詳しくは対応あり・対応なしデータの見分け方をご覧ください。
対応のあるt検定とは?
対応のあるt検定(paired t-test)は、1対1に対応する2つの測定値の差を求め、その平均差が仮説上の値と異なるかを評価する統計的仮説検定です。
2列の平均を別々に比較するのではなく、製品ごとに差を求め、差のデータを1標本として検定する点が重要です。通常は「平均差が0」、つまり平均的な変化がない状態を帰無仮説とします。
・帰無仮説H0:母平均差 μd=0
・対立仮説H1:母平均差 μd≠0(両側検定)
各ペアの差を求める
検定統計量tを求める
ここで、d̄は標本の平均差、μd,0は帰無仮説で設定する平均差(通常0)、sdは差の標本標準偏差、nはペア数です。自由度はn−1となります。
|t|が大きいほど、観測された平均差は「平均差0」という前提から離れています。ただし、有意かどうかはt値だけでなく、自由度を考慮したt分布からp値を求めて判断します。
事例:同じ製品の研磨前後で表面粗さを比較する
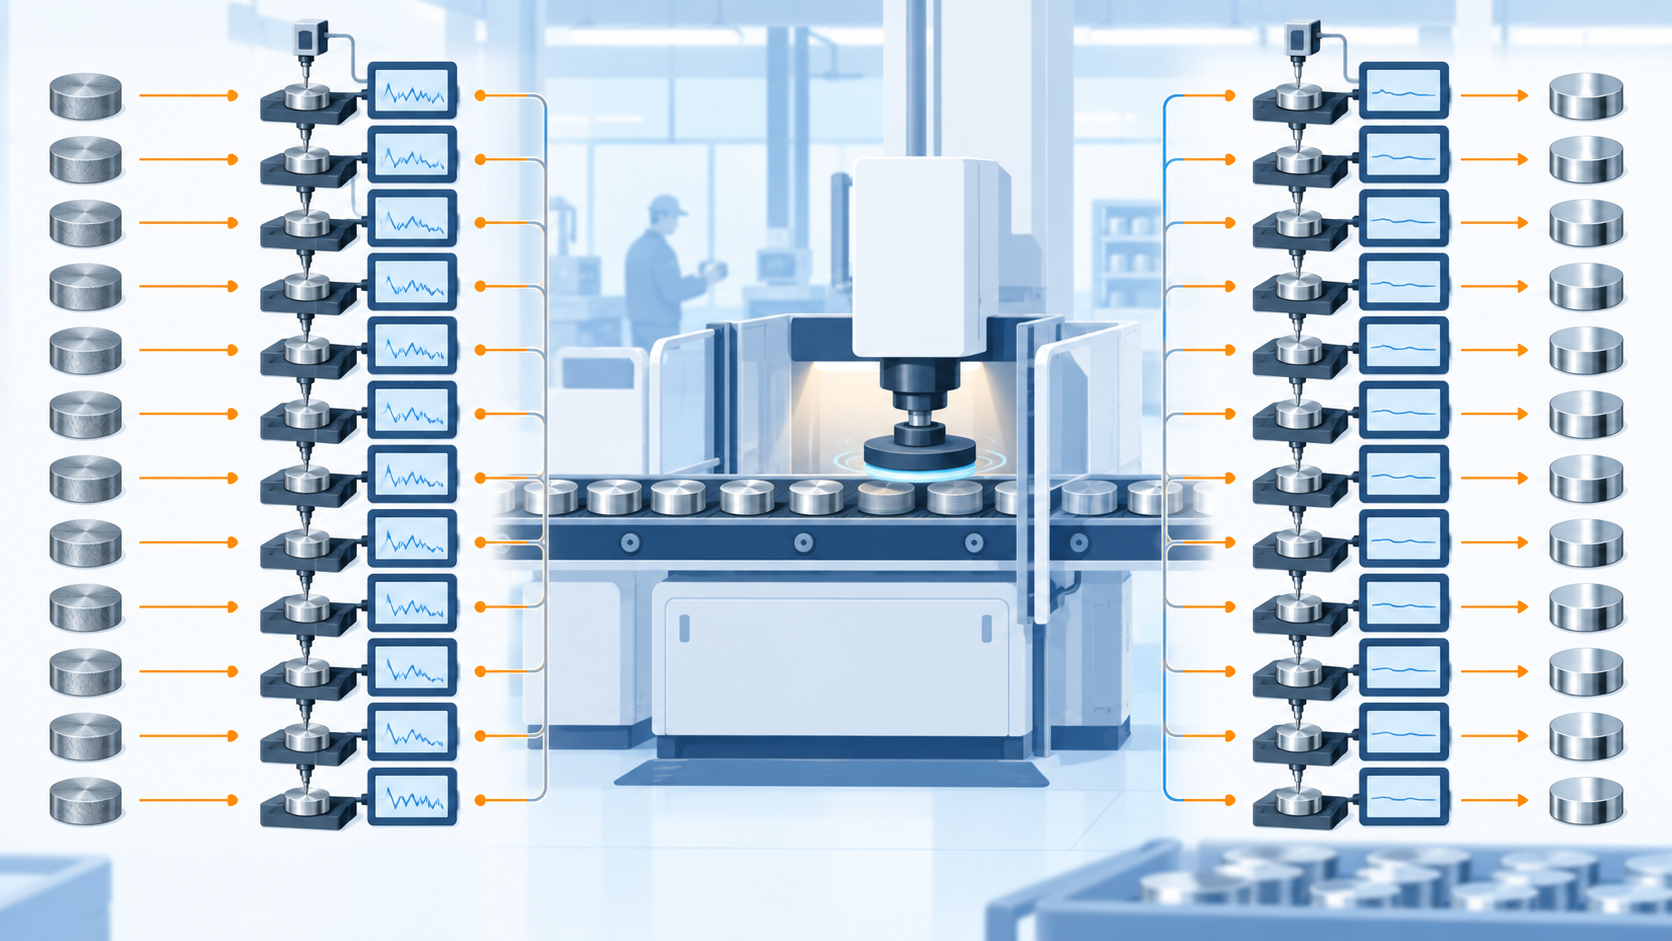
同じ12個の金属製品について、研磨前後の表面粗さ(µm)を測定しました。目的は、研磨前後で平均表面粗さに差があるかを両側検定で確認することです。
・有意水準:α=0.05
・差の定義:研磨前−研磨後
・帰無仮説H0:μd=0
・対立仮説H1:μd≠0
| 製品 | 研磨前 (µm) |
研磨後 (µm) |
差:前−後 (µm) |
|---|---|---|---|
| P01 | 1.82 | 1.66 | 0.16 |
| P02 | 1.95 | 1.93 | 0.02 |
| P03 | 2.10 | 1.92 | 0.18 |
| P04 | 1.76 | 1.82 | −0.06 |
| P05 | 2.02 | 1.89 | 0.13 |
| P06 | 1.88 | 1.87 | 0.01 |
| P07 | 2.15 | 1.94 | 0.21 |
| P08 | 1.91 | 1.94 | −0.03 |
| P09 | 1.99 | 1.85 | 0.14 |
| P10 | 1.84 | 1.79 | 0.05 |
| P11 | 2.07 | 1.91 | 0.16 |
| P12 | 1.93 | 1.94 | −0.01 |
STEP1 平均差を計算する
12個の差の合計は0.96 µmです。これをペア数12で割ると、平均差は0.080 µmとなります。
STEP2 差の標準偏差と標準誤差を求める
各差について平均差0.080からのずれを二乗して合計すると、平方和は0.095です。
STEP3 t統計量を計算する
STEP4 t分布からp値を求める
自由度11のt分布で、|t|=2.982以上に極端な結果が得られる両側確率を求めます。
p=0.0125は有意水準0.05より小さいため、帰無仮説を棄却します。今回のデータでは、研磨前後の平均表面粗さに統計的に有意な差が認められ、研磨後は平均0.080 µm低下したと判断します。
ただし、p値は「研磨の効果が偶然である確率」や「帰無仮説が正しい確率」ではありません。帰無仮説が正しいと仮定した場合に、今回観測した結果以上に極端な結果が得られる確率です。また、0.080 µmの差が製品機能・規格・コストに対して重要かは、統計的有意差とは別に評価します。
Excelで対応のあるt検定を実施する方法
Excelの分析ツールを使うと、同じ検定を表形式の出力で確認できます。分析ツールが表示されていない場合は、先にExcel分析ツールの導入方法を確認してください。
STEP1 測定値を対応させて入力する
A列に製品ID、B列に研磨前、C列に研磨後の測定値を入力します。P01の前後データが同じ行になるように、対応を崩さず並べてください。
STEP2 「一対の標本による平均の検定」を選ぶ
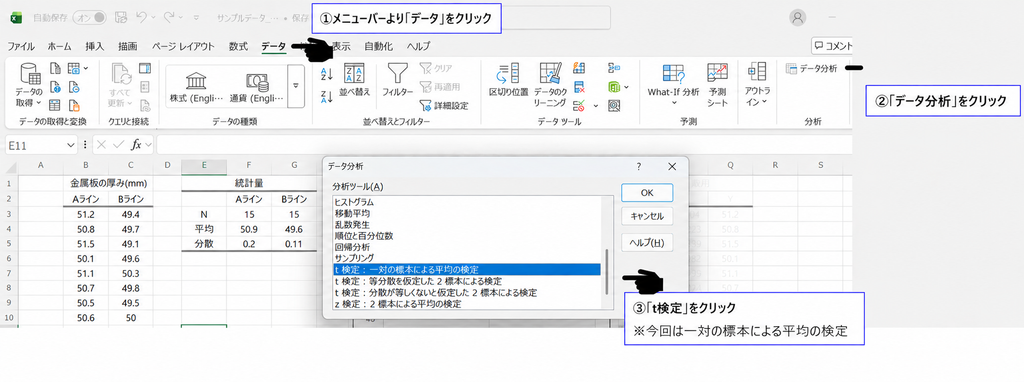
Excelの「データ」タブから「データ分析」を開き、一覧で「t検定:一対の標本による平均の検定」を選択して「OK」をクリックします。
STEP3 必要項目を入力する
「変数1の入力範囲」に研磨前データ、「変数2の入力範囲」に研磨後データを指定します。今回の帰無仮説は平均差0なので、「仮説平均との差異」には0を入力します。
先頭行に見出しを含めた場合は「ラベル」にチェックを入れ、有意水準αは0.05、出力先は「新規ワークシート」または任意の出力範囲を指定します。
入力順とt値の符号
変数1に研磨前、変数2に研磨後を指定すると、Excelのt値は「研磨前−研磨後」の方向で計算されます。入力順を逆にするとt値の符号は反転しますが、両側p値は変わりません。
STEP4 出力結果を確認する
「OK」をクリックすると、平均、分散、観測数、ピアソン相関、自由度、t、片側p値、両側p値などが出力されます。今回の問いは「研磨前後で差があるか」で方向を限定していないため、P(T<=t) 両側を確認します。
| Excel出力項目 | 研磨前 | 研磨後 |
|---|---|---|
| 平均 | 1.9517 | 1.8717 |
| 分散 | 0.0141 | 0.0069 |
| 観測数 | 12 | 12 |
| ピアソン相関 | 0.6275 | — |
| 仮説平均との差異 | 0 | — |
| 自由度 | 11 | — |
| t | 2.9821 | — |
| P(T<=t) 片側 | 0.0062 | — |
| P(T<=t) 両側 | 0.0125 | — |
両側p値0.0125は0.05より小さいため、手計算と同じ結論になります。分析ツールの出力には平均差やその95%信頼区間が直接表示されないため、B列とC列の差を別列に求め、平均と信頼区間も確認すると実務上の解釈がしやすくなります。
関数だけでp値を求める方法
両側の対応のあるt検定のp値だけを求める場合は、T.TEST関数も利用できます。
この式からもp=0.01247が得られます。T.TEST関数はp値のみを返すため、平均値、平均差、差の標準偏差、グラフも合わせて確認してください。
対応のあるt検定を使うときの注意点
✅ 対応関係に意味があるか確認する
同じ製品・設備・試料など、1対1の組み合わせに実務上の根拠が必要です。行を並べ替えてペアを取り違えないようにします。
✅ 正規性は「差」で確認する
2群それぞれではなく、各ペアの差が概ね正規分布に従うかを確認します。小標本では差の分布と外れ値を特に確認してください。
✅ ペア同士の独立性を確認する
ある製品の差が別の製品の差に影響する系列相関や工程上の依存がある場合、単純な対応のあるt検定が適切でないことがあります。
✅ 欠測値はペア単位で扱う
前後どちらか一方が欠測している場合は完全なペアになりません。片方の値を別の製品と組み合わせないようにします。
✅ 片側・両側は事前に決める
「差があるか」を調べる場合は両側検定です。方向を限定する合理的な根拠が事前にある場合のみ、片側検定を検討します。
✅ p値だけで判断しない
平均差、95%信頼区間、個々の変化、規格や機能に対する重要性も合わせて評価します。
差の正規性を仮定しにくい場合
対応差が大きく歪んでいる、極端な外れ値の影響が大きい、順序尺度を扱う場合などは、ウィルコクソン符号付順位検定を検討します。ただし、この方法にも差の分布の対称性などの確認事項があります。
ウィルコクソン符号付順位検定の記事を読む →まとめ
対応のあるt検定は、同じ対象を2回測定したデータなど、1対1に対応する2群の平均を比較する方法です。解析では2列の生データを独立に比較するのではなく、各ペアの差を求め、その平均差が0からどの程度離れているかを評価します。
今回の研磨前後データでは、平均差は0.080 µm、t=2.982、自由度11、両側p値0.0125となり、研磨前後の平均表面粗さに統計的に有意な差が認められました。95%信頼区間は0.021~0.139 µmであり、差の方向と不確かさも合わせて確認できます。
Excelでは「t検定:一対の標本による平均の検定」を使用します。対応関係を崩さず、仮説平均との差異を0に設定し、目的に応じて片側・両側を事前に決めてください。最終判断ではp値だけでなく、差の大きさと実務上の意味をセットで評価することが重要です。
統計手法の選択や解析結果の解釈についてご相談をご希望の方は、記事サイドバーの「統計解析のご相談受付中」よりお問い合わせください。