加工温度を上げると製品強度はどの程度変化するのか、次の条件ではどのくらいの強度になるのか。このような問いに対して、2つの変数の関係を直線の式で表す方法が単回帰分析です。
この記事では、製造業のサンプルデータを使い、傾き・切片・決定係数R²・回帰係数のp値が求まるまでを、読者の皆さんが計算を追える形で解説します。
単回帰分析は、1つの説明変数Xと目的変数Yの関係を直線で表す方法です。
回帰係数から、Xが1単位変化したときのYの平均的な変化量を評価できます。
決定係数R²から、Yのばらつきを回帰式でどの程度説明できるか確認できます。
回帰係数のt値・p値から、XとYの線形関係が統計的に有意か評価できます。
単回帰分析とは?
単回帰分析とは、1つの説明変数Xを使って、目的変数Yとの関係を直線で表す分析方法です。製造業では、加工温度と製品強度、加工時間と寸法変化量、原料濃度と収率などの関係を評価するときに使われます。
回帰式は次の形で表します。本記事では記号をβ0とβ1に統一します。
Ŷは回帰式から予測されるY、β0は切片、β1は回帰係数(傾き)、Xは説明変数です。特にβ1は、Xが1単位増えたときにYが平均的にどれだけ変化するかを表します。
単回帰分析はどんなときに使う?
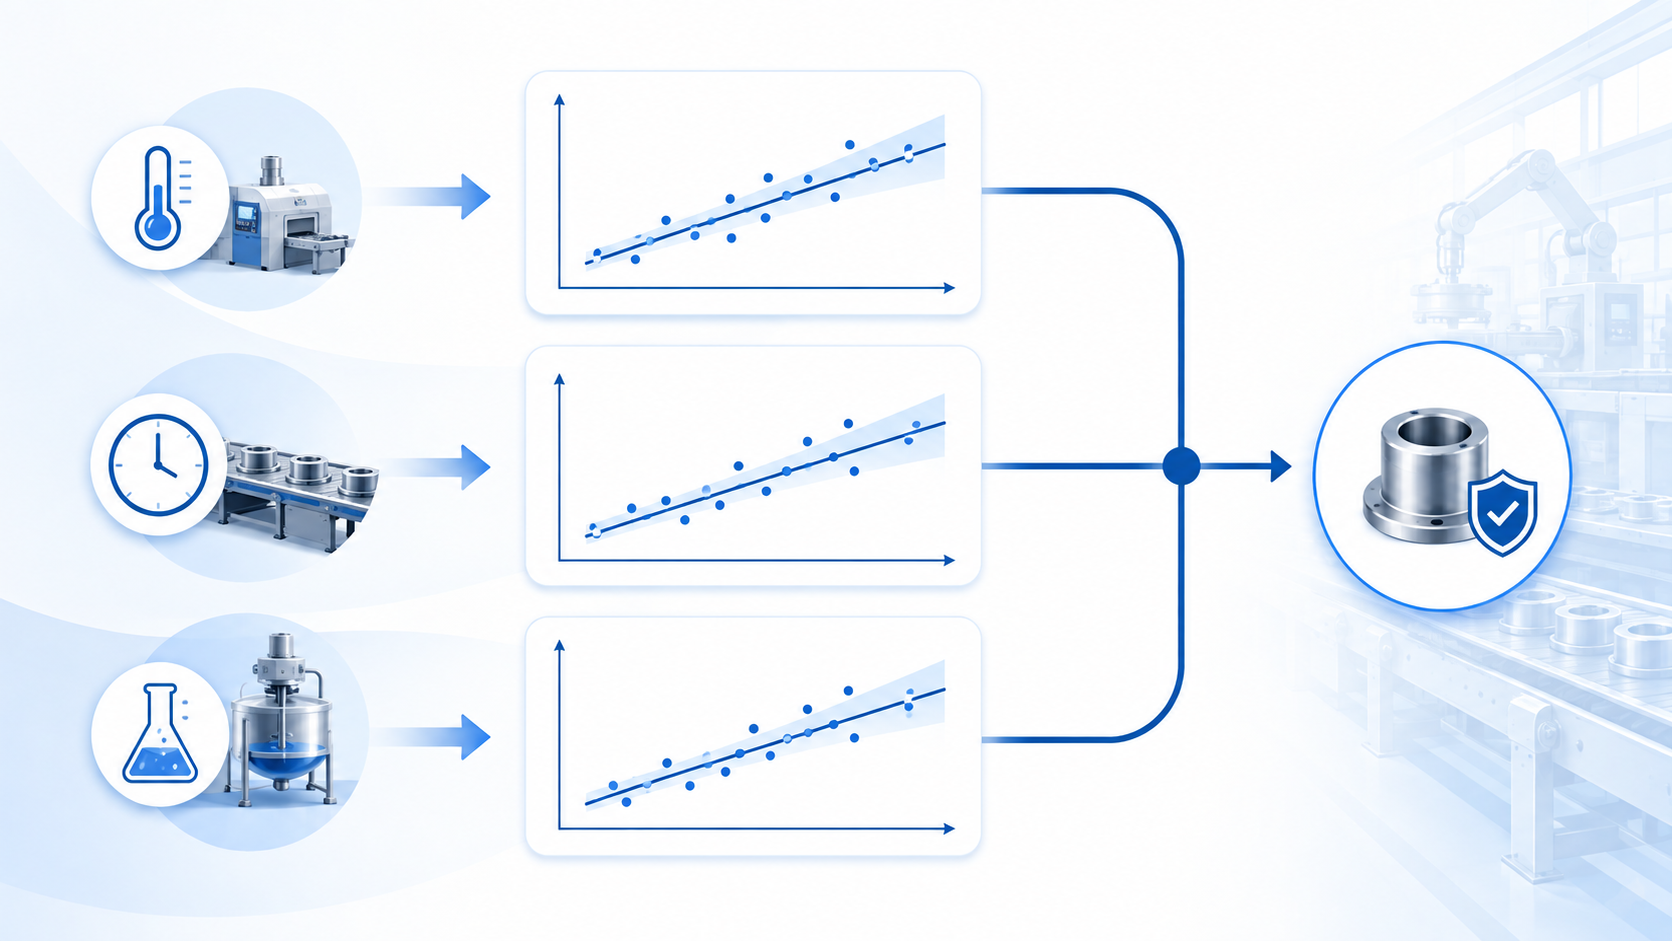
Xが変化するとYがどの程度変化するか知りたい
加工温度が1℃上昇したとき、製品強度が平均的に何MPa変化するかを傾きから評価できます。単に関係の向きを見るだけでなく、変化量を単位付きで説明できます。
XからYを予測したい
求めた回帰式へ加工温度を代入すると、その条件における製品強度の予測値を計算できます。ただし、観測したXの範囲を大きく超える予測は避ける必要があります。
XとYの線形関係が統計的に有意か確認したい
回帰係数のt値とp値を確認すると、傾きが0とは異なると判断できるかを評価できます。関係を数式で表し、変化量・予測値・統計的有意性まで確認したい場合に単回帰分析が有効です。
単回帰分析の考え方
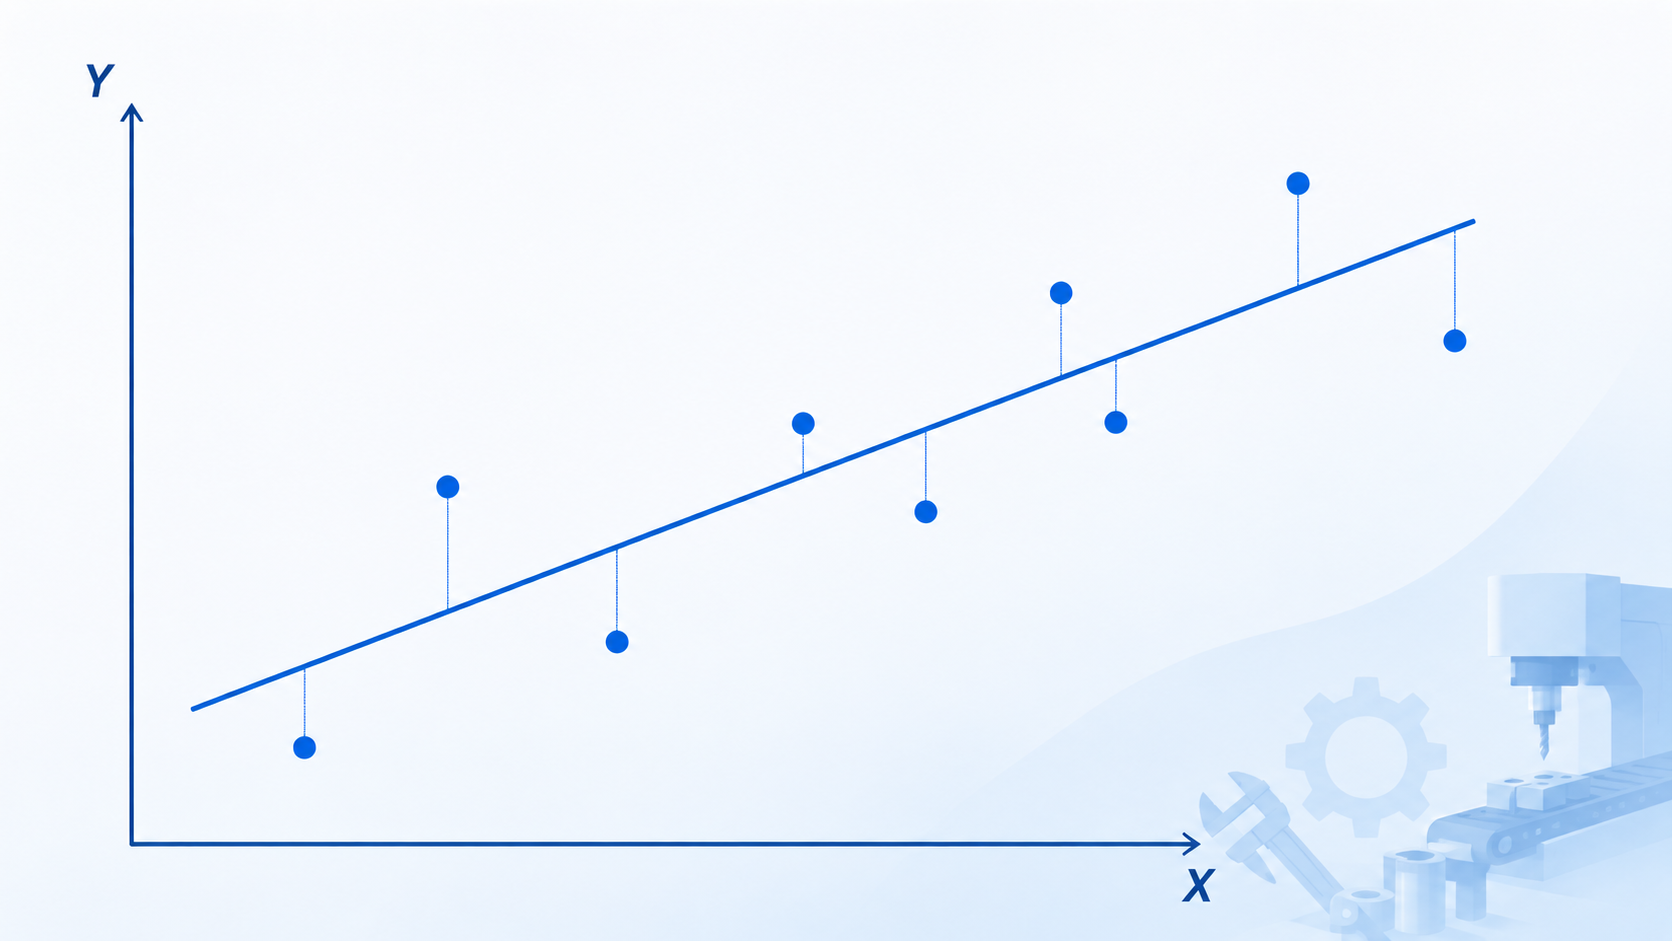
単回帰分析では、散布図上のデータへ最もよく当てはまる直線を求めます。実測値Yiと予測値Ŷiの差を残差eiと呼びます。
最小二乗法とは?
残差には正と負があるため、そのまま合計すると打ち消し合います。そこで残差を二乗し、その合計が最も小さくなるように回帰直線を決める方法が最小二乗法です。
この基準によって、目視で線を引くのではなく、同じデータなら誰が計算しても同じ傾きと切片が得られます。
相関分析と単回帰分析の違い
| 項目 | 相関分析 | 単回帰分析 |
|---|---|---|
| 主な目的 | XとYが一緒に変化する強さと向きを見る | XからYの変化量や予測値を求める |
| 主な結果 | 相関係数r | 回帰式、係数、R²、p値 |
| 変数の役割 | XとYを対等に扱う | 説明変数Xと目的変数Yを区別する |
| 予測 | 主目的ではない | 回帰式からYを予測できる |
相関係数は2つの変数がどの程度一緒に変化するかを示し、単回帰分析はその関係を直線の式で表します。ただし、相関や回帰係数が有意でも、XがYの原因であることが証明されたわけではありません。
事例:加工温度から製品強度を予測する
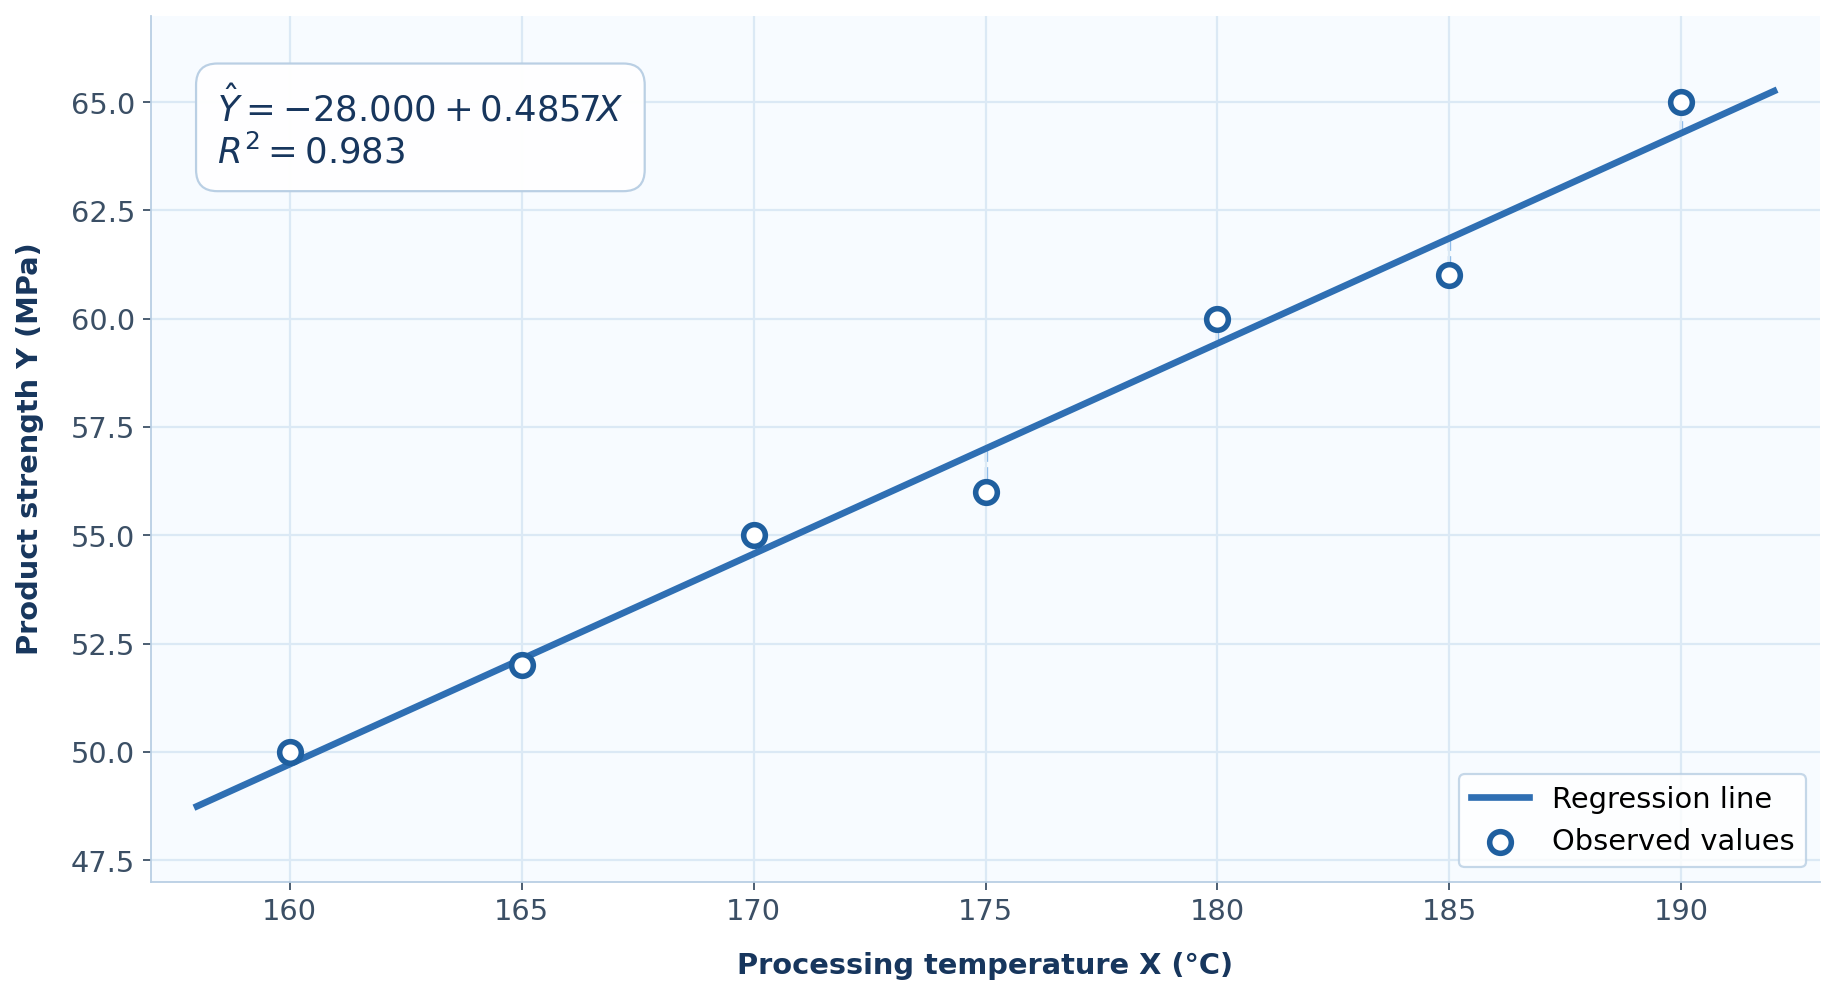
加工温度X(℃)と製品強度Y(MPa)の関係を調べます。7条件で測定した架空データを用い、回帰係数からp値まで順番に計算します。
| No. | 加工温度X(℃) | 製品強度Y(MPa) |
|---|---|---|
| 1 | 160 | 50 |
| 2 | 165 | 52 |
| 3 | 170 | 55 |
| 4 | 175 | 56 |
| 5 | 180 | 60 |
| 6 | 185 | 61 |
| 7 | 190 | 65 |
① XとYの平均を求める
Xの合計は1,225、Yの合計は399、データ数は7です。それぞれの平均は次のように求めます。
Ȳ = ΣYi ÷ n = 399 ÷ 7 = 57.0MPa
② XとYの偏差を求める
各データから平均を引き、偏差と積を計算します。この表の合計からSxxとSxyを求めます。
| Xi | Yi | Xi−X̄ | Yi−Ȳ | (Xi−X̄)² | (Xi−X̄)(Yi−Ȳ) |
|---|---|---|---|---|---|
| 160 | 50 | −15 | −7 | 225 | 105 |
| 165 | 52 | −10 | −5 | 100 | 50 |
| 170 | 55 | −5 | −2 | 25 | 10 |
| 175 | 56 | 0 | −1 | 0 | 0 |
| 180 | 60 | 5 | 3 | 25 | 15 |
| 185 | 61 | 10 | 4 | 100 | 40 |
| 190 | 65 | 15 | 8 | 225 | 120 |
| 合計 | - | 0 | 0 | 700 | 340 |
③ 回帰係数(傾き)を求める
SxxはXの偏差平方和、SxyはXとYの偏差積和です。今回のデータではSxx=700、Sxy=340となります。
= 340 ÷ 700
= 0.4857
傾き0.4857は、加工温度が1℃上昇すると製品強度が平均0.4857MPa増加することを表します。
④ 切片を求める
切片はX̄とȲ、求めた傾きを使って計算します。
= 57.0 − 0.485714 × 175.0
= −28.000
切片はX=0のときの予測値ですが、今回の観測範囲は160~190℃です。X=0℃は範囲外なので、切片を物理的な強度として単独で解釈する必要はありません。
⑤ 回帰式を作る
例えば加工温度180℃では、Ŷ=−28+0.485714×180=59.429MPaと予測されます。
⑥ 予測値と残差を求める
各Xを回帰式へ代入して予測値Ŷiを求め、実測値Yiから引いて残差を計算します。
| Xi | Yi | 予測値Ŷi | 残差ei=Yi−Ŷi |
|---|---|---|---|
| 160 | 50 | 49.714 | 0.286 |
| 165 | 52 | 52.143 | −0.143 |
| 170 | 55 | 54.571 | 0.429 |
| 175 | 56 | 57.000 | −1.000 |
| 180 | 60 | 59.429 | 0.571 |
| 185 | 61 | 61.857 | −0.857 |
| 190 | 65 | 64.286 | 0.714 |
⑦ 平方和を求める
Yの全変動は、回帰によって説明できる変動と、回帰では説明できない残差変動に分かれます。
SSR = Σ(Ŷi−Ȳ)2 = 165.143
SSE = Σ(Yi−Ŷi)2 = 2.857
SST = SSR + SSE
168.000 = 165.143 + 2.857
⑧ 決定係数R²を求める
決定係数R²は、Yの全変動のうち回帰式で説明できる割合です。
= 165.143 ÷ 168.000
= 0.9830
製品強度のばらつきの約98.3%を加工温度との線形関係で説明できることを示します。ただし、R²が高くても外れ値、データ範囲、残差のパターンに問題があれば、良いモデルとは限りません。
⑨ 残差分散を求める
単回帰分析では切片β0と傾きβ1の2つを推定するため、残差自由度はn−2=5です。残差平均平方MSEは次のように求めます。
= 2.857 ÷ 5
= 0.5714
⑩ 回帰係数の標準誤差を求める
傾きの標準誤差は、サンプルを取り直したときに傾きの推定値がどの程度変動し得るかを表します。
= √(0.5714 ÷ 700)
= 0.02857
⑪ t値を求める
帰無仮説をH0:β1=0、対立仮説をH1:β1≠0とします。β1=0は、Xが変化してもYが線形に変化するとは言えない状態です。
= 0.4857 ÷ 0.02857
= 17.000
⑫ p値を求める
t=17.000と自由度5から、t分布を使って両側p値を求めます。Excelでは次の関数で再現できます。
p = 0.0000129
p<0.05なので帰無仮説を棄却し、加工温度と製品強度には統計的に有意な正の線形関係があると判断します。p値の基本はp値とは?でも解説しています。
単回帰分析の解析結果を整理する
回帰係数表
| 項 | 係数 | 標準誤差 | t値 | p値 |
|---|---|---|---|---|
| 切片β0 | −28.000 | 5.008 | −5.591 | 0.00253 |
| 加工温度β1 | 0.4857 | 0.02857 | 17.000 | 0.0000129 |
分散分析表
| 変動要因 | 平方和 | 自由度 | 平均平方 | F値 | p値 |
|---|---|---|---|---|---|
| 回帰 | 165.143 | 1 | 165.143 | 289.000 | 0.0000129 |
| 残差 | 2.857 | 5 | 0.571 | - | - |
| 全体 | 168.000 | 6 | - | - | - |
説明変数が1つの単回帰分析では、傾きの検定についてF=t²となります。実際に17.000²=289.000で、分散分析表のF値と一致します。
回帰係数の95%信頼区間
自由度5の両側95%信頼区間に用いるt値は2.5706です。傾きの信頼区間は次のように求めます。
= 0.4857 ± 2.5706 × 0.02857
= 0.4123 ~ 0.5592
加工温度1℃当たりの強度増加量は、母集団ではおよそ0.412~0.559MPaの範囲と推定されます。この区間に0を含まないことも、有意な正の傾きという結果と整合します。
単回帰分析の結果を解釈する
最初に傾きの符号と大きさを確認します。傾きは正の0.4857なので、加工温度が1℃上昇すると製品強度は平均0.4857MPa増加する関係です。
次にp値は0.0000129であり、傾きは統計的に有意です。R²=0.9830なので、今回の範囲では製品強度のばらつきの約98.3%を加工温度との線形関係で説明できます。
最後に散布図と残差を確認します。残差は−1.000~0.714MPaの範囲で回帰直線の上下に分布していますが、データ数が7と少ないため、追加データでも関係が再現するか確認することが重要です。
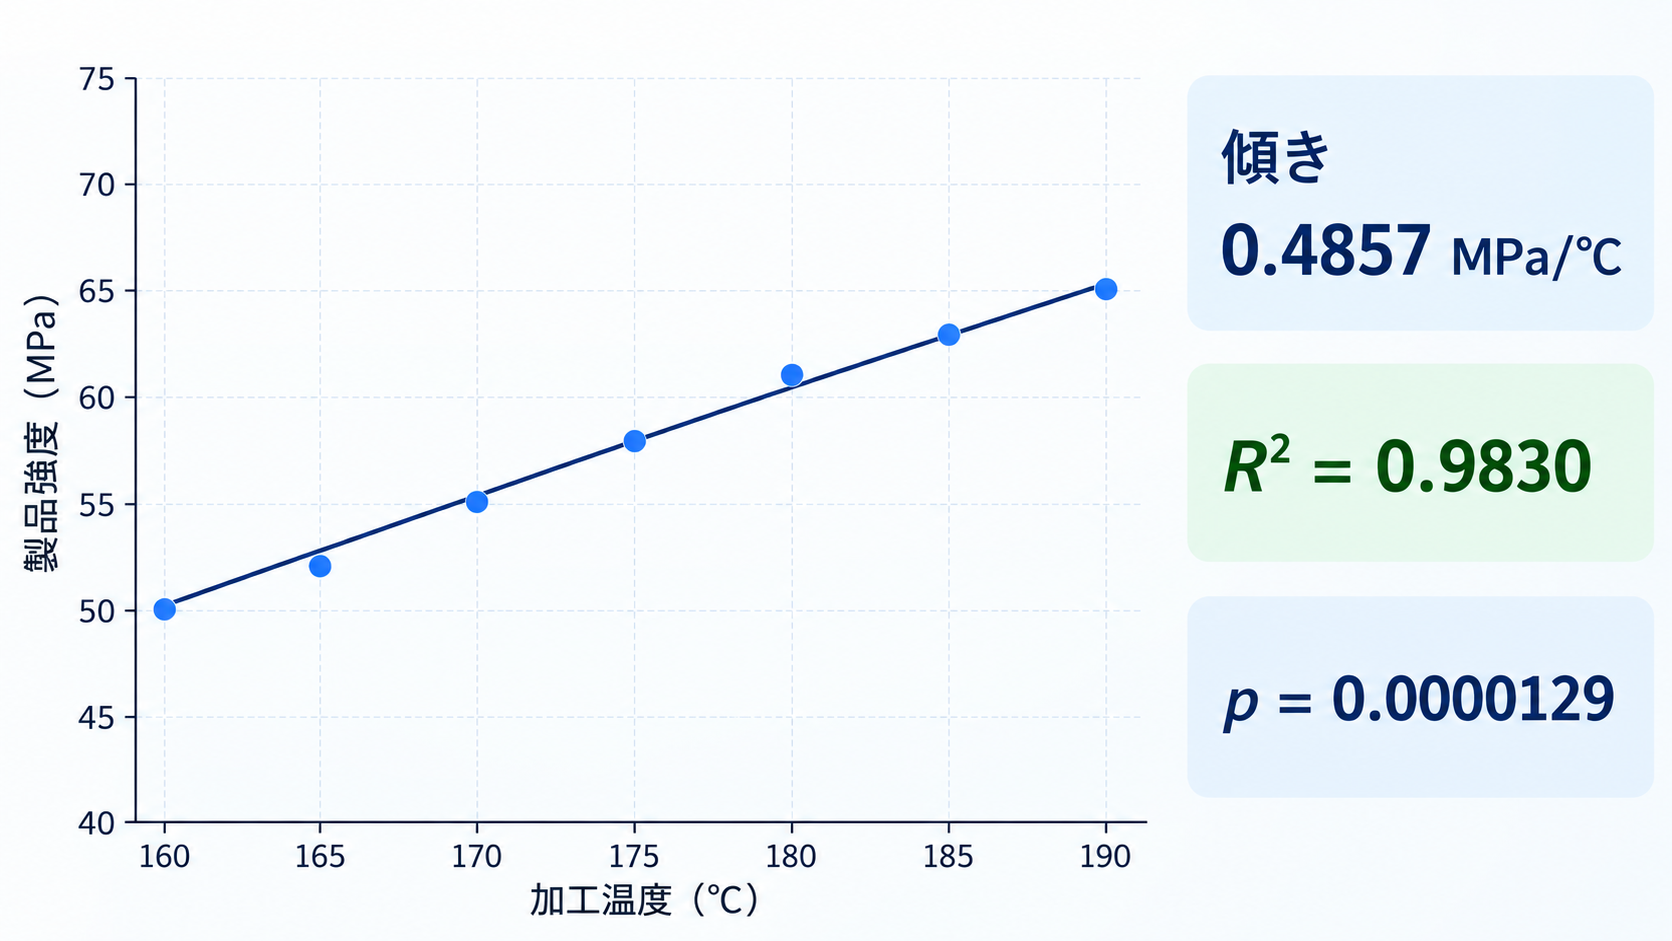
Stat Lab Analyticsでは、ブラウザ上で回帰分析を実行できます。StatLAの回帰分析画面を開き、単回帰分析を選択してください。説明変数が複数ある場合は、公開中の重回帰分析の操作記事が参考になります。
単回帰分析を使うときの注意点
■線形性
XとYの関係が直線でおおむね表現できるか確認します。曲線的な関係がある場合、単純な直線回帰では関係を適切に表せません。
■残差の正規性
回帰モデルの残差がおおむね正規分布に従うかを確認します。ヒストグラムや正規確率プロットを用いると、極端な偏りを把握できます。
データが正規分布に従っているか確認する方法とは?正規性検定の考え方からExcelを使った実践方法までわかりやすく解説!
■等分散性
Xや予測値の大きさによって残差のばらつきが極端に変化していないか確認します。残差プロットが扇形に広がる場合は、等分散性を満たしていない可能性があります。
■独立性
各観測値や残差が互いに独立していることが重要です。時系列データでは、前後の測定値が関連していないか、工程条件が途中で変化していないかを確認します。
■外れ値・影響点
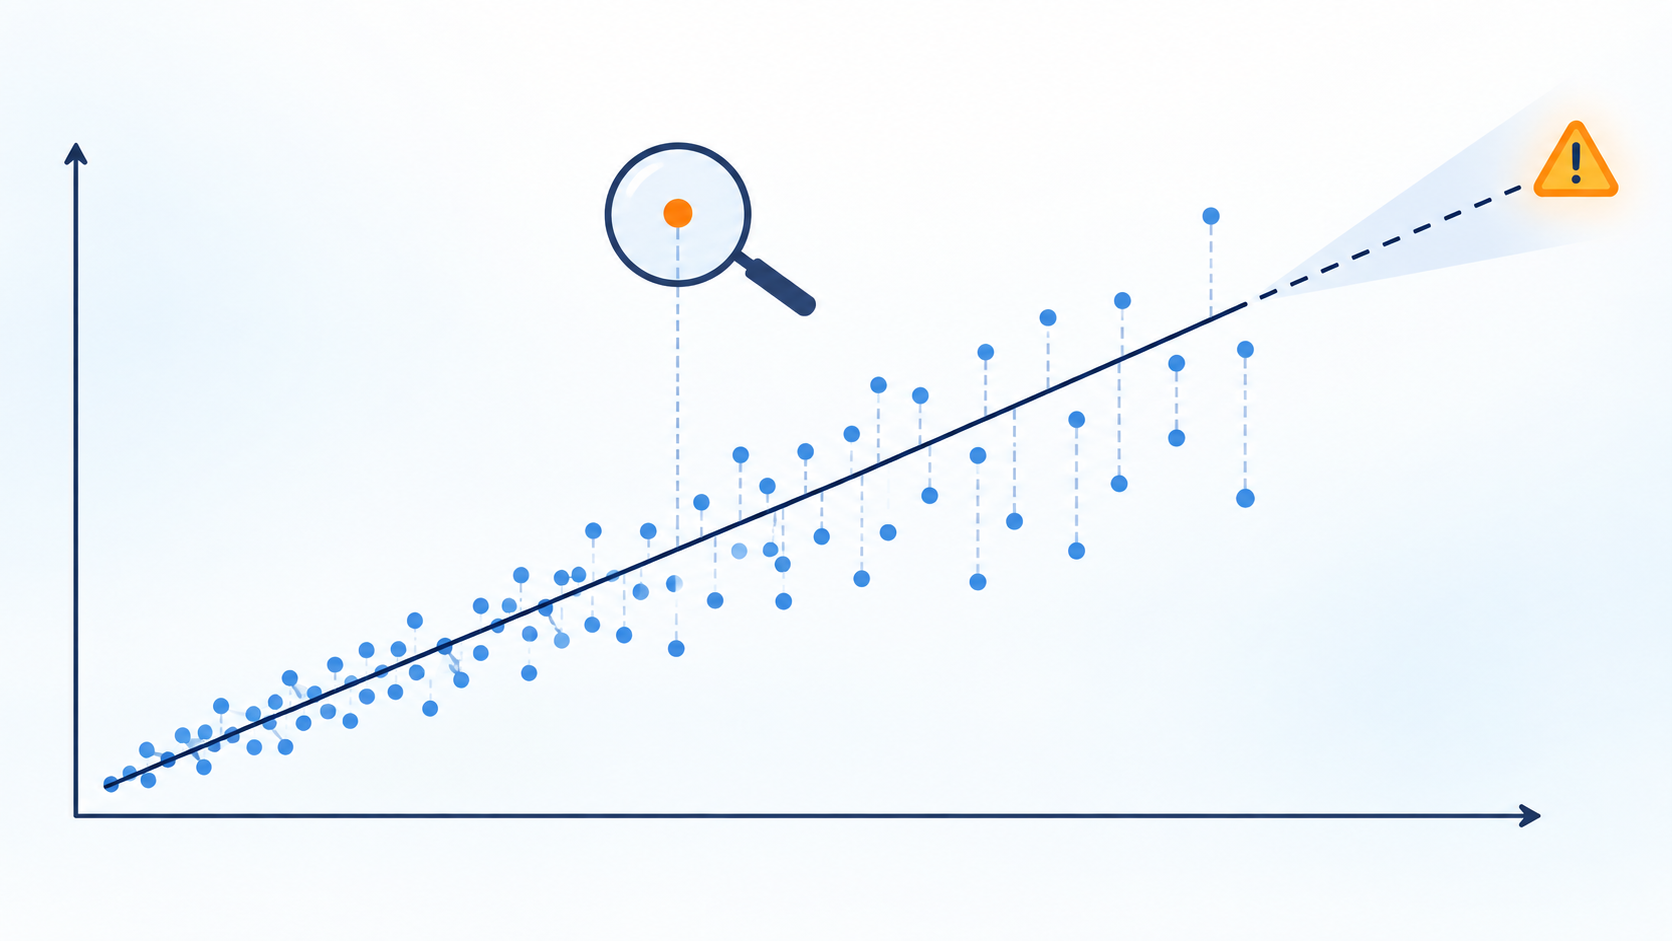
極端な外れ値が1点あるだけで、回帰直線の傾きが大きく変わる場合があります。散布図、残差、影響度の指標を確認し、測定ミスか実際の現象かを調べます。

統計解析のするうえで要注意。”外れ値”について体系的に解説!
■外挿
観測したXの範囲を大きく超えてYを予測することは避けます。データがない領域でも同じ直線関係が続くとは限りません。
■相関・回帰と因果関係
回帰係数が有意でも、XがYの原因であることが証明されたわけではありません。交絡要因、実験計画、データの取得方法も含めて判断します。
まとめ
単回帰分析は、1つの説明変数Xと目的変数Yの関係を直線で表し、変化量や予測値を求める方法です。今回のデータでは回帰式がŶ=−28.000+0.4857X、R²が0.9830となりました。
傾きのt値は17.000、p値は0.0000129で、加工温度と製品強度には統計的に有意な正の線形関係が確認されました。実務ではp値だけで終わらせず、傾きの大きさ、R²、散布図、残差、予測する範囲を合わせて判断しましょう。
Stat Lab Analytics(StatLA)
単回帰分析を、実際のデータで試してみよう。
データを入力するだけで回帰式、決定係数R²、回帰係数のp値を確認できます。計算結果をグラフと表で分かりやすく整理できます。
- 登録不要
- 無料
- ブラウザで利用可能
「研究・品質改善で統計解析方法に迷っている」
製造業・医療機器分野で統計解析を実践してきた専門家が、
目的に合わせた解析方法の選定から結果解釈までサポートします。