
はじめに
データ分析では、ほとんどのデータとは大きく離れた値が観測されることがあります。
このようなデータは工程のデータや、ラインの制御値、はたまた実験データでも散見され
これらをまとめて 外れ値(outlier) と呼びます。
例えば次のようなデータを考えます。
この場合、50は他の値と大きく離れており、外れ値の可能性があります。
外れ値が存在すると「平均値が大きく変わる」「分散や標準偏差が大きくなる」など、統計解析の結果に大きな影響を与えることがあります。
この影響は決して軽微ではなく、検定・推定・回帰分析・信頼性などいずれの解析手法においても避けては議論できない課題となります。
そのため、データ分析では
✅外れ値の有無を確認する
✅必要に応じて適切に処理する
ことが重要になります。
この記事では「外れ値とは何か?」「なぜ外れ値が重要なのか」「外れ値の見つけ方」
について、統計の基礎としてわかりやすく解説します。
✓ 外れ値が発生する原因と、分析結果への影響が分かります。
✓ 箱ひげ図やIQRなどを使った外れ値の見つけ方を確認できます。
✓ 外れ値を見つけたときに、削除するべきか判断する考え方を学べます。
外れ値とは
外れ値とは「データの中で、他の値から大きく離れている値」のことを指します。
ヒストグラムで表すと、次のようなイメージになります。
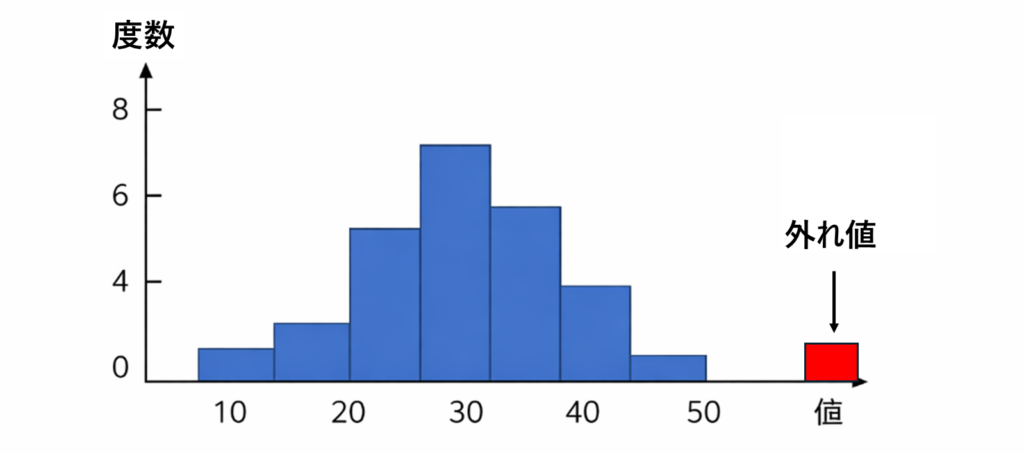
多くのデータが一定の範囲に集中しているのに対して、一部の値だけが大きく離れている場合、それが外れ値です。
外れ値は必ずしも「間違ったデータ」とは限りませんが、統計解析の結果に大きく影響する可能性があります。
そのため、このデータの扱いには注意が必要です。
外れ値の例
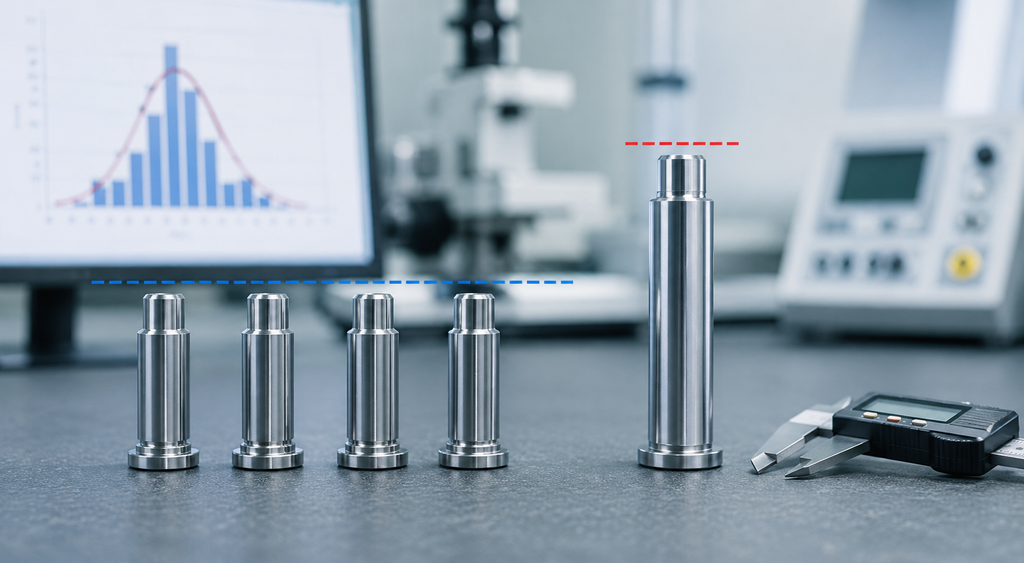
外れ値は様々なデータで発生します。以下にいくつかの事例を掲載しています。
①年収データ
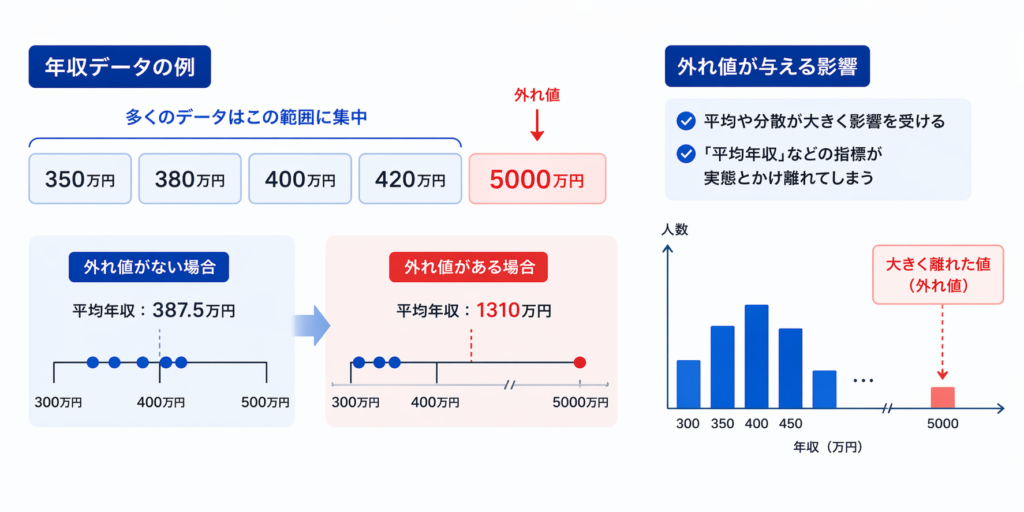
例えば次のような年収データを考えます。
この場合「5000万円」は他のデータから大きく離れており、外れ値と考えられます。
このようなデータでは統計量を計算した際に”平均”や”分散”などが大きく影響を受けてしまいます。
特に、「平均年収」など統計量そのものを調査対象としてた場合は結論に及ぼす影響は甚大です。
②測定データ
工学や品質管理の分野でも外れ値は非常によく発生します。
また、外れ値によって誤った解釈・結論を導いてしまうことも少なくありません。
例えば、
この場合「52.30 mm」は測定ミスや設備トラブルなどの可能性があります。
また、測定データが多くなるほどデータを直接俯瞰して外れ値を見つけることは困難になります。(100データ、1000データなど)
データ数が多い場合は、グラフ「ヒストグラム」や「箱ひげ図」などを用いて定性的に検出することが有効です(↓にて解説しています)。
QC七つ道具_ヒストグラム+度数分布表についてわかりやすく解説!
外れ値が問題になる理由
外れ値は統計解析に大きな影響を与えることがあります。
特に影響を受けやすい指標は「平均」「分散」「標準偏差」です。
ここでは、外れ値の影響について製造の分野に踏み込んで説明します。
■①平均の計算
平均は外れ値の影響を受けやすい指標の代表です。
「外れ値に影響される」とはどういうことか、具体例で見てみましょう。
製造現場では、平均値は工程の状態や製品特性を確認するために頻繁に使われます。そのため、外れ値によって平均値が大きく変化すると、工程全体の傾向を正しく捉えにくくなることがあります。
また、外れ値は平均値だけでなく、標準偏差や工程能力、検定など、さまざまな統計解析の結果にも影響を与える可能性があります。
一方で、外れ値が設備異常・測定異常・材料の変化など、工程で発生した重要な変化のサインであることもあります。そのため、単純に除外するのではなく、まず「なぜその値が発生したのか」を確認することが重要です。
■②分散・標準偏差の計算
分散や標準偏差は、値の差を2乗して計算するため、外れ値の影響を特に強く受けます。
その結果、データのばらつきや分布の形状が大きく変化してしまいます。
※重要ポイント
外れ値が含まれると、分散や標準偏差が大きくなり、データ全体のばらつきを実態以上に大きく捉えてしまうことがあります。
工学・品質管理では、ばらつきの大きさを正しく把握することが重要です。そのため、外れ値が見つかった場合は、その原因を確認したうえで解析結果を評価する必要があります。
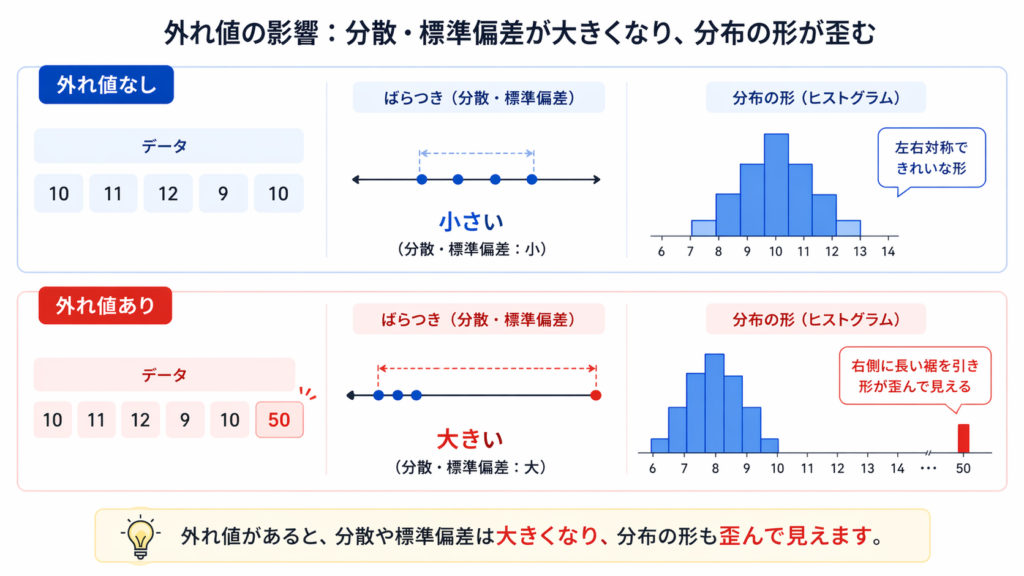
※画像はイメージです、実際にここまでσが過大評価されることは少ないです
基本統計量_平均・分散・標準偏差の意味合いとExcelを用いた計算方法について解説!
外れ値の見つけ方
外れ値を見つける方法はいくつかあります。
ここでは、難しい検定手法ではなく、グラフ作成や基本的な手法で見つけるやり方を紹介します。
※統計手法を用いたやり方についても別記事で解説します↓
■①ヒストグラム
ヒストグラムとは、データがどの範囲にどれくらい集まっているかを、棒の高さで表したグラフです。
単純な棒グラフとは異なり、データ全体の分布やばらつきを視覚的に確認できます。
例えば、製品寸法のデータをヒストグラムにすると、
・どの値の周辺にデータが集中しているか
・ばらつきが大きいか小さいか
・分布に偏りがあるか
・極端に大きい値や小さい値があるか
といった特徴を確認できます。
特に、多くのデータが集中している範囲から離れた位置に少数のデータが存在する場合は、外れ値の可能性があります。
ただし、ヒストグラムだけで外れ値と断定することはできません。まず分布全体を確認し、「他のデータから大きく離れた値がないか」を視覚的に見つける方法として活用するとよいでしょう。
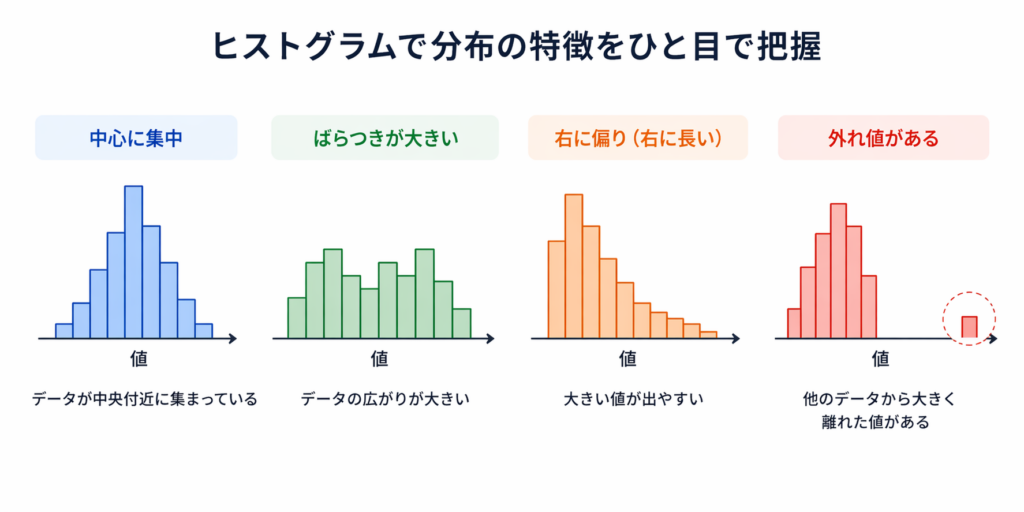
ヒストグラムの概要、作成方法および結果の解釈については以下の記事で詳しく解説しています。
気になった方は是非読んでみてください↓
QC七つ道具_ヒストグラム+度数分布表についてわかりやすく解説!
■②箱ひげ図
箱ひげ図(Boxplot)は、データのばらつきや外れ値を視覚的に確認する代表的な方法です。
箱ひげ図では、第1四分位数(Q1)、中央値、第3四分位数(Q3)などを使って、データの分布を表します。
中央の箱はQ1からQ3までの範囲を示しており、データの中央50%がどこに集まっているかを確認できます。箱の中の線は中央値で、その位置から分布の偏りをある程度確認することもできます。
箱から上下に伸びている線が「ひげ」です。一般的な箱ひげ図では、Q1 − 1.5 × IQRからQ3 + 1.5 × IQRの範囲内にあるデータまでひげを伸ばし、それを超えた値を点などで表示します。
箱ひげ図を見ることで、
・箱の大きさからデータのばらつきを比較する
・中央値の位置から分布の偏りを確認する
・ひげの外側にある値から外れ値の候補を見つける
といったことができます。
例えば、A工場とB工場の寸法データを比較すれば、どちらの工場のばらつきが大きいか、中央値に違いがあるか、外れ値の候補が存在するかを視覚的に確認できます。
この外れ値判定に使われるIQRについては、次項で詳しく説明します。
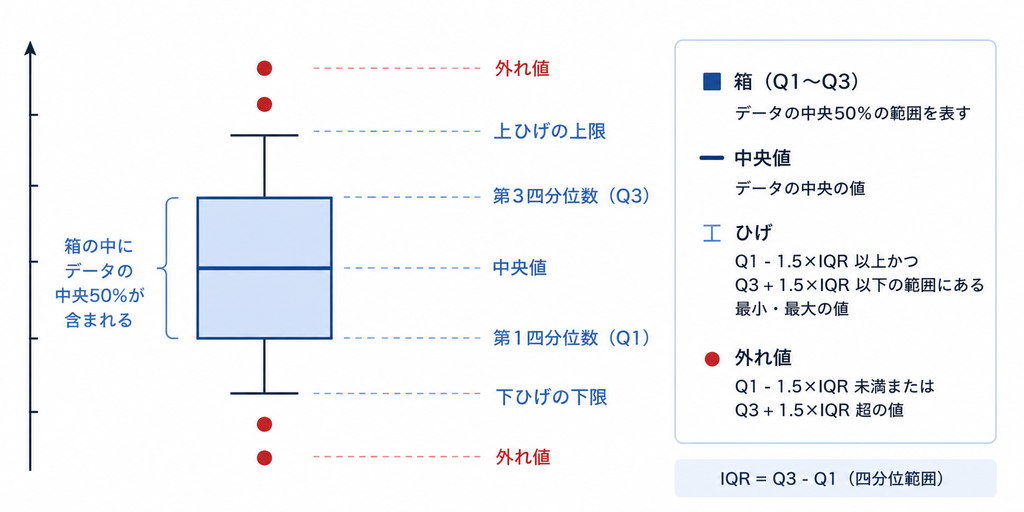
■補足:Q1・Q3・IQRとは
ここで登場する Q1・Q3・IQR は、データの分布を四つに分けたときの位置を示す指標です。
| 記号 | 意味 |
|---|---|
| Q1 | 第1四分位数(データの下位25%の位置) |
| Q3 | 第3四分位数(データの75%地点) |
| IQR | 四分位範囲(Q3 − Q1) |
※四分位範囲(IQR)は、データの中央50%の広がりを表します。
※箱ひげ図では、この Q1〜Q3の範囲(IQR) が箱として表示されます。
■外れ値の判定基準
箱ひげ図では、IQR(四分位範囲)を使って外れ値の候補を判定する方法が一般的です。
Q1 − 1.5 × IQR より小さい値 、または Q3 + 1.5 × IQR より大きい値 は、箱ひげ図では外れ値の候補として表示されます。
ただし、この基準を超えた値が必ず異常なデータとは限りません。外れ値が見つかった場合は、測定ミスや工程異常など、その値が発生した原因もあわせて確認することが重要です。
工学・品質管理で”外れ値”が重要な理由
工学や品質管理の分野では、外れ値は特に重要です。
実際の製造現場では、きれいなデータばかりが並ぶことはほとんどありません。
普段は安定している工程でも、ときどき極端に大きい値や小さい値が混ざることがあります。
例えば、以下の様は事例が挙げられます。
| No. | 主な要因 |
|---|---|
| ① | 設備の調整不良 |
| ② | 測定器のズレ |
| ③ | 材料ロットの違い |
| ④ | 作業者による条件差 |
| ⑤ | 加工機の摩耗 |
| ⑥ | 突発的な温度変化 |
上記の要因により、通常とは異なるデータが発生することがあります。
現場では、こうした外れ値はむしろ非常によく発生します。
例えば、普段は100±2mm程度で安定している寸法データの中に、突然110mmの製品が1つだけ出てきたとします。この1点だけを見ると、「たまたまだろう」と思って廃棄し、本質を見落としてしまいがちです。
しかし実際には、
・刃具が欠けていた
・設備の原点がズレていた
・材料の固定が甘かった
・測定器が故障していた
といった異常のサインであることも少なくありません。
そのため、外れ値は単なる「変なデータ」ではなく、「工程で何か異常が起きている可能性を教えてくれる重要なサイン」と考える必要があります。
特に品質管理では、不良品が出た後に原因を調べるよりも、「外れ値が出た時点で異常に気づく」ことが非常に重要です。ヒストグラムや箱ひげ図で外れ値を確認することは、品質トラブルの早期発見にもつながります。
Excelで管理図を柵瀬宇する方法について詳しく解説!
品質管理の超基本_工程能力指数Cpkの意味合い、計算方法まで詳しく解説!
まとめ
この記事では、外れ値について解説しました。
ポイントを整理すると次の通りです。
✅外れ値とは他のデータから大きく離れた値
✅外れ値は平均や標準偏差に大きく影響する
✅ヒストグラムや箱ひげ図で確認できる
✅品質管理では工程異常の兆候となることがある
データ分析では、まず「データの分布」や「外れ値の有無」を確認することが重要です。
外れ値の存在を理解することで、より正確な統計解析を行うことができます。
本サイトでは、Excelや無料統計解析ソフト「Stat Lab Analytics(StatLA)」を使った、製造現場向けの統計活用方法を体系的に解説しています。
StatLAでは、ブラウザ上で外れ値の検出・検定を無料で実施できます。外れ値分析の具体的な操作方法についても、本サイトで詳しく解説しています。
また、実務者向け統計解析セミナーや、統計コンサル・解析代行も実施しておりますので、詳しくはサイドバーの「お問い合わせフォーム」よりご連絡ください。
Stat Lab Analytics(StatLA)
統計を理解したら、 実際のデータで 試してみよう。
ブラウザだけで統計解析。
登録不要・無料で利用できます。
- 登録不要
- 無料
- ブラウザで利用可能