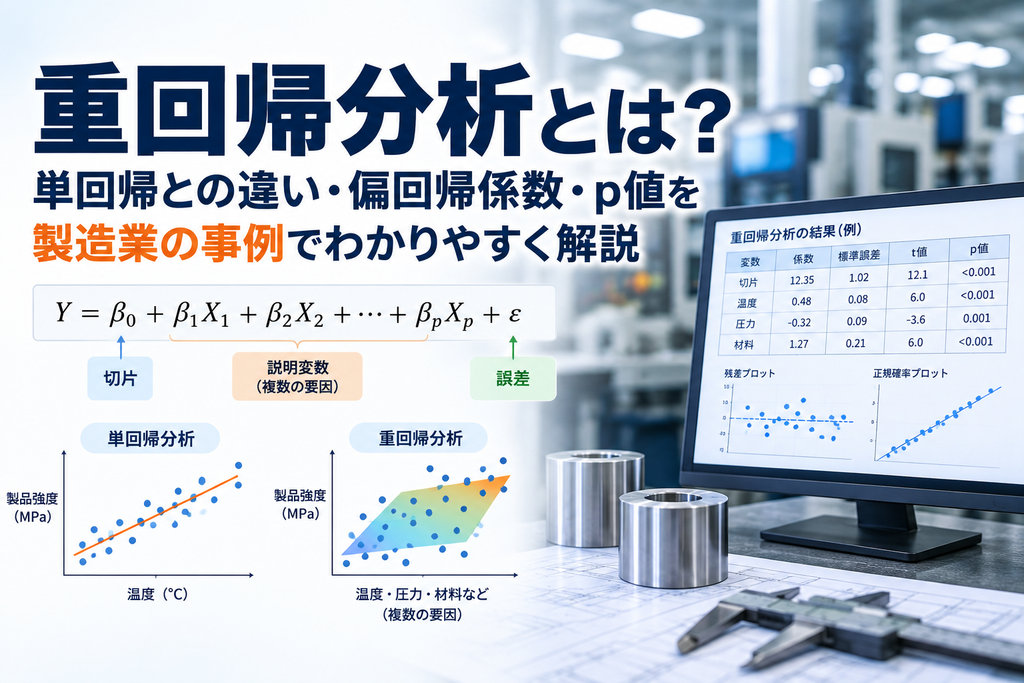
製品強度には、加工温度だけでなく、加工時間や材料特性など複数の条件が同時に影響します。1つの要因だけで分析すると、別の要因の影響まで混ざって見えることがあります。
この記事では、製造業のサンプルデータを使い、他の説明変数の影響を調整して各因子の影響を評価するという重回帰分析の考え方を、偏回帰係数の計算から要因効果プロットまで解説します。
重回帰分析は、複数の説明変数から1つの目的変数を説明・予測する方法です。
単回帰とは異なり、複数の因子を同時にモデルへ組み込めます。
偏回帰係数から、他の説明変数の影響を調整したうえで各因子の影響を評価できます。
R²・p値・VIF・要因効果プロットから、モデルと各因子の影響を総合的に評価します。
重回帰分析とは?
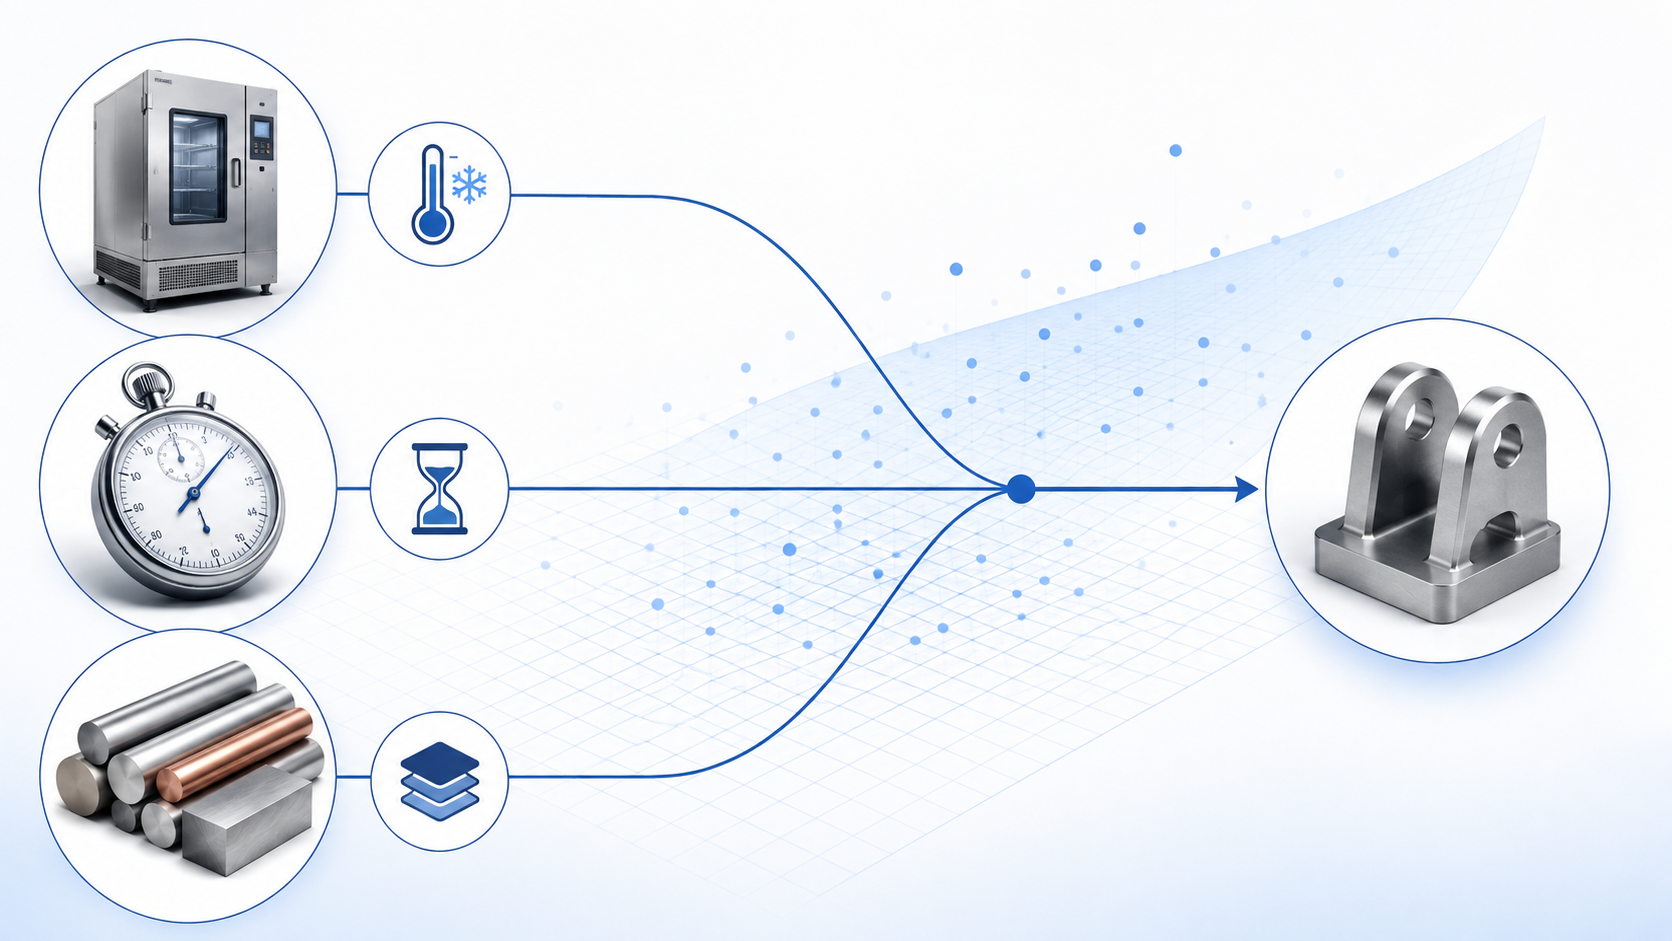
重回帰分析とは、複数の説明変数Xを使って、1つの目的変数Yとの関係を表す分析方法です。単回帰分析が「1つのX→Y」を扱うのに対し、重回帰分析は「複数のX→Y」を1つの式で扱います。
製造業では、加工温度、加工時間、材料特性が同時に製品強度へ影響することがあります。重回帰分析を使うと、複数条件をまとめて考慮しながら、各条件の関係や予測値を確認できます。
単回帰分析と重回帰分析の違い
違いは説明変数の数だけではありません。重回帰分析では、他の説明変数を一定とした条件付きの影響を偏回帰係数として評価できます。
| 項目 | 単回帰分析 | 重回帰分析 |
|---|---|---|
| 説明変数 | 1つ | 2つ以上 |
| 回帰式 | Ŷ=β0+β1X | Ŷ=β0+β1X1+β2X2+… |
| 評価できること | XとYの全体的な線形関係 | 他のXの影響を調整した各Xの関係 |
| 製造業の例 | 加工温度→強度 | 加工温度+加工時間+材料特性→強度 |
例えば加工温度と加工時間が関連している場合、加工温度だけの単回帰係数には加工時間の影響も混ざる可能性があります。重回帰分析では加工時間をモデルへ入れ、加工時間の影響を調整した加工温度の影響を確認します。
重回帰分析はどんなときに使う?
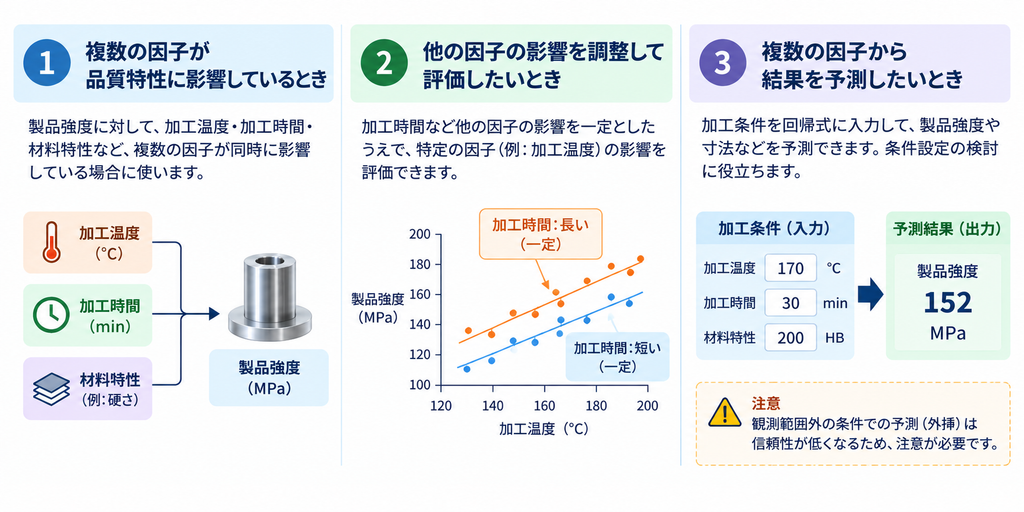
重回帰分析は、1つの結果に対して複数の因子が関係している場合に活用します。製造業では、温度・時間・圧力・材料特性など、複数の条件が品質に影響するケースが少なくありません。重回帰分析を使うことで、各因子の影響を整理しながら、品質特性との関係や予測に活用できます。
以下に主な重回帰分析の適用ケースを記載します
■複数の因子が品質特性に影響しているとき
製品強度に対して、加工温度、加工時間、材料特性が同時に影響している状況です。各因子を別々に分析するのではなく、同じモデルで評価できます。
■他の因子の影響を調整して評価したいとき
加工温度の影響を知りたいものの、加工時間も強度に影響する場合があります。加工時間を一定としたときの加工温度の関係を評価することで、各因子に独立した関係を整理できます。
■複数の因子から結果を予測したいとき
複数の加工条件を回帰式へ入力し、製品強度や寸法を予測できます。条件設定の検討に役立ちますが、観測範囲外への外挿には注意が必要です。
重回帰分析の考え方
説明変数が2つの場合、重回帰式は次の形で表します。最小二乗法によって、実測値と予測値の残差平方和が最小になる係数を求めます。
Ŷは予測値、β0は切片、β1とβ2は各説明変数の偏回帰係数です。β1は、X2を一定としたとき、X1が1単位増加するとYが平均的にどれだけ変化するかを表します。
■偏回帰係数とは?
単回帰の回帰係数は、加工温度と強度だけの関係を表します。重回帰の偏回帰係数は、加工時間など他の変数の影響を取り除いたうえで見る関係です。
「他因子の影響をキャンセルする」と考えると直感的ですが、厳密には、他の説明変数の影響を統計的に調整し、その変数を一定とした条件付きの関係を評価しています。
これが重回帰分析の非常に有効な特徴です。単回帰分析では他の因子の影響を含めて結果を解釈してしまう可能性がありますが、重回帰分析で適切な因子を設定できれば、それぞれの因子単独の影響を評価することができます。
事例:複数の加工条件から製品強度を説明する
目的変数Yを製品強度(MPa)、説明変数X1を加工温度(℃)、X2を加工時間(分)とします。10条件の架空データを使い、偏回帰係数から検定結果まで計算します。
| No. | 加工温度X1(℃) | 加工時間X2(分) | 製品強度Y(MPa) |
|---|---|---|---|
| 1 | 160 | 22 | 41.20 |
| 2 | 165 | 35 | 50.25 |
| 3 | 170 | 24 | 47.90 |
| 4 | 175 | 40 | 58.75 |
| 5 | 180 | 28 | 53.80 |
| 6 | 185 | 43 | 64.05 |
| 7 | 190 | 31 | 56.10 |
| 8 | 195 | 46 | 68.35 |
| 9 | 200 | 37 | 61.20 |
| 10 | 205 | 49 | 67.65 |
① 各変数の平均を求める
各変数の合計をデータ数10で割ります。平均は偏差を計算する基準になります。
X̄2 = 355 ÷ 10 = 35.5分
Ȳ = 569.25 ÷ 10 = 56.925MPa
② 偏差・平方和・積和を求める
各測定値から平均を引き、平方と積を計算します。表が横長のため、スマートフォンでは横へスクロールして確認できます。
| No. | x1 | x2 | y | x1² | x2² | x1x2 | x1y | x2y |
|---|---|---|---|---|---|---|---|---|
| 1 | −22.5 | −13.5 | −15.725 | 506.25 | 182.25 | 303.75 | 353.8125 | 212.2875 |
| 2 | −17.5 | −0.5 | −6.675 | 306.25 | 0.25 | 8.75 | 116.8125 | 3.3375 |
| 3 | −12.5 | −11.5 | −9.025 | 156.25 | 132.25 | 143.75 | 112.8125 | 103.7875 |
| 4 | −7.5 | 4.5 | 1.825 | 56.25 | 20.25 | −33.75 | −13.6875 | 8.2125 |
| 5 | −2.5 | −7.5 | −3.125 | 6.25 | 56.25 | 18.75 | 7.8125 | 23.4375 |
| 6 | 2.5 | 7.5 | 7.125 | 6.25 | 56.25 | 18.75 | 17.8125 | 53.4375 |
| 7 | 7.5 | −4.5 | −0.825 | 56.25 | 20.25 | −33.75 | −6.1875 | 3.7125 |
| 8 | 12.5 | 10.5 | 11.425 | 156.25 | 110.25 | 131.25 | 142.8125 | 119.9625 |
| 9 | 17.5 | 1.5 | 4.275 | 306.25 | 2.25 | 26.25 | 74.8125 | 6.4125 |
| 10 | 22.5 | 13.5 | 10.725 | 506.25 | 182.25 | 303.75 | 241.3125 | 144.7875 |
| 合計 | 0 | 0 | 0 | 2,062.5 | 762.5 | 887.5 | 1,048.125 | 679.375 |
ここでx1=X1−X̄1、x2=X2−X̄2、y=Y−Ȳです。合計からS11=2,062.5、S22=762.5、S12=887.5、S1y=1,048.125、S2y=679.375を得ます。
③ 偏回帰係数を求める
まず2つの係数に共通する分母Dを計算します。S12を含めることで、X1とX2の関係も考慮しています。
= 2,062.5 × 762.5 − 887.52
= 785,000
= (1,048.125 × 762.5 − 679.375 × 887.5) ÷ 785,000
= 196,250 ÷ 785,000 = 0.250
= (679.375 × 2,062.5 − 1,048.125 × 887.5) ÷ 785,000
= 471,000 ÷ 785,000 = 0.600
この計算によって、X1とX2が互いに関連する部分を考慮しながら、それぞれに独立した影響を取り出します。
④ 切片を求める
= 56.925 − 0.250 × 182.5 − 0.600 × 35.5
= −10.000
⑤ 重回帰式を作る
加工時間を一定とすると、加工温度が1℃上昇したとき製品強度は平均0.250MPa増加します。加工温度を一定とすると、加工時間が1分増えたとき製品強度は平均0.600MPa増加します。
⑥ 予測値と残差を求める
各条件を回帰式へ代入して予測値を求め、ei=Yi−Ŷiから残差を計算します。
| No. | X1 | X2 | Y | 予測値Ŷ | 残差e |
|---|---|---|---|---|---|
| 1 | 160 | 22 | 41.20 | 43.20 | −2.00 |
| 2 | 165 | 35 | 50.25 | 52.25 | −2.00 |
| 3 | 170 | 24 | 47.90 | 46.90 | 1.00 |
| 4 | 175 | 40 | 58.75 | 57.75 | 1.00 |
| 5 | 180 | 28 | 53.80 | 51.80 | 2.00 |
| 6 | 185 | 43 | 64.05 | 62.05 | 2.00 |
| 7 | 190 | 31 | 56.10 | 56.10 | 0.00 |
| 8 | 195 | 46 | 68.35 | 66.35 | 2.00 |
| 9 | 200 | 37 | 61.20 | 62.20 | −1.00 |
| 10 | 205 | 49 | 67.65 | 70.65 | −3.00 |
⑦ 平方和を求める
全変動を、回帰モデルで説明できる変動と説明できない誤差変動に分けます。
SSR = Σ(Ŷi−Ȳ)2 = 669.6563
SSE = Σ(Yi−Ŷi)2 = 32.0000
701.6563 = 669.6563 + 32.0000
⑧ 決定係数R²と自由度調整済みR²を求める
R²はYの全変動のうち、複数の説明変数による回帰モデルで説明できる割合です。
= 669.6563 ÷ 701.6563 = 0.9544
製品強度のばらつきの約95.4%を、加工温度と加工時間の線形関係で説明しています。ただし説明変数を追加するとR²は基本的に低下しないため、説明変数の数を考慮した自由度調整済みR²も確認します。
= 1 − (1−0.9544) × 9 ÷ 7
= 0.9414
⑨ モデル全体のF値・p値を求める
説明変数はp=2、サンプル数はn=10です。回帰自由度は2、残差自由度は10−2−1=7となります。
MSE = 32.0000 ÷ 7 = 4.5714
F = MSR ÷ MSE = 73.2437
Excelでは、=F.DIST.RT(73.2437, 2, 7)からモデル全体のp値0.0000203を求められます。これは「すべての傾きが0」という帰無仮説を検定し、モデル全体としてYを有意に説明できるかを評価しています。
⑩ 各偏回帰係数のt値・p値を求める
各係数についてH0:βj=0を検定します。モデル全体のF検定と異なり、他の説明変数を調整した後も、その変数に独立した線形関係があるかを見る検定です。
2変数モデルでは、係数の標準誤差を次のように計算できます。D=785,000、MSE=4.5714を使います。
= √(4.5714 × 762.5 ÷ 785,000) = 0.06664
SE(β2) = √(MSE × S11 ÷ D)
= √(4.5714 × 2,062.5 ÷ 785,000) = 0.10959
p = T.DIST.2T(ABS(3.7517), 7) = 0.00715
t時間 = 0.600 ÷ 0.10959 = 5.4747
p = T.DIST.2T(ABS(5.4747), 7) = 0.000931
重回帰分析の解析結果を確認する
係数表
| 項 | 係数 | 標準誤差 | t値 | p値 |
|---|---|---|---|---|
| 切片 | −10.000 | 9.8244 | −1.0179 | 0.34262 |
| 加工温度X1 | 0.250 | 0.06664 | 3.7517 | 0.00715 |
| 加工時間X2 | 0.600 | 0.10959 | 5.4747 | 0.000931 |
加工温度のp値は、加工時間の影響を調整したうえで、加工温度に独立した線形関係があるかを評価しています。両方のp値が0.05未満であり、今回の条件範囲ではどちらも製品強度と有意な正の関係があります。
分散分析表
| 変動要因 | 平方和 | 自由度 | 平均平方 | F値 | p値 |
|---|---|---|---|---|---|
| 回帰 | 669.6563 | 2 | 334.8281 | 73.2437 | 0.0000203 |
| 誤差 | 32.0000 | 7 | 4.5714 | - | - |
| 全体 | 701.6563 | 9 | - | - | - |
単回帰と重回帰で加工温度の係数を比較する
加工温度だけで単回帰すると、回帰係数は0.5082MPa/℃です。一方、加工時間を含む重回帰では、加工温度の偏回帰係数は0.2500MPa/℃となりました。
今回のデータでは加工温度と加工時間に正の相関(r=0.7077)があります。単回帰では加工時間の影響の一部が加工温度の係数に混ざっていましたが、重回帰では加工時間を同時にモデルへ入れることで、その影響を調整した加工温度の係数を求めています。
標準化偏回帰係数
加工温度は℃、加工時間は分なので、偏回帰係数0.250と0.600をそのまま比べて「時間の方が強い」とは判断できません。変数を標準化して単位をそろえると、相対的な影響の大きさを比較しやすくなります。
今回の標準化偏回帰係数は、加工温度が0.4286、加工時間が0.6255です。ただし標準化係数が大きいことは因果的な重要性を証明するものではなく、データ範囲や測定精度も踏まえて判断します。
要因効果プロットで各因子の影響を確認する
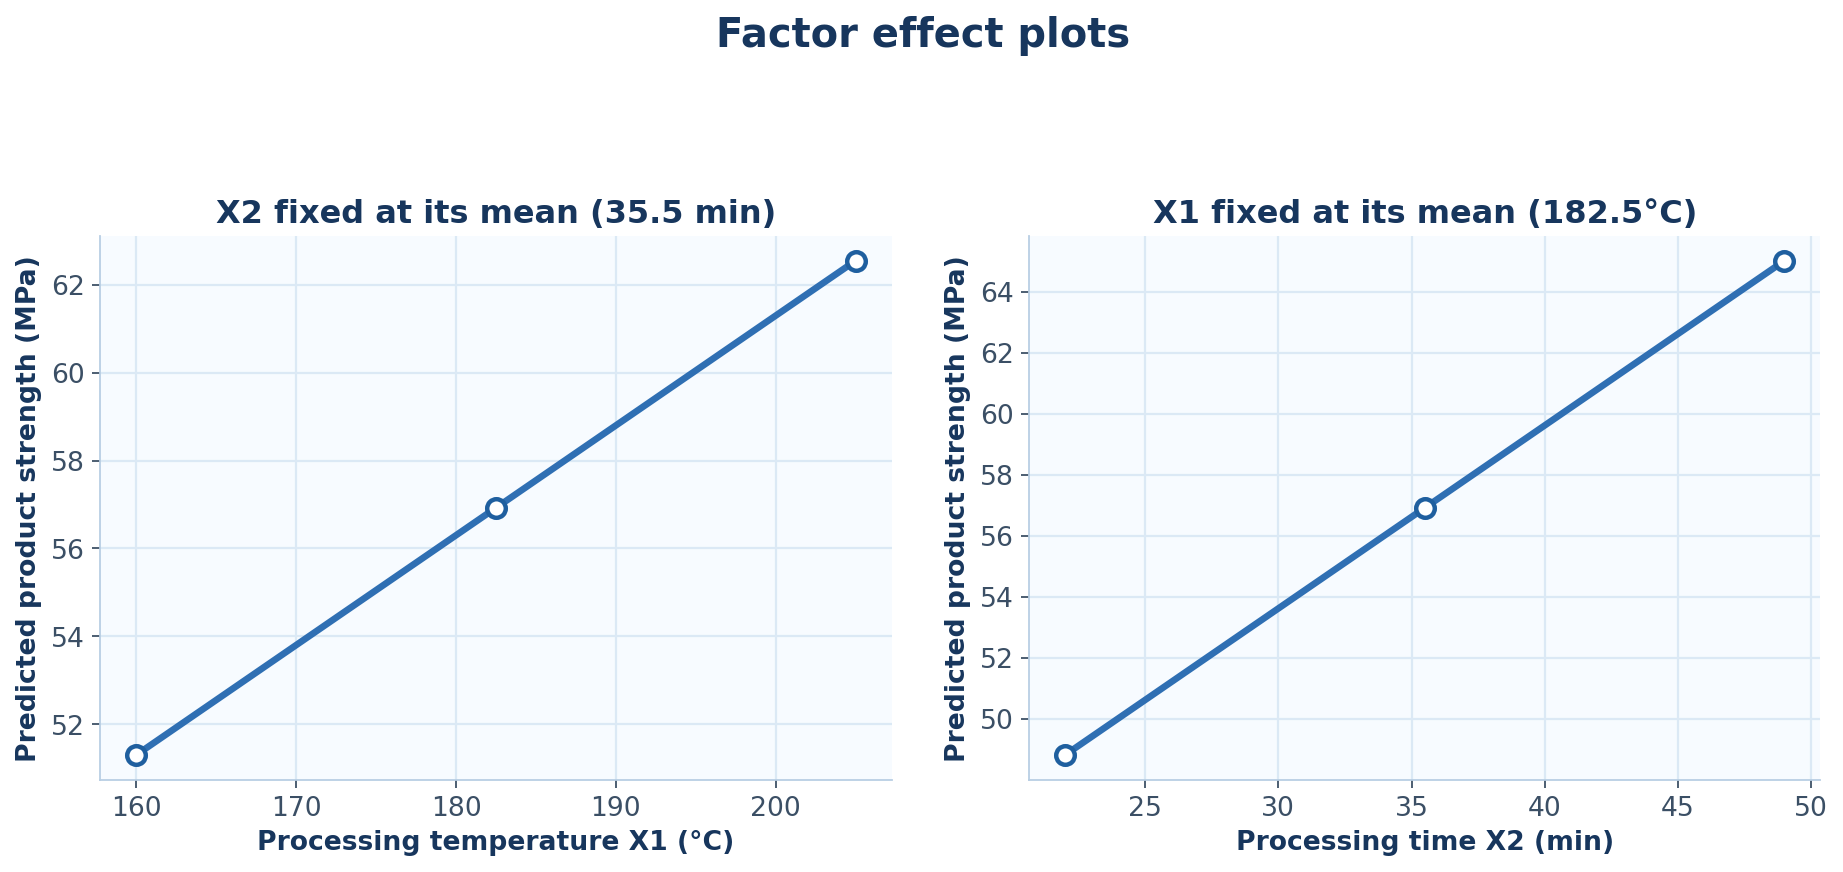
散布図では他の因子の影響も混ざりますが、要因効果プロットでは、他の説明変数を一定にして、対象因子を変化させたときの予測値を表示します。
加工温度のプロットでは加工時間を平均35.5分に固定し、加工時間のプロットでは加工温度を平均182.5℃に固定しています。平均条件での予測強度は56.925MPaです。
| 対象因子 | 固定条件 | 低水準の予測値 | 平均条件 | 高水準の予測値 |
|---|---|---|---|---|
| 加工温度 | 加工時間35.5分 | 160℃:51.300MPa | 182.5℃:56.925MPa | 205℃:62.550MPa |
| 加工時間 | 加工温度182.5℃ | 22分:48.825MPa | 35.5分:56.925MPa | 49分:65.025MPa |
交互作用を含まない線形重回帰モデルでは、各要因効果は偏回帰係数に対応する直線です。要因効果プロットは新しい検定結果を示すものではなく、偏回帰係数の意味を視覚的に確認するグラフです。交互作用や非線形項を加えると、効果の形は変わる場合があります。
補足:多重共線性とVIFを確認する
説明変数同士に強い相関がある状態を多重共線性と呼びます。偏回帰係数が不安定になる、符号が直感と逆になる、標準誤差やp値が大きくなるといった問題が起こる場合があります。
VIF(Variance Inflation Factor:分散拡大係数)は、説明変数同士の重なりによって係数の分散がどの程度大きくなるかを示します。2変数の場合、相関係数r=0.7077から次のように計算できます。
= 1 ÷ (1−0.70772)
= 2.003
VIFは大きいほど多重共線性が強いと考えますが、特定の値だけで機械的に合否を決めません。変数の目的、データ範囲、係数の安定性、標準誤差を合わせて確認します。
重回帰分析を使うときの注意点
■線形性
各説明変数と目的変数の関係が、モデルで想定した線形関係として妥当か確認します。曲線関係がある場合は、変数変換や非線形項を検討します。

正規性が得られなかったときにどうする?変数変換について詳しく解説!
■残差の正規性
残差がおおむね正規分布に従うかを確認します。ヒストグラムや正規確率プロットで、極端な偏りがないか確認します。
データが正規分布に従っているか確認する方法とは?正規性検定の考え方からExcelを使った実践方法までわかりやすく解説!
■等分散性
予測値によって残差のばらつきが大きく変化していないか確認します。残差プロットが扇形に広がる場合は、等分散性を満たしていない可能性があります。
■独立性
各観測値と残差が互いに独立していることが重要です。時系列データでは自己相関や工程条件の途中変化に注意します。
■多重共線性
説明変数同士に強い関係がないか、相関係数やVIFで確認します。強い共線性がある場合は、変数の統合や選択、追加データの取得を検討します。
■外れ値・影響点
特定のデータが回帰係数に過度な影響を与えていないか確認します。残差、レバレッジ、Cookの距離などを確認し、測定ミスか実際の現象かを調べます。

統計解析のするうえで要注意。”外れ値”について体系的に解説!
■サンプルサイズと説明変数の数
少ないデータに対して説明変数を増やしすぎると、モデルは不安定になります。解析目的と現場知識に基づいて変数を選び、十分な残差自由度を確保します。
まとめ
重回帰分析は、複数の説明変数から1つの目的変数を説明・予測し、他の変数の影響を調整した偏回帰係数を求める方法です。今回の事例では、回帰式がŶ=−10.000+0.250X1+0.600X2となりました。
モデル全体のp値は0.0000203、R²は0.9544、自由度調整済みR²は0.9414です。実務ではp値だけで結論を出さず、偏回帰係数の単位付き解釈、VIF、要因効果プロット、残差、データの取得方法を総合的に確認しましょう。
Stat Lab Analytics(StatLA)
複数の要因を、 同時にモデルへ入れて 分析してみよう。
データを入力するだけで重回帰分析を実行。
偏回帰係数、決定係数R²、各変数のp値を確認できます。
- 登録不要
- 無料
- ブラウザで利用可能
「研究・品質改善で統計解析方法に迷っている」
製造業・医療機器分野で統計解析を実践してきた専門家が、
目的に合わせた解析方法の選定から結果解釈までサポートします。